解析中走丝加工时出现断丝及花丝的原因
中走丝电火花线切割加工中,为了高效地加工出符合要求的工件,对操作人员也有一定的要求。操作人员要正确地理解图样的各项技术要求。工作液要及时更换,保持一定的清洁度,保证上、下喷嘴不阻塞、流量合适。电极丝校准垂直,工件装夹正确。合理选用脉冲电源参数,加工不稳定时要及时调整变频进给速度等。切换功能键时,切勿在中走丝加工过程中进行,以免开关接触不良造成短路或引起电极丝烧伤,以至断丝。在切割完毕时,切除部位会在重力的作用下坠落,电极丝极易被夹断,可采用磁铁吸附、夹板夹持等方法及时固定,避免断丝。
中走丝加工中,工作液是脉冲放电的介质,对加工的影响很大。工作液一般要求有一定的绝缘性能、较好的洗涤性能、较好的冷却性能和对环境无污染,对人体无危害。工作液的配置也相当重要,太浓、太淡时,均会引起断丝,—般水液浓度比均在1:10—1:20范围内。中走丝切割速度要求高或大厚度工件切割时,浓度适当低些,这样加工比较稳定,且不易断丝。但工作液浓度也不能太低,否则将使工作液绝缘性能降低,电阻率减小,冷却能力增强,从而降低了对工件的润滑作用,不利于排屑,也容易断丝。为保证工作液通道无阻塞,工作液流量的大小也应适当控制,一般在切割完毕时,因工件被切割段在工作液液力作用下产生下垂,切割部位脱落,电极丝极易被夹断,此时应使工作液保持一定的压力和流量,及时把腐蚀物排出,从而防止断丝现象的产生。切割铝、铜等软性材料时,特别是在切割材料比较厚的情况下,为了提高加工效率和表面光洁度,减少断丝现象,可采用一些专用冷却液,也有利于环境保护。
为什么中走丝会出现花丝呢?
花丝现象一旦发生,要从成因的三个要素入手。首先要确认脉冲发生器的质量,只要没有那个阻止灭弧的直流分量,通常不会导致花丝断丝。其次要注意水,污、稀、有效成分少肯定不行;内含一定量的盐、碱等有碍介电绝缘的成分更不行。再次要注意料,薄怎么都好,即便出现拉弧烧伤的诱因,水的交换快,蚀除物和杂质排除容易,瞬间闯过去了。厚了,拉弧烧伤的诱因则很容易产生而极不容易排出。特别带氧化黑皮、锻轧夹层、原料未经锻造调质就淬了火的,造成花丝的几率是很高的。花丝后的料、丝、水只要保留其一,再次花丝的可能性仍很大。
如果无可奈何,只能还切这块料,那就彻底换丝、换水、擦机床;料的夹层、淬火已没办法,起码把表层氧化黑皮祛除干净;避开已切过的那个缝。用大脉间、大脉宽、小电流、高电压开始,待加工稳定仅是慢时,可逐渐加大电流,但仍以2.5A为限。
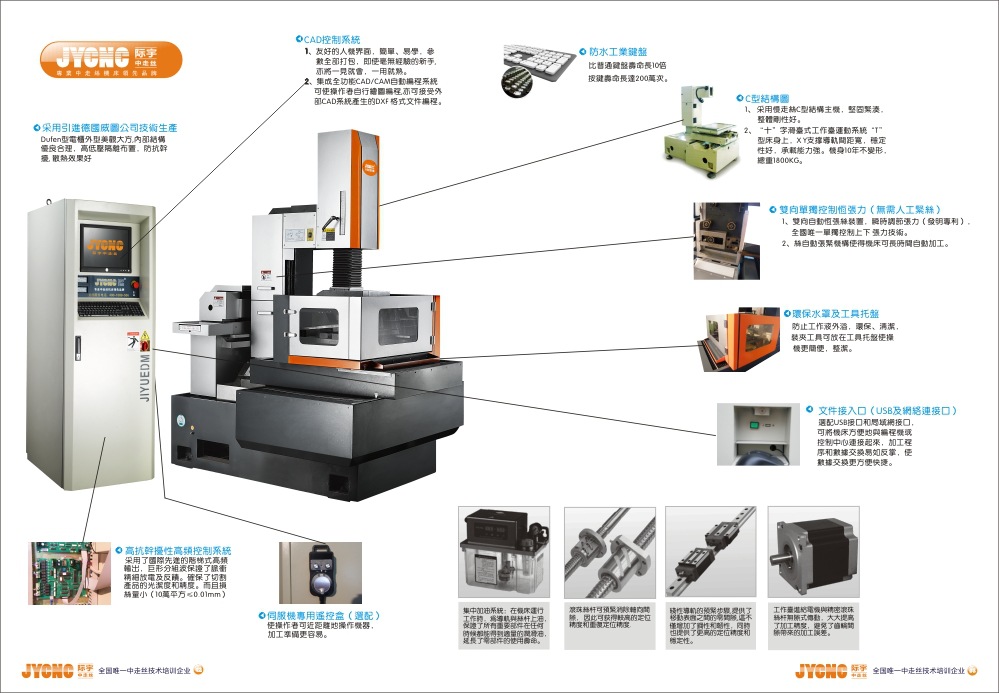
HF系统可靠性好,功能强大:
HF系统具有良好的可靠性;HF系统具有控制的实时性和数据的安全性;HF系统在DOS和WINDOWS98/ME系统下都能良好可靠的运行。同时HF拥有以下功能:
1. 多次切割每一遍割完时可自动延时(任意定义延时时间,让丝速达到匀速)。
2. 凹模第一遍切割完成自动暂停功能(以方便落料)。
3. 留刀长度自定义设置。
4.. 具有AUOTCAD、AUTOP数据接口;
5. 加工轨迹,加工数据实时跟踪显示;
6. 停电记忆,上电恢复加工;
7. 两种不同类型的加工卡(ISA/PCI控制卡)让用户任意选择;
8. 两种不同的加工方式让用户极易个性选择和扩大加工对象;
9. 加工控制稳定可靠;使用方便,界面友好;
10. PC软件和控制卡的结合使用控制是未来线切割加工的顶尖发展方向。
11.可提供多次切割HF功能扩展卡,实现系统参数化控制脉宽、脉间、功率、变频、丝速。
12. 快捷高频组号和参数设置,一点进入,任意控制。
13. 超强多次切割光洁度,让您的产品细腻圆滑如同完美作品。
14. 用户所有类型数据文件瞬间备份和恢复,可防止文件丢失确保您的数据安全。
15. 光盘HF系统自带杀毒软件,让您的加工和传输保持彻底的干净和稳定。
16. 界面下按键形式的DOS下U盘安装和缓冲建立,以及配置文件清除和自动还原功能。
17. 五种HF启动方式,两种DOS鼠标(机械、光电)和USB驱动,与您的计算机最佳结合。
18. DRV目录自带WIN98系统USB万能驱动程序,兼容所有移动控制和存储设备。
19. 先进、简便、实用的无绳遥控盒功能
20. 四轴联动控制,上下异形面加工;
21. 全绘图式自动编程,加工时可编程;
详情请登录本公司官网:http://www.dufengroup.com/