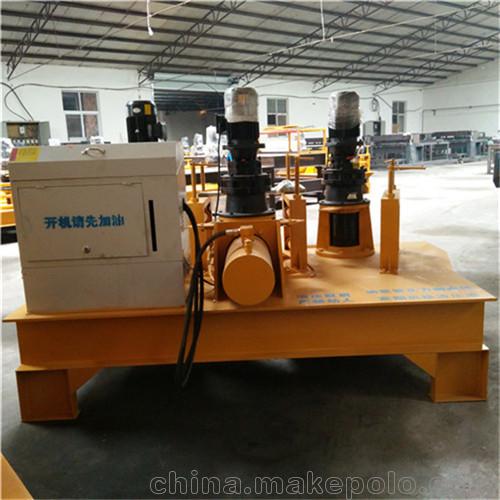
冷弯机冷弯高强板技术1、由于高强板所构成的高刚性型钢具有很大的惯性矩和抗弯 模量,独特是由于应用上的需要 需要预冲孔后进行冷弯加工出产,会构成材料表面平整度和材料边沿尺度上的差异,因此需要对该类高强度规划钢板的冷弯孔型的描绘中需要多加侧向定位设备,合理描绘孔型,合理安顿轧辊空地等,包管进入每道孔型的材料不跑偏并尽可能地消除材料表面平整度和材料边沿尺度上的差异对后续冷弯成型形状的影响;另一个出 色的特征为:高强度规划钢板的成型回弹表象较严肃,回弹会引起出现弧边,有必要依托过弯来修改,且过弯角比较难掌握,需要在出产调试进程中进行调整修改。2、需要较多的成型道次。在辊式冷弯成型进程中首要加工进程为弯曲变形,除产品弯曲角有些纤细减薄外,变形材料的厚度在成型进程中假定坚持不变;在孔型描绘时,要注重合理分配变形量,独特是在第一道,后边几道,变形量不易过大。另外可以运 用侧辊和过弯辊,对型材进行预弯,且使型材断面的中性线与制品型材的中性线重合,使型材上下所受的力平衡,然后避免纵向弯曲。如果在加工进程中发现纵向弯 曲,可根据实际情况增加有些轧辊,独特注重后边几道。其它如运用矫直机进行矫直,改动机架间隔,选用托辊,调整各架次的轧辊空地等方法均可减小或消除纵向 弯曲。需要注重的是,颠末调整各架次的轧辊空地来减轻纵向弯曲需要有熟练的技术才行。3、辊式冷弯速度的控制,成型辊压力的调整要适合, 尽量减少重复冷弯弯曲疲乏裂纹,并恰当进行润滑和冷却,进一步减少热应力裂纹的发作等,控制弯曲半径,即弯曲半径不能太小,否则产品表面易发作裂纹,对准 高强板在冷成形冷弯工艺中出现的后延性开裂表象,为了满足规划描绘需要,主张在满足材料的力学描绘需要的前提下优化截面形状,如增加弯角半径,减小冷弯角 或加大截面形状等方法处置也是一种行之有效的方法。
数据:jhbsG3
型材最大抗弯截面模量 | c㎡ | 250 |
弯曲速度 | m/min | 2-6.5 |
型材屈服极限 | Mpa | &S=250 |
工字钢冷弯及规格 | #以下 | 25 |
产品图: