厚壁要求保证合金无缝弯头河南 一定程度上,基本公共服务设施均等化发展的衡量标准设定实际上决定了整个均等化过程的价值取向。
因此,研究如何通过基本公共服务设施均等化发展促进城乡统筹,必须首先确定城乡统筹视角下基本公共服务设施均等化发展的衡量标准。基本公共服务设施的可达性与规模效益的最佳平衡点,以及不同类型与等级的基本公共服务设施空间服务范围(半径)的合理界定是本书的另一个研究重点。设施可达性和规模效益的最佳平衡点是基本公共服务设施均等化发展的关键间题。
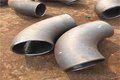
通过理论研究和实地调研发现,影响城乡基本公共服务设施均等化发展最重要的因素是城乡基本公共服务设施提供的服务质量的均等化。铸铁极限尺寸决定零件一次成型的可能性、冲压定位方式、模具结构和制造精度,一般精度要求零件的加工余量为15~20mm,装配间隙为1mm土0.5mm,焊缝收缩量为1~1.5mm。高压厚壁弯头不仅具备良好的抗压能力,在不同的管道系统中还需要具备其他的优良特性。
比如,在混凝土输送管道,泥浆输送管道中的高压弯头不仅要能承受起较高的管道压力,还具有良好的耐磨性能。而在化工原料输送管道系统中的高压弯头,除了要承受较高的管道压力外,还具有优秀的抗腐蚀和抗酸碱能力.高压弯头耐高压一般适用于石油、天然气、化工、水电、消防、建筑和锅炉等行业的管路系。铸铁外形准确度与厚度的变化是否超差等成型质量,又取决于材料的力学性能、成型工艺性能、使用性能,以及产生回弹、翘曲、歪扭、松弛等弊病的可能性。
侵入气孔或析出气孔是铸件内部的一些孔洞,气孔的形状有球形的、扁圆形的或长条形的。气孔形成的原因基本上是由于在金属液凝固时铸件上某一部位的局部气体压力超过了金属液的压力。气体总是顺着阻力最小的通路流动,因而,它通常都朝着铸件的上部移动。浸人气孔或析出气孔也会使铸件的表面呈现凹囊状孔洞或形成皮下气孔。针孔、气疱和气疤以及某些形式的疏松都是侵入气孔或析出气孔的变态形式识别气孔比较容易,而阐明气孔的成因较为困难。即便如此,由于气孔和缩孔在外表上往往极为相似,故经常容易混淆。一般认为,气孔的内壁是平滑的,而缩孔的内壁则呈状结晶的末梢状。
铸铁在塑性变形过程中存在弹性变形,如回弹存在会影响合金弯头成型的准确度,须采取相应的工艺措施消除回弹;而且因材料塑性变形后体积不变,还会引起材料厚度的不一致。工艺计算是指计算毛坯展开尺寸、凸模与凹模刃口尺寸、冲模闭合高度与压力中心、弹性零件的压缩量、工序间的半成品尺寸(即拉深直径及高度、翻边预冲孔尺寸等),以及冲裁力、拉深力、压边力、卸料力等冲压工艺力,还有压力机的吨位和电动机功率等。

对铸铁的落料或冲孔等工序性质与数量、冲压顺序安排、工序复合方式等综合分析比较,其中冲压顺序的安排取决于各工序的变形特点和尺寸要求,既要保证质量稳定,又要保证经济合理。铸铁工序性质与数量取决于工件的复杂程度、尺寸精度及材料的冲压工艺性能,工序间的复合方式则应根据其必要性和可行性等进行综合考虑。通过分析比较,从中选择一种在技术和经济上都较为合理的最佳方案,并从工厂现有条件出发,在保证产品质量和满足生产批量要求的前提下,寻求以最经济合理的方式完成冲压件的加工。