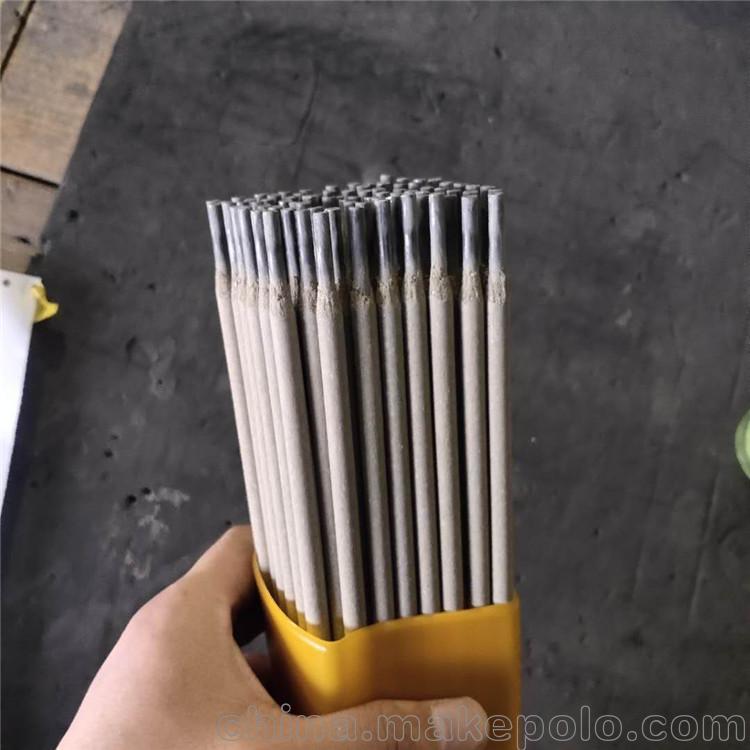
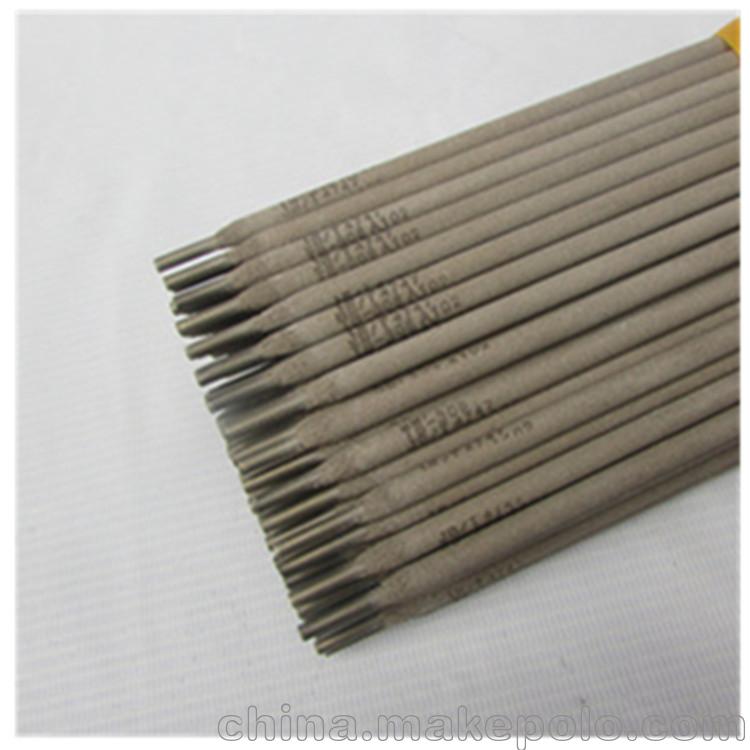
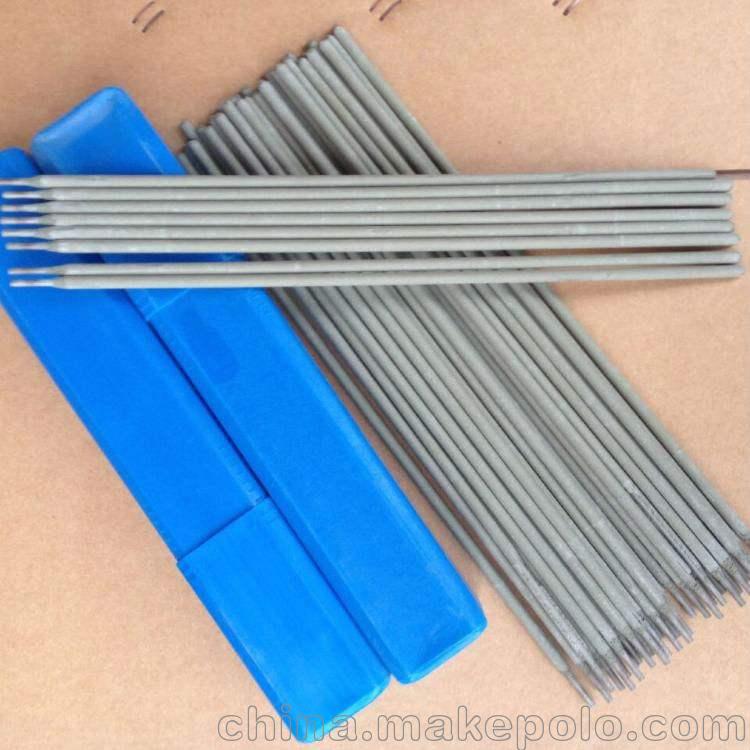
大西洋不锈钢焊条 CHS207Ni6Mo不锈钢焊条 马氏体不锈钢焊条

清河县特尔鑫焊接材料有限公司
中国 邢台
产品属性
图文详情
品牌推荐
品牌
ATLANTIC/大西洋
型号
CHS207Ni6Mo
牌号
CHS207Ni6Mo
类型
铬镍不锈钢焊条
材质
不锈钢
药皮成分
低氢钠型
酸碱性
酸性焊条
性能
超低氢焊条
加工定制
加工定制
焊条直径
1.0-5.0mm
焊芯直径
1.0-4.5mm
长度
350-500mm
焊接电流幅度
120A
焊缝金属抗拉强度
60N/mm2
硬度HRC
65
工作温度
1020
适用范围
广泛
产地
四川