
P注塑5010GN8-15高导热硅脂若注压力小,型腔难充满,可加大注压力,当增压效果不时,度和时间,当延长时间仍然充满时,再提高温度,但升温太快,热分解。在生产壁薄、面积大的塑件时,一般采用高速注,对于壁厚而面积小的塑件,则采用低速注。⑪若高速和低速都能充满型腔时,除了玻纤增强塑料外,均可采用低速注。⑫在喷嘴温度合适时,采用喷嘴固定形式可提高生产率,但喷嘴温度过高或过低时,需采用每成型周期向后移动喷嘴的形式。⑬一定要用保压控制、垫料在〜m/m为主。⑭直压式需注意模压力足够,肘节式注意十字头伸直,逼退而溢出大毛边弄坏模具。⑮如对成形状况不了解,前几模需喷上脱模剂以利脱模,可免喷。⑯依成品需要再逐步更改压力、速度二模后即可看出结果。如果这部分表面有一个裂口,就会引起这个裂口在垂直于应力方向上扩展。某些软的橡胶,特别是SBR橡胶,虽然表现出的抗初始龟裂性能,但裂口一旦形成扩展速度就较快。因此通过屈挠测定抗龟裂引发和抗裂口增长是非常重要的。我国目前比较常用的屈挠龟裂试验方法有GB/TISOASTMD等,该方法适用于检测反复屈挠后橡胶的耐屈挠龟裂和耐龟裂增长性能。由于影响橡胶制品疲劳老化的因素比较多,其性能提升的手段也比较多。但在不同的使用环境下,各因素的影响因子又各不相同,因此往往一些改和预防手段在实际使用过程中又不一定能达到预期的效果。一般来说,橡胶制品疲劳性能的提升,主要从三个方面行:提升橡胶材料本身的耐疲劳老化性能;

多混合物选用三和二质量比为组成的混合,使之能形成一定网状结构又保证有良好的弾、伸展、靭等。此外还加入降低粘的增塑剂、促反应的催化剂、吸附气泡和水的干燥剂、吸附剂等,组成A组分。B组分选用端预聚体为主要成分。合成时,采用与A组分用量配比不同的多混合物与TDI反应,其多混合物中三轻基和二质量比约为。再加人适量的胺类固化剂和一定量的催化剂,加入填料以降低成本,加人助剂以改善能B组分配方见表-。A组分合成得到液态预聚体,需密封避光保存,其游离异基的含量为%~%(质量分数。合成得到的B组分室温呈液态。XY-氯丁胶粘剂是一种由氯丁混炼胶与酚醛树脂等配制成的单组分胶粘剂,其組成配方见表-。将被粘面清洁、打毛,均勻涂胶次,每次晾置~lOmin,合拢后在.~.MPa压力下室温固化h。XY-氯丁胶粘剂适用于氯丁橡胶及其与金属的粘接。新型溶剂低毒氯丁型胶是以毒较低的エ业副产品改、#抽提溶剂油为主溶剂配制成的一种价格适中、低毒快干氯丁型胶。该胶粘接强度较高,粘度低,易涂刷,在常温下可稳定C存个月,既适用于木材、人造板等粘接,也适于橡胶、皮革、塑料、金属等的粘接。这种新型胶以氯丁橡胶CR为主体材料,配以酚醛树脂、锌、白炭黒、锌、防老剂等材料和改及**抽提溶剂油等特殊新型溶剂配制而成。

经常需要在原料中加入一定量的二次回收料,的比例超过%,更有甚者,加热、剪切而分解的杂质和粉末,致使注塑件表面产生严重的哑色问题。在这种情况,如果在已混好的原料中再多加一些配色用的扩散油,时都会感到有油溃,此时,注塑件的哑色问题将会得到很大的改善,件的熔接痕。但是用这一方法仍然不是很,因此只可作为一种普通的改善措施,都还可以接受。相反,如果不想让塑件表面太光亮,就可以使用与上面相反的做法,模具温度和提高注压力的办法来达到目的,也可以通过将模具表面喷砂来解决。值得注意的是,这一方法对PVC塑料有效,但对橡胶类塑料的作用就不了。很多人都知道,困气是由于注塑过程中模具排气不良而造成的,际还有另一个能造成注塑件严重困气的重要原因。利用胶粘剂把塑料薄膜(如聚氯与纸品覆合在一起可使印刷品表面更光亮、平滑,色泽更鲜亮,提高了印刷品的艺术效果和保护功能。在包装业中,先在彩印纸板上涂覆一层胶粘剂,然后将需包装的商品放在纸板上,罩上塑料薄膜(如聚氯,经热压,可形成封闭的透明包装。目前,用于覆膜的丙胶粘剂有溶剤型和乳液型两大类。由于乳液型胶粘剂胶膜干燥速度慢,生产效率低,从而使其应用受到限制。近有人以丙类单体为主要成分,通过与其它单体共聚合成了溶剂型覆膜胶粘剂,满足了包装紙覆膜的各项需要。主要原料有、酯、丙烯酸丁酯、丙烯酸、混合溶剂、引发剂等。包装用溶剂型丙覆膜胶粘剂的配方见表-。

应保证零件壁厚均匀一致,圆角半径,沁为外圆角半径,为零件的壁厚,其关系如图卜所示。为了确保零件的强度和刚度,而又不使零件的壁厚过大,避免零件变形,适当部位设置加强筋。加强筋的尺寸关系如图l-u所示。加强筋的髙度与圆角半径如图-所示。设计加强筋时,应使中间筋低于外壁.〜lmrm以减少支承面积,如图卜所示。孔的圆周壁厚会影响到孔壁的强度。孔口与塑件边缘间距离a不应小于孔径,于零件壁厚〖的.倍。孔口间的距离不宜小于孔径.倍,并不小于tm。周壁厚H和突起部分的壁厚c和高度A与(:之比超过如图-所示。内螺纹直径一般小于mm,外螺纹直径小于mm。而且同时都具有方向性。塑件的尺寸收缩。由于塑件的热胀冷缩以及塑件内部的物理化学变化等原闽,致塑件脱模冷却到室温后发生的尺寸缩小现象,通过设计对它行补偿,避免塑件尺寸出现超差。塑件的后收缩。应力,塑件成型固化后存在残余丨力塑件脱模后,寸产生再次缩小的现象。通常,一般塑件脱模后l〇h内的后收缩较大,h后基本定型,但要达到终定型,则需要很长时间,一般热塑性塑料的后收缩大于热固性塑料。压注成型的塑件后收缩大于压缩成型塑件。为稳定塑件成型后的尺寸.有时根据塑料的性能及工艺要求,处理,热处理后也会导致塑件的尺寸发生收缩,称为后处理收缩。设计时应补偿后收缩和后处理收缩产生的误差。塑件收缩的方向性。

已用于EPDM硫化材料或EPDM橡胶与橡胶或丁基橡胶的混合物的粘接。其它的胶粘剂已用于橡胶与橡胶、橡胶与金属的粘接。在制造橡胶胶粘剂时,除不必塑炼的橡胶可以直接溶于溶剂外,一般橡胶都需要用小辊距炼胶机行冷辊塑炼,使之更易溶解。一般配合剂制成混炼胶后再行溶解。因为胶料溶解度会随推移逐步降低,所以胶料一经混炼,应尽快溶解制成胶粘剂。制造薄膜状胶粘剂的方法有多种,状态来决定。有的胶粘剂适用干法,有的适用湿法,不能制造胶膜。所谓干法,就是无溶剤成膜法。成膜时,在胶粘剂中不需要加人溶剤,而是把胶粘剂基料直接通过压延机连续压延成膜或刮涂在载体上,也可通过吹塑机吹成胶膜等等。无溶剂成膜法是当今胶膜制造法中的一种。强碱催化合成的酚醛树脂与橡胶混溶不好,常用的为弱碱催化的氨酚醛树脂、钡酚醛树脂等。酚醛树脂的选择,应尽量使其固化速度与橡胶的硫化速度相适应,不能相差太大,否则会降低強度和耐热。因此,控制酚醛树脂本身的固化速度和橡胶的硫化速度的一致是非常重要的。用于改酸酵树脂的橡胶,多为固体橡胶。随着含量的増加,其耐热、耐油和粘接都提高,故多选用腈基含量%的橡胶,国产牌号为-。号胶液的配方见表-。上述配方配制的酿酸胶液使用温度为-~X:。用于铝合金、不锈钢、镀锌钢或其与橡胶板的粘接。其剥离强度大于N/cm,初始粘接力高,耐油、耐水、抗冲击好。

东莞市越泰新材料有限公司建立于2003年,是一家多种经营的商贸机构。多年从事批发进口ABS,PP,PMMA,PVC,P,LCP,PPS,PA,POM,PC,PC/ABS,PPA,TPE,TPR,EVA,TPU,TPV等原料,我们拥有稳定的供货渠道,我们配备有完善的化验设备和化验技术人员,采用严格管理,保质保量,热诚为客户提供的产品和优良的服务。我们重信用,守合同,保证产,质量,以多品种经营特色和薄利多销的原则,赢得了广大客户的信任。
我们的通用塑料,工程塑料等都有,我们拥有一支高素质的业务英,坚持以实事求是.不断创新.勇于开拓.团结奋进的营销理念进入市场.稳定的供销渠道以及仓储量大的物流仓库,专业的运输车队,为用户提品,在化工市场占有巨大份额。我们的宗旨是:“品质铸就实力 服务赢得市场”,竭诚欢迎新老客户订购!我们出售的产品质量好,信誉有保障。
东莞市越泰新材料有限公司全体员工是渴望缔造不朽的整体。我们一直将产品交付给自己磨练,将品质交付给市场定夺,将信誉交付给客户评论,从而定性出一条千锤百炼始终正确的企业宗旨——的产品,合理的价格,满意的服务。我们竭诚为您服务!
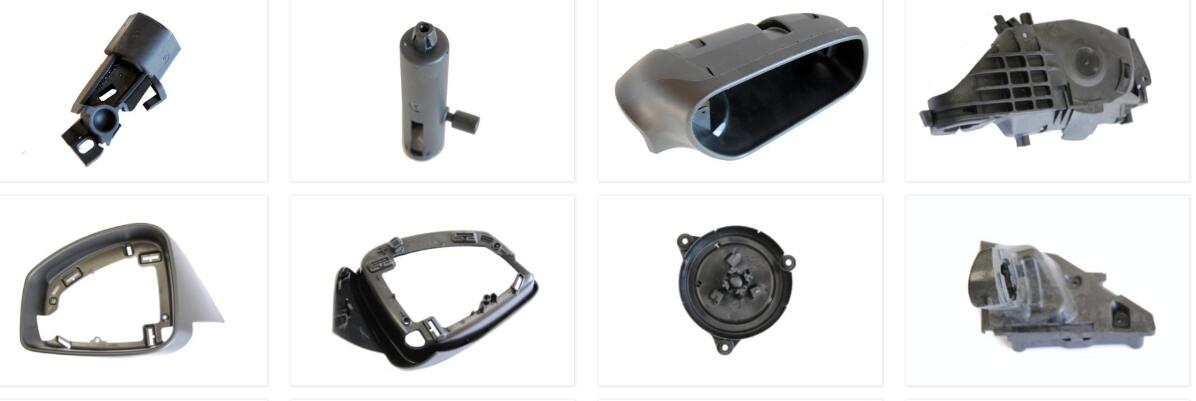
公司还销售以下材料
DP注塑级;含%玻璃纤维,尺寸稳定,无光泽;DP注塑级;贪0%玻璃纤维,高抗冲击;DP注塑级;含0°/。玻璃纤维。
注塑级,吹塑级;标准型,高黏度;K00Z出级,吹塑级;高黏度,透明,耐候,耐老化;L塑级;标准型。
高光泽,低翘曲;注塑增强级;含0%玻璃纤维增强。比无机填充系统和玻璃微珠系统的低翘曲性及耐热性更好;注塑增强阻燃级;无机填料填充。
耐低温冲击;AZG6注塑级;含0%玻璃纤维,高冲击强度,热变形温度高;A挤出级;中黏度,阻燃件UL9V-级;AH注塑级;
阻燃性UL9V-0级,010N注塑级;非增强型,010N6注塑级;非增强型,010R注塑级,挤出级;010SF注塑级;
脱模性好;101.0〜0.〜0.注塑级;中等黏度,力学性能和耐候性均好;1R1.0〜0.〜0-注塑级;
挤出级,吹塑薄膜级;改进了韧性和强度;注塑级,管材级;DGDB00.9.0〜.0耐环境应力开裂性能,较高的刚性和韧性;
含碳纤维,抗静电,润滑性好;DCL0塑级;含碳纤维,抗静电,润滑性好;DCL0塑级;含碳纤维,润滑。
N1.1注塑级;润滑性好;N1.6注塑级,阻燃级;润滑,阻燃性UL9V-0级;N-FG.注塑级;含%短玻璃纤维。
透明粒料,中等黏度,系列.流动性及力学性能好;系列包括的密度/g•cm热变形温度'At;系列.注塑级,挤出级;
阻燃;SD10注塑级;含0%玻璃纤维,高强度,阻燃,热变形温度0丈;SD0注塑级;含玻璃纤维,高强度。阻燃;SD11注塑级;
阻燃级;阻燃性UL9V-0级,的电气性能和力学性能,使用温度范围宽,在-100〜0丈温度使用;R0001.0〜0.〜0.注塑级;
注塑级;高强度;I0G塑级;含10%玻璃纤维,高强度,耐热,尺寸较稳定;10G塑级;含0%玻璃纤维。
LD06.0流速,含有热稳定剂;LD09.塑级.阻燃级;良好的加工性;LD.0.9.透明级;
挤出级,吹塑薄膜级;改进了韧性和强度;注塑级,管材级;DGDB00.9.0〜.0耐环境应力开裂性能,较高的刚性和韧性;
尺寸稳定;B-K6注塑增强级;含0%玻璃微珠,高刚性.耐热好,尺寸稳定;B0G注塑增强级;含0%玻璃纤维。
阻燃剂无卤无磷,电性能优异,浅色,导电性好,KR60密度1.1g/cm热变形温度(MPa)0T.,MF0g/10min;
薄膜级,食品级,光学级;LDl60.9.0挤出级,食品级;薄膜级,注塑级;良好的透明度,含有抗粘连剂、滑爽剂和热稳定剂;
0G注塑级,挤出级;非增强阻燃型.阻燃性UL9V-0级。高轫性,密度1.0g/cm\热变形温度10。注塑级。
超高冲击强度,长期髙温下使用而造成的老化现象;注塑级;冲击共聚物,优良的填模性能,高光泽度,中等冲击强度.含有抗静电成核剂;
P006.1〜.6标准级,P1011.〜标准材料级,P011.0—1.标准材料级,周期短,密度均匀,蒸汽消耗少。
EMC-0注塑级;含0%玻璃纤维增强,易结晶化,注塑级;含0%玻璃纤维增强,易结晶化,耐磨耗,EMC-0注塑级;
易着色.耐温髙,1R注塑级;含%玻璃纤维(内含矿物).低翘曲,高强度,尺寸稳定;0G注塑级;含%玻璃纤维增强;
含%短玻璃纤维,还含聚四氟,润滑性好;注:测试条件1.MPa。I型1.0〜〜.0注塑级,挤出级;
中等黏度,透明;TRUV注塑级;中等黏度.抗紫外线,透明;W66挤出级;高黏度,柔韧性好;W69注塑级;含玻璃纤维。
P010.—1.0标准材料级,P10.〜1.0周期短,密度均匀,蒸汽消耗少,P0.〜1.0熔融及表面良好。


