
ABS注塑GC-0750已更新(2023/02/25更新中)如果制品表面要求不是很高,小的熔接痕是可以接受的。利用快速注可以使熔接痕变细这一原理,无论是软质塑料还是硬质塑料,.出另一个解决熔接痕的办法:当熔接痕确实难以解决时,干脆直接采取一级快速注,不去理会水波纹的问题.但却可以使熔接痕变得非常细小。者有阻挡的位置,水波纹应该是很轻微或是不存在的。在快速注之后,如果有困气的现象存在,熔接痕反而会甚至烧焦或发白。快速注的后期应转慢速为宜.也可采用“注法”来防止缺陷的产生。PVC非常容易受热分解甚至烧焦,程度较轻时,口周围产生哑色气纹,但注塑件并未发黄或出现黑点。。在多数情况,而产生的气纹。但如果无论如何调校注速度和压力并加强原料的烤料都无济于事时。PMMA制品冲击性差,耐磨性不好,易划花,易脆裂,因此应提高模温,过程以克服前述缺陷。PC黏度大,熔料温度高,流动性差,间)D相对而言,PC的料温调节范围较窄,工艺性不如PMMA。较小,但因黏度大,仍要较大注压力,相应地,为了防止制品产生过大内应力,间要尽量短。PC的收缩率大,制品内应力大,易开裂,改善流动性,的可能。当注速度低时,浇口处易产生波纹等缺陷,注塑机喷嘴温度要单独控制,温度要高,流道、浇口阻力要小。PET成型温度高,且料温调节范围窄(〜,但熔化后,流动性较好,要在喷嘴中加防流涎装置。制品的机械强度不高,学性能。注塑时模具温度应控制,以防止制品翘曲。要稍高,则会引起表面光泽差和脱模困难等缺陷。

这样的改变有利于在有限的开模行程中得到较大抽芯距,并可以承受较大抽拔阻力。斜角以小于°为好,大可达°。图-所示为弯销抽芯机构的典型结构。弯销固定在定模板上,开模时,块在弯销的驱动在动模板的导滑槽内侧向移动,完成侧向抽芯。抽芯结束后,型芯滑块由弹簧和销f合模时,侧型芯滑块通过弯销的作用行复位,紧块或支撑块能有效阻止滑块在注成型时可能产生的位移。设计弯销抽芯机构时应使弯销和滑块的配合孔间隙配合较大,一般为〇.mm左右,以避免合模时发生碰撞或卡死现象。由于弯销是矩形截面,斜孔的加工较困难,抽芯机构不如斜导柱抽芯机构应用普遍。斜滑槽侧向抽芯可以看作是弯销抽芯的变异形式。増加压缩宇-必然导致橡胶的FT•:压力的增加,液体介质的密封,橡胶件在和液体介质的长期接触中,往往会冇一定的溶胀,橡胶的溶胀导致橡胶体积增加,压缩率増大,而增大正压力但液体介质溶胀对磨耗影响是多方面的,从导致正压力増加来说,溶胀会增加磨耗但从另外一个角度,溶胀的液体介质,在压力变大时,会迁移到橡胶犮面,形成一层液体膜,从而减少橡胶的磨耗。摩擦表面粗糙度对橡胶耐磨性的影响很大摩擦ぶ面的状态,直接决定着磨耗的:在表面比较粗糙吋,以磨蚀磨耗为主,当表面比较光滑吋,磨蚀磨耗往往远大于疲劳磨耗。也就是说,一般情况下,表面越光滑,磨耗越小。除以上影响因素外,接触的其他液体、氧气、湿度、温度等对橡胶的磨耗都有一定的影响。

熔料温度或模具温度过低/不均提岛熔料温度或模具温度(可用较小的注压力成型gt;,内应力过大控制或改善内应力,注塑过程中如果模具排气不良或注太快,模具内的空气来不及排出,间高压的压缩,烧焦的现象,如图-所示。塑件烧焦的具体原因及改善方法如表-所示。熔料温度过高(黏度降低)降低熔料温度,透明塑件、白色塑件或浅色塑件,在注塑生产时常常会出现黑点现象,塑件表面出现的黑点会影响制品的外观质量,本高。黑点问题是注塑成型中的难题,产过程中各个环节加以控制,才能减少黑点。熔体在高温降解,从而在制品表面产生黑点,具体原因及改善方法如表-所示。热敏性塑料浇口过小,开模时模具内落人空气中的灰尘调整机位风扇的风力及风向(好关掉风扇)。多级保压控制;多级背压控制;多级螺杆转速控制。器的度要求达到.mm,(出监控点),保证每次注塑量准确,提高制品成型度。料筒及喷嘴温度控制要,升温时超调量要小,温度的波动要小。密注塑应采用PID控制,士.°C之间为宜。塑化质量要求。塑料塑化的均匀性不仅影响到注塑件的成型质量,融塑料通过浇口时所受阻力的大小,为了得到均匀的塑化,增塑技术必不可少。另外,机筒的温度也应控制,控制(比例、微分、积分),度可控制在±^内,基本可满足密注塑的要求,用FUZZY控制方法,工作油的温度控制要求。油温的变化导致注压力的波动,热、冷却的闭环装置,把油温稳定在〜°C为宜。保压压力的影响D保压对度塑件的影响极大。

橡胶零件的疲劳温升,与橡胶的热传导率、橡胶的结构、负荷、频率等有很大的关系,橡胶零件在实际使用过程中的温升,有可能比上图的温度上升更多。特别是在整车強化路试中,就经常出现悬置、衬套等橡胶件在疲劳应力集中点出现烧焦现象。在各种橡胶中,NR有着好的耐疲劳性能,与之结构基本类似的IR橡胶,疲劳性能就有着较大的差异。目前对疲劳性能要求比较高的车用橡胶零件如轮胎、橡胶悬置、橡胶衬套等,基本都是采用耐疲劳性能好的NR橡胶。虽然橡胶的种类对疲劳性能有影响,但由于疲劳性能比较复杂,采用不同的硫化体系可以获得不同交联结构的硫化胶。以单硫交联为主的硫化胶疲劳寿命短。以多硫键为主的疲劳寿命长。疲劳老化的力化学理论认为。压压力,同时行制品冷却。降压阶段乃:产品冷却定型后,释放气体并准备开模。力、气体注时间等。这些工艺参数对气辅成型制品的成型质量起着关键作用。述参数的优化,可确定工艺参数的较好组合和获得较好的制品成型质量。定(一般控制在±.%之内)如果注量大于优化注量,则制品很容易出现缩痕;果注量小于优化注量,则容易出现短和吹穿等现象。优化注量可保证制品无缩痕、短和吹穿,无气滞现象,制件表面光滑。此外,气压力也强烈地依赖于聚合物熔体的注量。注塑量的大小,决定气道内材料的,料越多,越容易自溢,吹气阻力也越大,越容易出现气滞现象,对溢料式气辅成型来说,用保压来控制气道内压是较好的办法。气辅设备主要包括氮气发生器、气罐、气辅控制器、带有气道装置的注塑模具。

主要是化学变化为主,压缩的越长化学変化的程度越大,通过图--可以看出,在低温条件下,随着停放的延长,变形恢复率基本保持不变在室温条件下,随着温度的回升,材料的玻璃化和结晶效应消失,开始恢复弹性,min后变形恢复率可到%以上,h后达到%左右。通过上面的数据也说明了低温条件下的压变,主要以玻璃态硬化和结晶作用为主,当温度回升后这些作用就会消失,所以考的低温压能在低温条件下行。低温压缩变形实际考察的是橡胶的低温性能,在低温下压缩一段后,橡胶内部物理作用完成,其压缩变形性能将不再随的延迟而变化。高温压缩变形主要考察的是高温下橡胶的化学反应,一般来说,越长。这就要求注塑机的螺杆在注或保压时,熔体不会因倒流而降低压力;另一方面,则半凝固的熔体会阻塞流道或浇口而造成型腔压力降,导致制品缩水。综上分析,塑件出现缩水的原因及改善方法如表-所示。流道过细或过长加粗主、分流道,不同的塑料,其缩水率是不一样的,表-所示为常见塑料的缩水率。PUPU胶,某些塑件在成型脱模后,很快在某些位置出现了局部体积变大的现象,肿胀,如图-所示。塑件的鼓包是因为未完全冷却硬化的塑料在内压的作用释放气体,起的。该缺陷的改善措施如。有效的冷却。方法是降低模温,延长开模时间,降低塑料的干燥与塑化温度。降低充模速度,减少成形周期,减少流动阻力。提高保压压力和时间。

东莞市越泰新材料有限公司建立于2003年,是一家多种经营的商贸机构。多年从事批发进口ABS,PP,PMMA,PVC,P,LCP,PPS,PA,POM,PC,PC/ABS,PPA,TPE,TPR,EVA,TPU,TPV等原料,我们拥有稳定的供货渠道,我们配备有完善的化验设备和化验技术人员,采用严格管理,保质保量,热诚为客户提供的产品和优良的服务。我们重信用,守合同,保证产,质量,以多品种经营特色和薄利多销的原则,赢得了广大客户的信任。
我们的通用塑料,工程塑料等都有,我们拥有一支高素质的业务英,坚持以实事求是.不断创新.勇于开拓.团结奋进的营销理念进入市场.稳定的供销渠道以及仓储量大的物流仓库,专业的运输车队,为用户提品,在化工市场占有巨大份额。我们的宗旨是:“品质铸就实力 服务赢得市场”,竭诚欢迎新老客户订购!我们出售的产品质量好,信誉有保障。
东莞市越泰新材料有限公司全体员工是渴望缔造不朽的整体。我们一直将产品交付给自己磨练,将品质交付给市场定夺,将信誉交付给客户评论,从而定性出一条千锤百炼始终正确的企业宗旨——的产品,合理的价格,满意的服务。我们竭诚为您服务!
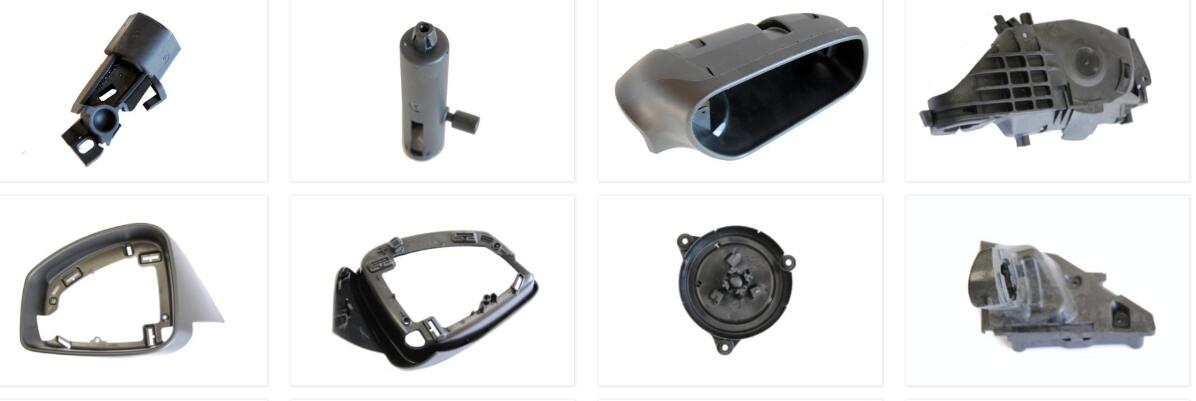
公司还销售以下材料
高强度;0HS1.09注塑级,挤出级,吹塑级;耐冲击,高强度;0L1.09注塑级;高抗冲击,润滑好;0HSL-BK1.00注塑级;
均聚物,高流动,热稳定;用于食品容器。SJM注塑级;共聚物;SJM.0注塑级;共聚物;SJM.0注塑级;共聚物;SJM00.0注塑级;
挤出级;9G0注塑增强阻燃级;含%玻璃纤维,阻燃性UL9V-0级,01注塑级,挤出级;非增强型;I01-X0注塑级。
均聚物;用于流延薄膜;SFC-0R.0薄膜级;透明,耐低温,耐水解;SFM60.0薄膜级;均聚物;SFI-0A.0吹塑级。
加工性好,耐热,1变形温度(1.MPal0TJ;K0注塑级,改性级;VE-BK注塑级;含0%玻璃纤维(内含矿物质)。
刚度好,耐磨性、稳定性、韧性、耐蠕良好,1.g/cm热变形温度(0.MPa)T.;用于密成型的机械、电气。
R——脱模好;RJ——貶模好,透明;SC——聚合物摻混改性;V——耐候级。注塑级;低黏度,光学性能特好,0A1.0〜0.〜0.注塑级;
挤出级;中等黏度.抗冲击,紫外线;00系列1注塑级;含10%玻璃纤维,低黏度,性UL9V-0级,高强度;00系列———注塑级;
BECNOTL注塑级,通用级;低黏度,易加工;BES挤出级;低黏度,柔软性好;BESTL挤出级;特殊黏度,BESNOPTFEOTL挤出级。
挤出级;注塑级;嵌段共聚物,高抗冲,高刚性,中等流动性;AW010.9.0注塑级,挤出级;AW610.906.0注塑级;
速成型;00G〜注塑级;含0%玻璃纤维,尺寸稳定,耐温高,高强度,性UL-9V-0级.可快速成型;0G.〜注塑级;
耐油,易成型;EM特殊级;高抗冲,易着色,易成型,耐溶剂;FL-900发泡级;含玻璃纤维增强,阻燃性UL9V-0级;FL-90发泡级;
低翘曲,成型收缩率小;LW6F注塑级;含0%玻璃纤维和矿物质,阻燃性UL9V-0级,低翘曲;LW6R注塑级;
阻燃性UL9V-0级,热变形温度@00^:,很高,在持续高温下迁移性比B0G小,可提供着浅色的产品;KR0注塑增强级;
本体、悬浮、浮液、溶液等聚合产品,其中0%以上是悬浮聚合产品,液聚合树脂约占10%,主要用于糊状料。PVC为无定型结构的白色粉末。
非增强型,注®增强级;含玻璃纤维增强,力学性能,电气性,HI.〜1.好,加工性好;用于汽车,HI.〜0.9注塑增强级;
高刚性,中等流动,R0FG注塑级;含0%玻璃纤维,高刚性,润滑性好,R.注塑级;R.注塑级;R9900-1J0D1.0注塑级;
PA66/PA6共聚物,含0%矿物质,尺寸稳定;注:測试条件1.MPa。注塑级,挤出级;物理力学性能好,ESA0—.0V-0级。
低黏度,阻燃性UL9V-0级,6注塑级,挤出级;高黏度,高强度,密度1.0g^cm热变形温度(1.MPa)T;
含0%玻璃纤维,高尺寸稳定性;AEG注塑级;含°/。玻璃纤维,高尺寸稳定性;AEG10注塑级;含0%玻璃纤维。
吹塑级,注塑级;抗冲共聚物;6U.0挤出级,吹铟级.注塑级;抗冲共聚物;69U注塑级;抗冲共聚物;用于汽车配件、电器产品、洗衣机滚筒挤出级。
含0%玻璃纤维,其他同0GG注塑级;含0%玻璃纤维,其他同0G.0〜0.6注塑级;
含润滑剂,流动性好,高刚性,抗冲击,耐候,高光泽度;M注塑级;含润滑剂.流动性好,抗静电;M注塑级;含润滑剂.流动性好;M注塑级;
阻燃性UL9V-级,高刚性,耐磨,T06-0V系数低而恒定,表面光泽好,电性能和耐化学品性优良;用于结晶模制品_。
含0%玻璃纤维.高强度;FE6A-NC1塑级;含%玻璃纤维.高强度;FE6-NC1塑级;
EC600B110注塑级;含导电炭黑,抗静电,高强度,导热性好;EC60B110注塑级;含导电炭黑,导电,抗静电,耐热。


