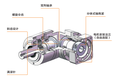
柯坦镇惠州直角中空减速机FGAR160-6免维护
伺服行星减速机齿轮渗碳加工过程中常见缺陷的原因分析及预防
一、引言
伺服行星减速机是一种精密的传动装置,广泛应用于各种机械领域。其齿轮经过渗碳加工处理,可以提高表面硬度、耐 磨性和抗疲劳性能。然而,在渗碳加工过程中,容易出现一些缺陷,如表面氧化、碳化不均、裂纹等。这些缺陷会影响 齿轮的精度和使用寿命,因此需要对其产生的原因进行分析,并采取相应的预防措施。
二、常见缺陷及原因分析
表面氧化:渗碳过程中,齿轮表面容易产生氧化现象。这主要是由于渗碳温度过高、保温时间过长、炉内气氛不当等因 素造成的。表面氧化会降低齿轮的耐磨性和抗疲劳性能。
碳化不均:渗碳过程中,齿轮表面容易出现碳化不均的现象。这主要是由于渗碳温度过低、保温时间不足、渗碳剂用量 不当等因素造成的。碳化不均会影响齿轮的精度和使用寿命。
裂纹:渗碳过程中,齿轮表面容易出现裂纹。这主要是由于渗碳温度过高、冷却速度过快、材料质量不好等因素造成的 。裂纹会导致齿轮在运行过程中出现断裂现象。
三、预防措施
控制渗碳温度和保温时间:渗碳温度和保温时间要适当控制,避免过高或过低。这可以通过选择合适的渗碳剂和调整炉 内气氛来实现。
优化冷却速度:在渗碳后,要控制好冷却速度,避免过快或过慢。这可以通过选择合适的冷却介质和调整冷却时间来实 现。
提高材料质量:材料质量对齿轮的渗碳效果有很大影响。应选择优质材料,并进行严格的材料检验和质量控制。
加强生产管理:加强生产管理,确保生产过程中的各个环节都符合工艺要求。同时,要加强设备的维护和检修,确保设 备的正常运行。
定期检查和维护:定期对齿轮进行表面质量检查和维护,如发现缺陷应及时进行处理和修复。同时,要建立完善的维护 保养制度,确保设备的长期稳定运行。
培训和提升员工技能:对员工进行专业技能培训,使他们了解和掌握渗碳加工的基本原理、操作规程和注意事项。通过 提升员工的技能水平,可以减少操作不当导致的缺陷。
采用先进的检测技术:采用先进的无损检测技术,如超声波检测、磁粉检测等,对齿轮进行检测,以发现微小缺陷 和潜在问题。
研发和改进工艺技术:不断研发和改进工艺技术,引入新的工艺方法和设备,以提高渗碳加工的精度和质量。同时,要 注意与同行企业进行交流与合作,吸收先进经验和创新思路。
四、结论
伺服行星减速机齿轮渗碳加工过程中常见缺陷的原因分析及预防对于提高齿轮的精度和使用寿命具有重要意义。通过对 缺陷产生的原因进行分析,并采取相应的预防措施,可以有效地减少或避免这些缺陷的发生。同时,加强生产管理、定 期检查和维护、培训和提升员工技能以及采用先进的检测技术等也是提高渗碳加工质量的重要手段。

柯坦镇惠州直角中空减速机FGAR160-6免维护
行星式减速机是一种动力传达机构,利用齿轮的速度转换器,将电机的回转数减速到所要的回转数,并得到较大转矩的机构。其在许多工业领域,如机器人、自动化生产线、包装机械、输送设备等方面都有广泛的应用。额定扭矩和背隙大小是行星式减速机两个非常重要的参数。
首先,我们来了解一下额定扭矩。额定扭矩是减速机在正常工作条件下所能传递的扭矩,单位通常为牛米(Nm)。减速机的额定扭矩是在设计和制造过程中确定的,它取决于减速机的设计、制造工艺、材料选择等多个因素。在实际应用中,负载的大小是不能超过减速机的额定扭矩的,否则可能会导致减速机的损坏或失效。
背隙,又称为回差、回程间隙,是行星式减速机的一个重要参数。它指的是减速机在输入端固定的情况下,输出端顺时针和逆时针方向旋转时所产生的微小角位移。这个角位移是由于减速机内部齿轮之间的空隙所引起的,这个空隙在正反转的时候会体现出来。背隙越小,减速机的精度越高,但同时成本也会相应增加。
那么,行星式减速机的额定扭矩和背隙大小之间存在怎样的关系呢?通常情况下,减速机的额定扭矩和背隙大小之间存在一定的关系。一般来说,减速机的额定扭矩越大,其背隙也会相应增大。这是因为减速机内部齿轮之间的空隙会受到齿轮制造和安装误差、轴承游隙等多个因素的影响,而这些因素都与减速机的扭矩承受能力有关。
然而,需要注意的是,背隙大小并不是影响减速机额定扭矩的因素。减速机的额定扭矩还受到其他因素的影响,如减速机的设计、制造工艺、材料选择等。因此,在实际应用中,不能简单地将减速机的额定扭矩与背隙大小等同起来,而需要根据具体的减速机型号和生产厂家来确定其额定扭矩和背隙大小的关系。
此外,还需要注意的是,在选择和使用行星式减速机时,除了考虑额定扭矩和背隙大小之外,还需要考虑其他因素,如减速机的减速比、精度等级、传动效率等。这些因素都会影响到减速机的性能和使用寿命。因此,在选择和使用减速机时,需要根据实际需求和减速机的性能参数来进行综合考虑。
总的来说,行星式减速机的额定扭矩和背隙大小之间存在一定的关系,但具体的关系会受到多种因素的影响。在选择和使用减速机时,需要根据实际情况来确定所需的额定扭矩和背隙大小,并综合考虑其他因素来选择合适的减速机型号和生产厂家。只有这样,才能确保减速机的正常运行和延长其使用寿命。
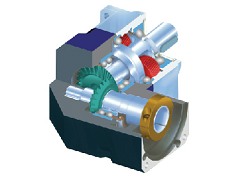
柯坦镇惠州直角中空减速机FGAR160-6免维护
WHTF060-3
WHTF060-4
WHTF060-5
WHTF060-7
WHTF060-10
WHTF060-12
WHTF060-16
WHTF060-20
WHTF060-25
WHTF060-28
WHTF060-35
WHTF060-40
WHTF060-50
WHTF060-70
WHTF060-60
WHTF060-64
WHTF060-75
WHTF060-80
WHTF060-100
WHTF060-125
WHTF060-140
WHTF060-175
WHTF060-200
WHTF060-250
WHTF060-300
WHTF60-3
WHTF60-4
WHTF60-5
WHTF60-7
WHTF60-10
WHTF60-12
WHTF60-16
WHTF60-20
WHTF60-25
WHTF60-28
WHTF60-35
WHTF60-40
WHTF60-50
WHTF60-70
WHTF60-60
WHTF60-64
WHTF60-75
WHTF60-80
WHTF60-100
WHTF60-125
WHTF60-140
WHTF60-175
WHTF60-200
WHTF60-250
WHTF60-300

烘烤时间是否足够主要取决于材料的硬度级别、电镀过程、镀层类型和镀层厚度。经电镀处理的较低硬度水平(35HRC)的紧固件一般应至少烘烤4小时;同样的镀层,但硬度水平较高(36HRC)的紧固件一般应至少烘烤8小时。曾有建议指出硬度在31~33HRC之间的紧固件应烘烤8小时;硬度在33~36HRC之间的紧固件应烘烤1小时;硬度在36~39HRC之间的紧固件烘烤12小时。硬度在39~43HRC之间的紧固件应烘14小时。
柯坦镇惠州直角中空减速机FGAR160-6免维护