发格数控系统无法启动维修 屏幕无显示
以下是表面硬化处理的深入分析渗碳工艺通过在碳质介质中加热零件,使碳扩散到零件表面达到可控的深度,所产生的渗碳深度(通常称为渗碳深度)取决于所用介质的碳势以及渗碳处理的时间和温度,适合渗碳以增加韧性的钢是碳含量足够低(通常小于0.3%)的钢。我们凌肯公司维修数控系统型号齐全,例如大隈系统GI-20NⅡ、GI-10NⅡ、GP/GA FⅡ series、MCV-AⅡ MCR-AF、MCR-A5CⅡ、MCR-BⅢ 、MCR-C 、MCR-H、MCR-S、MB-H series、MB-5000HⅡ、SPACE CENTER MA-12500H、SPACE CENTER MA-400HA、MA-HⅡ series、MILLAC VII seriesMP-46V、MB-46VA、MB-46VB、MB-56VA、MB-56VB等等型号都可维修。
堆垛机和机器人在提升和放置方面发挥着相当大的作用,记策略(用二维码记每个部分)可以消除纸张,在通快的工厂中,可以在整个建筑物的各个点调用订单状态,任何人只要在世界任何地方都能接入Wi-Fi信号,就可以登录系统查看订单状态。年来,全国千所高校陆续开设工业机器人、智能制造等相关,培养制造人才。但即使年来发展较快,与逐年增加的人才需求相比,智能制造人才的培养仍相对滞后。作为一门新兴的学科,从课程内容设置到人才培养的过程尚不成熟,学校也因此面临一系列问题。目录课程设置不合理2.3.教学资源严重不足。师资队伍建设亟待加强4.工学结合流于形式5.培训体系建设不完善01解决问题-智能制造基础教学体系02解决实际问题-智能制造培训system03解决设计问题——智能制造仿真系统1.课程设置不合理在设置智能制造之前,大部分高校缺乏对区域人才需求的深入调查研究,一味模仿、一味模仿其他高校的设计,导致人才培养不符合岗位要求。
流行的一种是熔融沉积建模(FDM)。FDM3D打印在水和垂直方向都施加,因此提取的喷嘴在直立程序之上进行。FDM使用热塑性长丝加热并转化为熔融物质,然后逐层缓慢喷射,形成3维零件和产品。FDM3D打印是如何工作的?就像任何其他类型的3D打印一样,FusedDepositionModeling使用了一个数字轮廓,该轮廓被转移到3D打印机上。通过FDM3D打印,它使用了多种聚合物,例如PLA、ABS、PETG、PEI和PEEK。首先也是重要的,打印机持有所有塑料线,这些塑料线使用喷嘴从环中吸出。纤维被液化并向下插入具有底座和喷嘴的工作台上。数据处理器通过解释物质及其对焦点的比例来实现喷嘴和底部的组合。

技术人员可以快速发现问并调整设计,从而降低您的风险并节省您的时间和时间,钱,7,具有多种材料并非每个数控系统加工服务都使用相同的材??料,因此,无论您使用的是铝,钢,黄铜,铜等,重要的是选择一种能够处理加工零件或组件所需材料的材料。
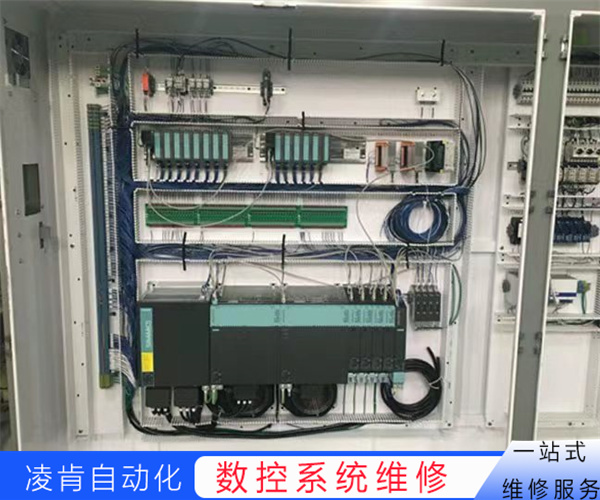
发格数控系统无法启动维修 屏幕无显示
1、检查电源供应:首先确保数控系统的电源供应正常,检查电源线、电源开关和电源插座正常工作。如果电源供应有问题,需要修复或更换电源部件。
2、检查连接:确保所有连接到数控系统的电缆都连接牢固,没有松动或断开的情况。检查显示器连接线插入正确的接口,并确保连接牢固。
3、检查显示器设置:检查数控系统显示器的设置菜单,确保没有意外更改了显示设置。尝试将设置还原为默认设置。
4、检查图形卡和驱动程序:确保图形卡插槽连接正常,并且图形卡的驱动程序已正确安装。如果发现图形卡驱动程序有问题,尝试更新或重新安装的驱动程序。
5、检查图形设置:在数控系统的软件界面上,检查图形显示的相关设置和配置项,确保它们正确设置。有时候错误的图形设置或配置可能导致图形不显示。
6、重启系统:尝试重新启动数控系统,有时重启系统可以解决临时性的软件或系统故障。
分别注入等量、相同类型的新油和旧油,并密封端口,然后将两根玻璃管同时倒置。这时要注意两支玻璃管中气泡的上升时间。如果气泡上升时间的差异超过新油泡上升时间的10%,表示运动粘度变化超过10%,需要过滤或更换润滑油。水分的测定。可采用加热测量法和滤纸测量法。加热测量是将混合均匀的油在灯上加热,通过判断声音的大小和连续性来判断水分含量。如果小且不连续,则水分含量不超过0.03%,否则,超过。滤纸法是通过油滴的扩散程度来判断的。如果有花边状扩散的痕迹,说明油中含有水分,需要脱水,换油。3.可视化管理为了使润滑管理易于理解,应采用可视化的方法。(1)润滑管理标签。标签包括加油位置、油种、循环等。(2)油标:贴在加油口附。 用M4沉头螺钉将其固定在耐用软钳口的钳口上,这样可以保护精密机械零件不受挤压损坏,如果不方便用磁铁吸附小型精密机械零件,可以在磁铁下面吸一块铁板,它不仅可以吸收许多小型精密机械零件,还可以将铁板拉开,小型精密机械零件会自动落入收集箱中。
7.直线工件锥度误差(1)电极丝质量差-建议更换品牌电极丝,(2)优化参数-–提高线速,稍微提高线速(3)ISO程序增加了适当的锥度补偿-–编程时使用锥度补偿功能,(4)正确调节上下低压水流量-–微调时调整低压冲洗液流量。
发格数控系统无法启动维修 屏幕无显示
1、电源问题:数控系统的电源不稳定或电源线路老化都可能导致机床突然掉电。建议对机床的电源进行检查,确认电源连接稳定,并检查电源线路存在老化或损坏的情况。如果电源不稳定,可以考虑增加稳压电源来解决问题。
2、设备故障:数控机床的设备故障,如主轴电机、伺服电机、元件等损坏,也可能导致机床突然掉电。在这种情况下,需要对设备进行检修或更换损坏的部件。
3、运行程序错误:数控机床的程序或操作错误也可能导致掉电故障。例如,程序中存在错误的G代码,或者操作员误操作导致机床出现故障。建议对程序进行仔细检查,找出并修复错误的部分。
4、周围环境问题:周围环境问题也有可能导致机床掉电。例如,冬季设备可能因寒冷而损坏,或夏季高温导致过热等问题。建议在周围环境可能导致掉电的情况下,对环境进行处理。例如,冬季保持机床温暖,夏季保持机床通风,以防止过热而引起掉电。
忽略这一点,很容生碰撞,并且在快速状态下下面的碰撞更危险。2)直线插补指G01直线插补指是直线运动指,也是模态代码。指刀具在两坐标或三坐标间以插补联动方式以的F进给速度(单位:mm/min)作任意斜率直线运动。指编写格式为:G01X_Z_F_;F指也是模态指,可以用G00指取消。如果G01程序段之前的程序段中没有F指,则机床不移动。因此,G01程序中必须有F指。3)圆弧插补指G02/G03(用笛卡尔坐标判断)圆弧插补指指示刀具以给定的F进给速度在面做圆周运动,切割出圆弧轮廓。在车床上加工圆弧时,不仅用G02/G03表示圆弧的顺时针方向,用XZ圆弧的终点坐标,还圆弧的半径。 这种尺寸和形状偏差基本上围绕目值上下波动,因此,上限值相对于目尺寸的上限值和下限值是根据金属棒的用途来确定的,这两个值之间的差异(允许范围)称为[公差",公差可以应用于许多不同的单位,例如,工作条件可能有温度(°C)。
如果修整时放电电流和电压正常,但速度很低,可以减少相对偏移量,冲洗状态不好,不能达到准的冲洗压力和射流形状,检查上下喷嘴损坏,如有损坏应及时更换,丝张力不稳定,校准线速和张力,表面未抛光相对偏移量太小。
数控机床又称计算机控制机床,是一种由程序控制的自动机床。这种控制系统可以对具有控制编程或其他符号指规定的程序进行逻辑处理,并用计算机对其进行解码,从而实现使机床运转,进行零件加工。用刀具进行车削或铣削,将毛坯材料加工成半成品或成品。数控系统加工或数控系统是指使用数控系统工具进行的加工。数控系统是指用数控系统语言编程控制数控机床,数控系统用G代码,告诉数控机床的加工刀具使用个笛卡尔位置坐标,控制刀具的进给速度和主轴转速,刀具转换器和实现了冷却功能。数控系统比手工加工有很大的优势。例如,数控系统可以生产出精度高、重复精度高的零件,而手工加工不能生产的具有复杂轮廓的零件可以用数控系统生产。机加工车间具有数控系统能力。
我们将重点对每种电镀方法进行详细介绍和比较,镀硬铬和化学镀镍的定义是镀硬铬,镀铬是将铬层施加到金属物体上的过程,工业镀铬工艺的步通常是对将要镀铬的表面(称为基材)进行脱脂和清洁,根据其组成,组件可能还需要其他类型的预处理。
OUvycERu