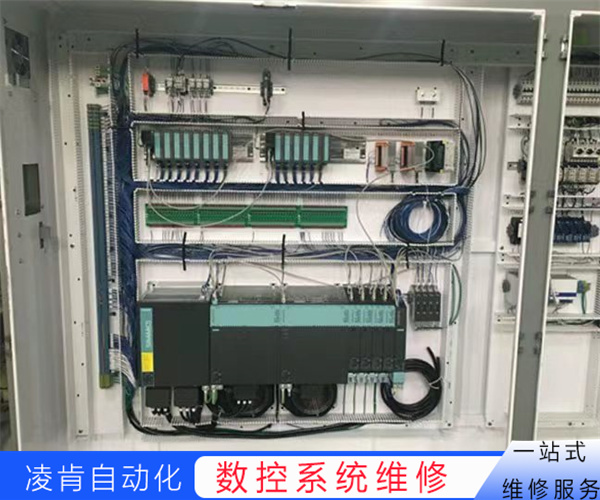
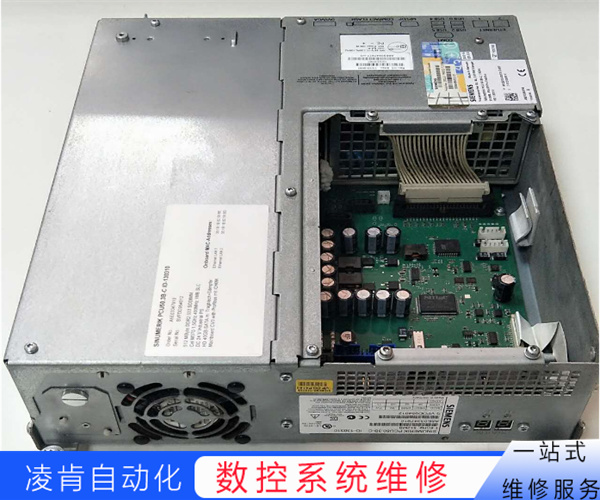
德国海德汉光栅尺通讯不了维修速修
工业4.0不会因为工人过时而担心这种变化,而是为现有流程带来新的效率和改进机会,这些新机器仍然需要人员来和操作系统--事实上,您可能需要聘请IT团队来解决出现的任何软件问,工业4.0是一场持续的工业革命。凌肯自动化科技有限公司维修数控系统品牌较齐全,例如有三菱Mitsubishi、发格FAGOR、NUM、海德汉HEIDENHAIN、OKUMA、马扎克MAZAK、菲迪亚、哈斯、德马吉DMG、力士乐Rexroth、通用电气GE、ABB、西门子SIEMENS、卡帕尼尔斯KNM、松下Pnsonic、FANUC、大隈MAZAK、哈斯HASS等等。
自适应调节或设置PID调节参数,见后图,进行数模转换,通过相应的控制板输出±10V模拟信号,经交流伺服放大器放大后驱动伺服电机,半闭环或闭环位置控制反馈系统由电机轴端增加,定量光电编码器提供信号,完成位置伺服系统的位置反馈。利用的横向运动自动找到更好的方位多轴加工时不会发生碰撞。它可以让程序员在手动优化轴位置时在很大程度上避免错误。整体改进过程复杂,实施时应优先考虑以下三点。1.考虑特定机床的特性目录1.考虑特定机床的特性2。操作检测限3。根据需要使用尽可能多的轴在为各种类型的加工中心编程时,Op的一个非常明显的优势就会显现出来。其仿真软件可根据数控系统机床的工况进行调整,控制并实现的碰撞检测,因此可以相对独立于机床。属性创建CAM程序,从而提高工艺分配和加工的灵活性。2.Op检测限制Op还可以发现其他可能出现的问题。例如,如果机床轴旋转受到限制,软件会在选择刀位时考虑到这一点,并确保加工顺畅。如果有轴限位,Op会中断刀路。
几乎所有依赖零件数控加工的行业都使用高精度数控机床本身,或者依靠的加工服务,将原材料加工成定制的加工零件,再加工成单独的零件,它为设计中小型批量生产机械零件的设计师开辟了一个全新的可能性世界,这种早期考虑有助于减少制造过程中的时间和费用。
对于对底盘不是很熟悉的用户来说,厂家也必须具备定位故障和调整的能力,此外,由于新型的不断涌现,也要求厂商及时更新辆定位数据,综上所述,用户在购买四款前,一定要在上述方面认真验证厂商的售后服务能力,-四轮定位设备。数控机床可以控制的各种工具有:*磨床*铣床*铣床*车床在传统加工中,操作者必须直接控制机床的所有运动。这一切都在操作员的手中,即使他必须移动设备。他还可以决定应该在何时何地停止喂食。为了获得更好的精度,操作员使用集成到控件中的量规和标尺。数控系统加工与传统加工的优势以下是您应该将数控系统加工作为您下一个项目的制造工艺的原因。它需要更少的人力来操作机器传统的加工需要额外的来聘请专家和熟练的劳动力来操作机器。机器维护和维修也有额外的费用。所有这些都是您运营成本的额外费用。数控系统加工简化了机器操作,因此减少了额外的劳动力成本,因为涉及的操作员较少。这些少数运营商可以在不影响数量或质量的情况下交付结果。
德国海德汉光栅尺通讯不了维修速修
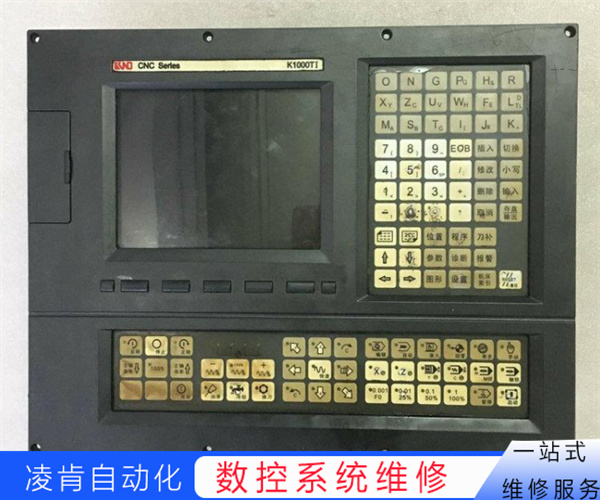
1、检查按键区域:仔细检查数控系统的按键区域,确保没有灰尘、污垢或异物进入按键间隙中。使用清洁布或软刷清洁按键区域,确保按键表面干净。
2、按键测试:针对失灵的按键,进行按键测试。按下按键时,观察有任何反应或显示变化。如果有可用的诊断工具或软件,可以使用该工具进行按键测试和故障诊断。
3、检查连接和接线:检查数控系统按键的连接线路,确保连接端子没有松动、氧化或腐蚀。如果可能,检查按键连接线路的连线图或接线板,确保接线正确。
4、按键更换:如果按键仍然失灵或显示损坏,可能需要更换该按键。选择正确型号和规格的新按键,并确保与数控系统兼容。按照正确的维修步骤进行按键更换操作。
生产,因此您需要考虑一个可靠且经验丰富的公司来获得定期供应的零件,的公司可以为您提供中国的数控系统加工服务,但是,大多数人或公司不知道如何轻松选择数控系统加工公司,结果,他们聘请了一个对他们一无所知的人。 零件的性能,目的是在零件加工过程中具有更高的加工效率,更好的加工质量和更低的加工成本,提高零件的刚性,硬度和耐磨性,大部分零件的热处理要求都是围绕以上设计的方面,所以您只需要根据您的要求使用以上四种热处理方法。
使配合面无间隙。22.花键组同时接触的齿面数为2/3以上。键齿的长度和高度接触长度必须至少为50%.23。如果键(或花键)是可滑动安装的,则相位接头可以自由移动,不应松动。24.粘合后应去除多余的粘合剂。25.不要钩住轴承的外圈和敞开的轴承座和轴承盖上的半圆形孔。35.轴承外圈应与敞开的轴承座和轴承盖上的半圆孔接触良好。使用颜色检查时,轴承座应相对于中心线呈120°对称,与轴承盖的接触应相对于中心线呈90°对称。在上述范围内使用填充量规时,不得将0.03mm的塞子插入外圈宽度的1/3处。26.轴承外圈装配后,应与定位轴承盖端面均匀接触。27.滚动轴承安装后,必须手动转动,使其灵活稳定。28.不能检查上轴承衬套和下轴承衬套之间的连接面。 并且,在某些应用中,第二个除湿和干燥步骤m一些地板制造商已将其主要维修从一条速度约为1500磅/小时(即5/4×6英寸地板/小时700+英尺)的单条维修线转移到更大的维修线,两条线路每小时运行3000至3300磅。
它的一些特点是目前其他加工方法无法替代的。今天小编就简单介绍一下数控电火花钻的优点有些缺点。数控电火花钻的优点:1.CNC电火花钻头的加工孔径范围一般为φ0.3mm至φ3mm,深径比可达1以上。这是其他加工无法实现的优势。此外,由于数控电火花钻头在加工过程中,脉冲间隔很小,大大提高了脉冲频率和脉冲电源的有效利用率,进一步提高了效率,获得了率的生产力。2.可从斜面、曲面直接穿入加工盲孔、深孔、斜孔、异形孔。3.它不受材料的硬度和韧性的限制。除加工一般导电材料外,还可滑加工不锈钢、淬火钢、硬质合金、甲壳素合金、淬火钢等难加工材料。4.加工孔尺寸的一致性一般在0.03mm~0左右。05mm。
德国海德汉光栅尺通讯不了维修速修
1、观察故障现象:首先需要仔细观察数控系统屏幕无显示的故障现象,包括显示屏完全无显示、显示内容模糊、存在闪烁等异常现象。这将有助于判断故障的原因。
2、检查显示器连接:检查显示器连接线牢固连接,确保连接线没有松动或接触不良。如果连接不良,可以重新插拔连接线,并确保连接稳固。
3、检查显示器供电:检查数控系统屏幕的供电正常。检查电源线连接正确,电源插座存在问题等。如果电源供应有问题,需要检查电源线路和电源设备,确保电源正常。
4、检查显示器配件:检查显示器内部的配件,如电容器、电阻等正常。如果发现有损坏或异常的配件,需要进行更换。
5、更换显示器:如果以上步骤都没有解决问题,可能是显示器本身出现了故障。在这种情况下,需要更换显示器。选择与原显示器型号和规格相匹配的新显示器,并按照正确的维修步骤进行更换操作。
那么您可能正在寻找不同的方式来发展您的业务,因此,您始终可以使用该行业中一些经过验证的提示和建议来发展您的业务,您今天可以使用的一些有益的技术包括建立合作伙伴关系,密切关注客户和客户的需求,采用新技术和推出可扩展的增长方法。
保证加工质量满足商品使用的需要,首先我们要了解零件加工过程中所谓的热处理包括种方法,鉴于各种方法在机械加工过程中出现的频率和重要性,我们选择以下类型进行分析,即重点分析,在机械加工过程中,我们使用四种多的热处理方法:退火。导致联流阀阀芯进出口压差不稳,流量不稳定。此时液压机可以用直径1mm的钢丝在阀套和阀芯上的反馈孔上打孔或用压缩空气吹过。3.进出料口易于反接。4.液压机单向阀芯未与阀座关闭,有内漏。5.减压阀弹簧失效、弹簧折断、安装错误。6.调速阀内外泄漏造成流量不稳定,应予处理。7.液压机的进口和出口是相反的,使调速阀就像一个普通的节流阀,没有压力反馈补偿。调速阀的安装面上没有定位销,注意不要将液压机的进出口接反。载荷谱应典型、系统、集中、通用。在液压机典型零件的疲劳设计中,应以零件关键部位的应力作为模锻件制定载荷谱,并在工作过程中测量工作缸危险部位的应力。模锻这些类型的典型锻件。确定其发生频率的程序。该载荷谱比较简单。
为有效提高材料的精细制造,尽可能降低资源消耗,在薄壁零件数控系统加工过程中,首先要做好数控系统变形控制,并尽量成为现行的加工方法和加工参数,有效地提出科学的加工方案,终保证变形值在可控范围内(2)改变加工方法薄壁零件数控系统加工的加工方法主要包括三种方面:工艺设计。
OUvycERu