(讲解)新瑞加工中心维修准则须知
当气源压力提高到8-10br时,可以获得更好的雾化百分比,油雾输送能力大大增强,如果数控床刀盘喷嘴只需要根据实际需求改变喷嘴内孔直径,就可以实现从切削液润滑到微量油雾润滑的过渡,减少油的消耗,带来更多经济价值高。我们凌肯公司维修数控系统型号齐全,例如大隈系统GI-20NⅡ、GI-10NⅡ、GP/GA FⅡ series、MCV-AⅡ MCR-AF、MCR-A5CⅡ、MCR-BⅢ 、MCR-C 、MCR-H、MCR-S、MB-H series、MB-5000HⅡ、SPACE CENTER MA-12500H、SPACE CENTER MA-400HA、MA-HⅡ series、MILLAC VII seriesMP-46V、MB-46VA、MB-46VB、MB-56VA、MB-56VB等等型号都可维修。
但是,使用大螺旋角的立铣刀时,切削阻力会增加,直角刀具出来的力也会增加,所以必须采取相应的措施,虽然可以保证刀具的刚性,但当工件刚性较低时,如薄板加工,有时会使用小螺旋型立铣刀,此条目发表在博客,为链接添加书。由于以往航空产品零部件的突出特点是多品种小批量、工艺复杂、广泛使用整体薄壁结构和难以加工的材料。因此,在制造过程中,制造周期长,材料去除量大,加工效率低,加工变形普遍。为了提高复杂航空产品的加工效率和精度,工匠们一直在寻求更有效、更精密的加工方法。与传统的数控系统加工技术相比,复合加工的突出优势主要体现在以下几个方面。(1)缩短产品制造工艺链,提高生产效率。车铣复合加工可一次完成全部或大部分加工工序,大大缩短产品制造工艺链。这样,一方面可以减少更换安装卡带来的生产时间,也可以减少工装夹具的制造周期和等待时间,从而大大提高生产效率。(2)减少装夹次数,提高加工精度。减少装卡数量,可避免因定位基准转换造成的误差累积。
筒状粉末将引入的粉末数量升高一定高度,撒布机滚筒是圆柱形的。它被推到成型粉上。它扁而紧凑。喷头在计算机控制下并推动模制数据的模制部分以选择性地注入粘合剂构建层。当粉末辊被分散时,粉末回收装置收集多余的粉末。这样就完成了供粉并喷涂到粘合剂上,终完成了三维粉体的粘合。不喷涂粘合剂的地方是干粉,在成型过程中起到支撑作用,成型后比较容易去除。LOM(层压制造)LOM是一种分层的固体制造工艺,也称为堆叠工艺,它使用片材(纸、塑料薄膜、复合材料等)作为原材料。激光切割系统使用计算机提取的横截面轮廓数据,使用背面涂有热熔胶的纸,用激光切割工件的内外轮廓。在切割层之后,进纸机构堆叠新的纸层,使用热压粘合装置将切割的层连接在一起。

主营业务收入和利润保持同步增长,出口增速将力争不低于去年的跌幅,重点行业带动固体投资增速回落,统计数据显示,今年以来,机械工业增加值增速由上年低于全国工业和制造业增速转为高于全国工业和制造业增速,制造业。
(讲解)新瑞加工中心维修准则须知
1、检查电源供应:首先确保数控系统的电源供应正常,检查电源线、电源开关和电源插座正常工作。如果电源供应有问题,需要修复或更换电源部件。
2、检查连接:确保所有连接到数控系统的电缆都连接牢固,没有松动或断开的情况。检查显示器连接线插入正确的接口,并确保连接牢固。
3、检查显示器设置:检查数控系统显示器的设置菜单,确保没有意外更改了显示设置。尝试将设置还原为默认设置。
4、检查图形卡和驱动程序:确保图形卡插槽连接正常,并且图形卡的驱动程序已正确安装。如果发现图形卡驱动程序有问题,尝试更新或重新安装的驱动程序。
5、检查图形设置:在数控系统的软件界面上,检查图形显示的相关设置和配置项,确保它们正确设置。有时候错误的图形设置或配置可能导致图形不显示。
6、重启系统:尝试重新启动数控系统,有时重启系统可以解决临时性的软件或系统故障。
那么到里去找可靠的RpidToolingMnufurer呢?今天,我们将与您分享2021年9月Google.com的RpidToolingMnufureron的新10大PPC竞争对手:1.新产品开发–快速–原型工具mgsmfg。com?能力?工具当涉及到新产品开发时,了解MGS如何执行快速工具以确保您的生产工具能够以佳、更快的速度运行,…2.制造中的快速|SpringerLinkhttps://link.springer.com?…2014年9月30日-快速(RT)是指快速生产用作工具的零件(主要是工具,例如嵌件),而不是…3.RpidToolingChin|快速成型服务|RpidPrototypeChinwlkermchining.com/NICERpidToolingChin在提供完整的快速、快速成型、快速成型服务和解决方案。 对于细晶粒,精加工好,而对于细晶粒,端面精加工较差,一般采用粗面砂轮快速去除材料,当表面处理很重要时,请使用细砂轮,粗砂轮可用于软材料,但硬而脆的材料通常应为细砾石,低粒度砂轮通常用于材料光洁度不重要的应用。
19.Cnseverelyworntoolscontinuetobeprocessed,Afterthetoolisseverelyworn,thecuttingforcecnbeincresedto3timestherml。
(讲解)新瑞加工中心维修准则须知
1、电源问题:数控系统的电源不稳定或电源线路老化都可能导致机床突然掉电。建议对机床的电源进行检查,确认电源连接稳定,并检查电源线路存在老化或损坏的情况。如果电源不稳定,可以考虑增加稳压电源来解决问题。
2、设备故障:数控机床的设备故障,如主轴电机、伺服电机、元件等损坏,也可能导致机床突然掉电。在这种情况下,需要对设备进行检修或更换损坏的部件。
3、运行程序错误:数控机床的程序或操作错误也可能导致掉电故障。例如,程序中存在错误的G代码,或者操作员误操作导致机床出现故障。建议对程序进行仔细检查,找出并修复错误的部分。
4、周围环境问题:周围环境问题也有可能导致机床掉电。例如,冬季设备可能因寒冷而损坏,或夏季高温导致过热等问题。建议在周围环境可能导致掉电的情况下,对环境进行处理。例如,冬季保持机床温暖,夏季保持机床通风,以防止过热而引起掉电。
在加工清单的火花隙中,基准层的火花等级为-0.10/S或-0.05/S。不需要在程序表中添加火花。程序员需要小心。超精密电极的每个电极都需要进行三维测量。在创建刀具路径时,必须考虑处理过的电极没有毛刺或毛刺少,并且毛刺的数量是准确的。应根据每个电极的不同形状选择合理的刀具,并在需要时增加去毛刺刀路。7.超精密电极需要进行三维测量。由于质量需要用处理后的3D图纸的实际尺寸来测试,所以程序员应该在“CS”用于测试的文件夹取决于编程期间每个电极的火花位置。并且电极3D应该用火花标记。另外,图层必须火花位置和原始的“YS&#??8221;,并且必须将原始文件保存到文件中以供检查。8.超精密电极的尺寸公差为0.01和0.02。 直体两端不同电极丝质量差,建议使用原装耗材,优化参数,1)提高线速和稍微增加线张力,2)调整参数CCON,3)编程时,在程序中添加锥度补偿,切削刃处的线记采用圆弧切入圆弧切割方法,编程时,圆弧采用切入圆弧切出方式。
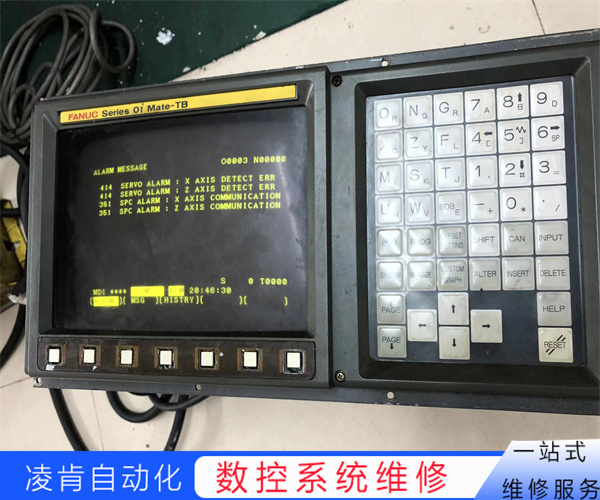
这种情况往往与多种原因密切相关,可能是机械传动系统的问或伺服进给系统的调整,并设置不当情况,在诊断此故障时,首先将机场的运行模式设置为手动模式,并通过手脉冲发生器控制Y轴进给,发现Y轴振动,Y轴长时间移动。
在各大机床展的多个应用实例,可以让我们感受到由此带来的技术进步和的市场前景。结论:从制造到智能制造,请不要再把数控机床称为傻瓜。它会比傻瓜更聪明,它会比傻瓜更积极、更有创造力。机床未来的发展方向必然是自动化程度更高、功能更复杂。:数控不等于傻瓜,关于数控机床智能化的:数控系统机床未来的发展方向必然是自动化程度更高、功能更复杂。:数控不等于傻瓜,关于数控机床智能化的:数控系统机床未来的发展方向必然是自动化程度更高、功能更复杂。:数控不等于傻瓜,关于数控机床智能化的:数控系统数控系统压铸激光切割制造钣金瑞士加工注塑玻璃除雾方法数控系统mchiningwiki发表于数控系统冬天早上起来开车。
如塑料,木材,石材等,近年来,注塑行业和塑料的发展日趋成熟,曲面设计和编程和数控的使用大大提高了非精密零件加工的成本和公差水平,非精密零件加工需要特别注意的一些机械设备的某些零件在市场,有时它们是由工程师根据实际需要绘制图纸。
OUvycERu