Mitsubishi数控机床系统维修2024没烦恼
设备互联,工厂大脑等方面也遇到了相应的挑战,5G时代的到来,将为新一代智能制造系统提供稳定,快速的网络支撑,在产业协同方面,借助5G网络的大带宽和低时延,可以在各地构建云大脑,通过云脑和柔性关节实现高精度作业。处理数控系统常见问题,例如上电无显示、按键失灵、自动重启、开不了机、上电后乱码、运行中死机、白屏、屏幕有显示无内容、G03指无法执行、参数丢失、显示异常、不显示图形、CRT闪烁无字符、通讯不上、CRT速度无显示、主轴转速异常等故障请联系凌肯公司。
所生产零件的尺寸应在要求的公差范围内,这就需要对零件的形状,尺寸,精度和性能有一个统一的准,同类产品也需要在尺寸上进行合理分类,以减少产品系列,这就是产品准化,因此,工程公差和配合的概念应运而生,在机械工程中。该为第二阶段部分打开。下一阶段是压缩阶段。在压缩阶段,加热的受到压力而凝固。当材料凝固后,终产品将从型腔中取出。压缩成型的独特之处在于它利用压力和热量的力量。在过程中添加这两种元素会改变终产品的特性。热量有助于材料和膨胀,但是当您向混合物中添加压力时,它会使过程更加有效。压缩成型过程在压缩成型中,材料和被加热。一旦达到所需的温度,这种加热的材料就会被倒入模腔中。随着中的液体材料,将使用顶部的塞子将其封闭。机器将对材料施加适量的压力,使其甚至可以填充型腔中小的空间。压缩成型工艺的压力可以在每方英寸(psi)1,000到2,000之间。强烈的压力和热量将迫使材料覆盖空腔中的所有空间。
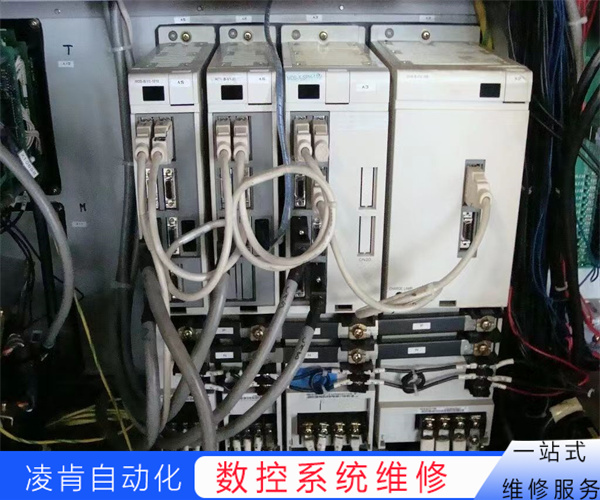
为用户提供产品设计和加工的数字化建模和验证方法,UnigrphicsNX为用户提供了经过验证的解决方案`虚拟产品设计和流程设计需求,UG也是userguide和UniverslGrmmer的缩写,在DOTA中也叫Spere。 以满足您的要求,因此,您可以在几个小时内向我们发送图纸免费报价,曲面数控铣削技术发表于2021年5月26日2021年5月26日bysnsmchining曲面铣削属于轮廓/轮廓数控铣削的范畴,它涉及加工不规则形状的轮廓或具有不同角度(倾斜。
Mitsubishi数控机床系统维修2024没烦恼
1、检查急停按钮按下。如果有急停按钮被按下,需要将急停按钮松开,以解除报警。
2、检查安全门关闭。如果安全门没有关闭,机床可能无法正常运行,此时需要关闭安全门并检查仍然有报警。
3、检查控制柜门关闭。如果控制柜门没有关闭,机床可能无法正常运行,此时需要关闭控制柜门并检查仍然有报警。
4、检查外部设备连接正常。如果外部设备连接不正常,机床可能无法正常运行,此时需要检查并确保外部设备连接正常。
5、检查电机驱动器正常。如果电机驱动器出现故障,机床可能无法正常运行,此时需要检查电机驱动器正常工作。
6、重新启动数控系统。如果以上方法都无法解除报警,可以尝试将数控系统重新启动,看能够解决问题。
过度拉伸是壁厚和温度的函数,即温度高于玻璃化转变点的薄壁可能表现良好,而较厚但较冷的壁可能会呈现珠光。珠光总是出现在瓶子内部,因为瓶坯内部必须拉伸得更多。知道这一点可以更容易地解决问题。如果患处很薄,它应该被冷却,它下面的区域应该被加热,以将更多的材料带入瓶子的白色部分。如果厚度合适,应提高这部分(或整个区域)的温度,使其更容易拉伸。在两阶段(再加热)吹塑中,这是通过改变灯或通风设置来实现的。在单级成型中,总热量由保温和冷却时间控制,注射速度的变化可用于改变瓶坯内的温度。在任何注塑或吹塑阶段将PET加热到超过约115°C(240°F)并使其冷却,即使是在很短的时间内显影。在这个温度下,PET分子有足够的自由度形成晶体。
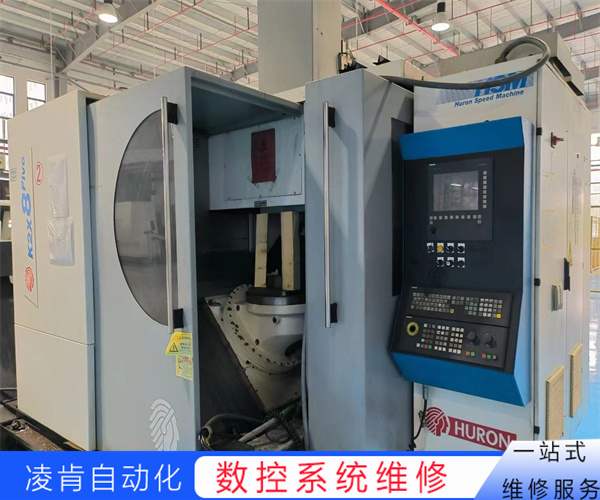
前角应尽可能大,当主偏角减小时,参与切削的切削刃长度增加,使切削热相对分散,刀尖角增大,可使切削温度下降,(3)把握切削条件,设置并保持良好的切削条件,通过振动分析等了解配件的切削状态,并及时做出调整。 钻头,滚刀,机锯片和要求苛刻的,钨钢钨钢(硬质合金)具有高硬度,耐磨,强度和韧性好,耐热和耐腐蚀,尤其是它的高硬度和耐磨性,即使在500℃的温度下也基本保持不变,在1000℃的时候硬度仍然很高,钨钢。
Mitsubishi数控机床系统维修2024没烦恼
1、检查电源正常:首先检查数控系统的电源正常,包括电源的电压、电流和功率等。如果电源有问题,可能会导致数控系统无法正常启动。
2、检查电缆连接:检查数控系统与电源、控制器等之间的电缆连接牢固。如果电缆连接不良或脱落,可能会导致数控系统无法正常启动。
3、检查保险丝:检查数控系统的保险丝正常,如果保险丝熔断或损坏,可能会导致数控系统无法正常启动。
4、检查控制器:数控系统的控制器是整个系统的核心,如果控制器出现故障,可能会导致数控系统无法正常启动。检查控制器正常工作,如果有故障,可能需要更换控制器。
5、检查报警指示灯:数控系统通常有一些报警指示灯,用于指示系统的工作状态和故障类型。通过检查报警指示灯的状态,可以初步判断故障的原因和位置。
6、检查电路板:如果以上步骤都没有发现问题,可能是电路板出现了故障。需要检查数控系统的电路板正常工作,如果有故障,可能需要更换电路板。
谢谢大家!虽然有几个步骤,但是当你明白了之后,其实操作起来也很简单!适合赶时间或者不想用原版后期处理和节目单的同学!解决方法:1.选择多个需要后处理的节目组,点击鼠标右键,点击后处理,弹出后处理对话框,点击OK2。点击确定后,会弹出多个选定进程的对话框,点击确定3。点击OK后会弹出后处理输出不成功对话框,不要慌,点击OK4.再次选择要后处理的节目组,点击插件后处理,看看尝试批量输出5。打开处理后的文件后,查看一切正常提醒:第四步后处理不成功会在后处理文件夹中生成3个无用文件,删除即可。:分享NX1953高版本无法批量处理的临时解决方案!!:数控系统数控系统压铸激光切割制造钣金瑞士加工注塑2021再获荣誉上传至:数控系统发表于数控系统好消息! 因为它会将切屑从零件上吹走,虽然这种方法会立即有效地冷却零件,但压力可能会高到足以损坏微直径工具,这种方法通常用于深腔或钻孔操作,可以由刀具通过冷却液或内置在刀具本身的冷却液罐进行输送,微量润滑剂(MQL):每个机械车间都专注于如何获得竞争优势-降低成本。
导致疲劳强度降低时的佳选择。减少。如图2所示,从焊缝到母材的过渡是滑的,没有应力集中。(3)与CO2相比,Strgon的三元混合气可提高焊接速度20%-30%,减少烟尘50%-。是一种非常环保的保护气体。适用于各种熔滴转移形式,焊接过程稳定,焊缝成型良好。链接到本文:激光焊接时如何使用保护气?:数控系统mchiningptj.com/,谢谢!PTJ?提供全系列CustomPrecision数控系统机加工chinservices.ISO2015&AS-9100认证。5轴快速精密数控系统加工服务,包括铣削、钣金到客户规格、能够金属和公差为+/-0.005毫米的塑料加工零件。服务包括数控系统和常规磨削、激光切割、钻孔、压铸、钣金和冲压。 加工后工件光洁,但在某道工序中大量走刀时,由于拉应力和压应力失去平衡,工件会发生变形,薄壁零件车削时的变形是多方面的,夹持工件时的夹持力,切削工件时的切削力,工件阻碍刀具切削时产生的弹性变形和塑性变形。

全球感染COVID-19的累计人数超过1亿,这将以的意义载入史册,1亿人,这是一个如此庞大的数字,意味着病毒已经入侵了地球上大约1/70的人类,人震惊,这是一个非常可悲的数字,世界上现在已经有超过1亿例冠状病毒确诊病例。2Si它是一种可热处理和增强的钛合金,在锻造过程中具有良好的抗裂性。用于制造喷气发动机叶片、叶轮、起落架轮、飞机框架、紧固件等。Ti-6AL-2SN-4Zr-2Mo没有良好的焊接性,锻造时的抗裂性和耐热性良好。用于制造压气机叶片、叶轮、起落架轮、间隔压气机底盘部件、飞机框架、蒙皮部件等。Ti-4Al-3Mo-1V这是一种可热处理的钛合金,具有良好的可锻性和成型性。用于制造飞机骨架部件。TC4IMIIMIIMI160纯工业钛具有优良的耐腐蚀性、高比强度、良好的疲劳极限、良好的锻造性能,可按常规方式锻造、模压和焊接。可以是盘子条或线。用于航空航天、、化学等,如排气管、防火墙、加热蒙皮、要求良好塑性和耐腐蚀性的零件。
OUvycERu