仁和数控机床系统维修2024周期短
这就是许多人认为这是一种非常规的制造工艺,这个过程有助于为广泛的行业塑造和加工,在本文中,我们将研究它的工作原理,可用的各种类型以及它的优点和应用,电火花加工(EDM)概述电火花加工(EDM)是通过将材料暴露于重复受控的放电来去除材料的过程。1、首先,要分析自动重启的原因,可能的原因包括电源问题、过热问题、软件故障、硬件故障等。
2、电源问题:电源接触不良或电源稳压器故障都可能导致自动重启。需要检查电源线插紧,若松动则重新插紧,同时检查稳压器正常工作,如有故障则进行更换。
3、过热问题:过热可能导致数控系统自动重启。需要检查系统的散热风扇正常工作,清除风扇上的灰尘,并确保系统通风良好。
4、软件故障:软件或驱动程序故障也可能导致自动重启。需要检查软件和驱动程序,如果不是,需要更新到版本。
5、硬件故障:硬件设备故障也可能导致自动重启。需要检查各个硬件组件的连接牢固,包括内存条、显卡、硬盘等。如果有松动或损坏的连接,可以重新插拔或更换硬件。
总体仍处于技术跟踪状态,消化、吸收、改进的投入还远远不够。在设计技术、制造技术、测试技术方面具有能力,、柔性、精密机床主机及关键功能部件的集成技术和用户流程研究有待加强,高性能数控系统和智能化技术还不够成熟;标准水低,行业实施不够;产品性能和可靠性不高,品牌附加值低,影响市场竞争力。三是数控系统及功能部件的配套体系不完善,仍依赖进口。对数控机床的功能和性能起决定性作用的中数控系统、精密大功率电主轴等关键功能部件,具有自主知识产权的核心技术仍有待开发,尚未形成完整的技术链和产业链。化工分工不明确,仍难以满足数控机床的应用需求。到目前为止,大部分仍依赖国外进口。四是制造过程和应用过程中资源消耗大。 解决方案我们通过去毛刺去除工件上的毛刺,有几种方法可以消除故障,消除毛刺的一种简单方法是手动进行,我们使用磨头,锉刀或砂纸等工具来打磨和去除工件上的毛刺,这个简单的选项不需要太多的技术知识,但它可以完成任务。

是切削深度(p),在数控系统加工过程中从定制的数控系统加工零件上切下的金属层的宽度是指切削深度,计算切削深度的方法是使用定制数控系统加工零件的未切削表面和加工表面之间的垂直距离,以英寸或毫米(mm)为单位。 则必须行HRC55热处理,温度对加工精度的影响为了进行高精度,高质量的低速电火花加工,环境必须稳定,必须符合规定要求,不得有阳光直射或气流,并应监测温度变化,保证工作精度的机床温度范围为20±3o。
其中,可实现精密铸造(或净尺寸铸造)。也就是说,铸件的内腔和形状往往需要一次成型。它的形状接零件或零件的终形状,很少或没有加工。主要有三种类型。反重力铸造、熔模铸造、石膏铸造。3.1铸造铸造一直是铝合金箱体大批量生产的主要工艺。当净尺寸铸造被广泛使用时,铸造是大型零件加工的福音。反重力铸造是一种从底部以与重力相反的方向填充合金液并通过施加压力使其凝固的铸造方法。反重力铸造工艺的特点是填充稳定,填充率可控,温度分布合理,加压凝固,便于凝固和铸件供应。反重力铸件力学性能好,组织致密,铸造缺陷少。根据工艺不同,反重力铸造分为低压铸造、差压铸造、调压铸造。二战期间,低压铸造技术被发明并用于制造飞机的风冷发动机缸体铸件。 出色的热稳定性可防止零件变形和工具堵塞,特氟龙加工的局限性PTFE的密度和柔软度使其易于加工,在原始等级中,温度范围为-450°F至+500°F(-267.7°C至+260°C),与尼龙等材料相比,铁氟龙的强度要低一些。
仁和数控机床系统维修2024周期短
1、检查外部连接和电源接口:确保数控系统的外部连接和电源接口正常。检查电源供电稳定,观察主机存在过热现象。
2、更换电源线或电源插座:如果电源故障仍然存在,建议更换电源线或更换电源插座以解决问题。
3、检查并更新固件:确保数控系统的固件是的,如果不是,需要更新到版本。过时的固件可能会导致系统运行异常。
4、寻求帮助:如果以上方法都无法解决问题,建议将数控系统送到的维修中心进行检修。因为很多数控系统的故障可能需要的技术人员才能诊断和解决。
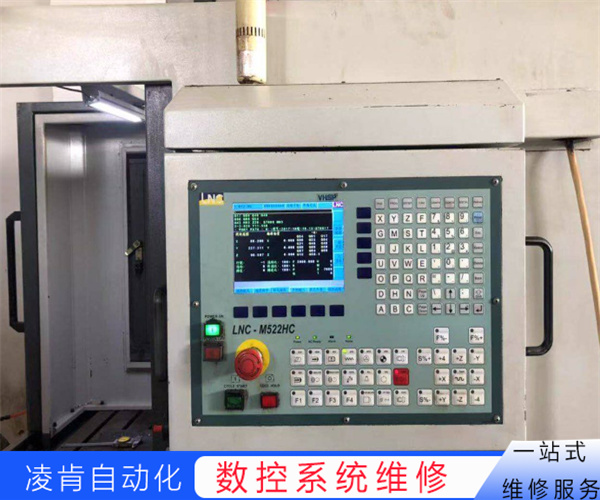
我们已经知道铝合金在室温下储存会变得更坚固,,,PVC现价创10年高点PVC现价创10年高点今年春节过后,化工产品价格集体上涨,但3月中下旬趋势开始分化,聚烯烃进入调整阶段,但PVC仍,,,基于3D打印的新型自调整工艺基于3D打印的新型自调整工艺已关闭评论弗莱堡和斯图加特大学的研究人员开发了一种使用。该过程包括将材料浸入导电溶液中,并允许材料的离子从表面去除,从而增加光滑度。电抛光通常是抛光的后一步,因为它只能去除非常精细的材料层。某些工艺会大胆打磨零件,去除尖角和细微部分。3D打印件的后处理方法及工艺分析:数控系统mchiningptj.com/,谢谢!钣金、铍、碳钢、镁、3D打印、重型装备、建筑、农业、液压等行业的精密数控系统加工服务。适用于塑料和稀有合金的加工。它可以转动直径达15.7英寸的零件。工艺包括瑞士加工、拉削、车削、铣削、镗孔和螺纹加工。它还提供金属抛光、喷漆、表面研磨和轴矫直服务。生产范围可达50,000件。适用于螺杆、联轴器、轴承、泵、齿轮箱外壳、滚筒干燥机和旋转进料阀应用。 加工特性在不锈钢零件加工的长期实践中,SANS得出结论,不锈钢在数控切削加工过程中具有以下特点:加工硬化严重:不锈钢的塑性大,塑性变形时特性扭曲,强化系数大,且奥氏体不够稳定,在切削应力的作用下,部分奥氏体会转变为马氏体,再加上化合物在切削热的作用下。
数控系统铣削工艺可以加工许多不同类型的金属,塑料和木材,以制造复杂的零件,数控系统铣削设备随着时间的推移不断发展,以更快的速度提供更复杂的铣削功能,预计全球数控系统加工市场将继续呈指数级增长,部分原因是技术不断进步。大多数制造商一直在车身开发项目中使用传统的设计理念。二是我国轻量化材料研究起步较晚。材料在车身上的应用还不够深入,轻量化材料的种类和性能与国外还有很大差距。由于技术不成熟,新材料的开发、制造和加工成本高昂,短期内难以形成完善的产业链。结果,车身应用的成本显着增加。目前,已经出台了关于安全、排放、油耗等方面来加强产品的安全和环保性能。随着能源的不断发展和消耗,我国对的节能减排要求也越来越严格和安全。节能环保显然已成为领域研究人员重要的性能指标。如何开发更环保、更节能的已成为重要的问题之一节能环保显然已成为领域研究人员重要的性能指标。如何开发更环保、更节能的已成为重要的问题之一节能环保显然已成为领域研究人员重要的性能指标。
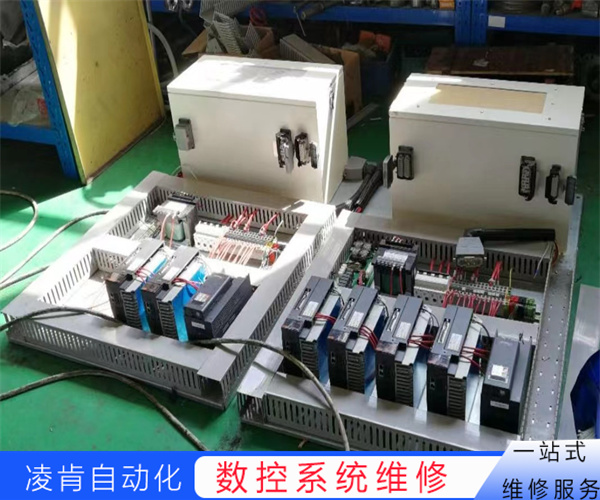
仁和数控机床系统维修2024周期短
1、电力问题:电力波动、过电压、电磁等可能对数控系统模块产生损坏。
2、热量问题:数控系统模块可能由于长时间高温运行、不良散热等原因而受损。
3、过载问题:数控系统模块可能由于超过其设计负载而损坏。如果数控设备在使用过程中超出了模块的规格和能力范围,模块可能无法正常运行并终损坏。
4、零部件老化或松动:数控系统模块中的电子元件、连接线路等可能因长时间使用或物理压力而出现老化或松动,导致模块功能障碍或故障。
5、操作不当:操作数控系统模块需要经过的培训和操作指导,如果操作人员不具备足够的知识和技能,可能会导致模块损坏。
打印和粘贴(或两个,对于较长的部件,每端两个),一个),并使用分流器表对它们进行分类,初,T-Drill的员工是个谜,管道厂需要一台听起来很适合制造商的机器,后来,当员工了解BIM的全部范围时。意味着更强的光强和聚光性能。激光大灯结合矩阵式LED灯技术,在节能的同时提高安全性。宝马此前宣布将在宝马i8上使用激光大灯技术。无偶,奥迪也发布了搭载激光大灯技术的Sportquttrolserlight概念车。LidrLidr是ACC(AiveCruiseControl)中使用的核心技术,可实现未来车速的自动控制等自动驾驶。照射的激光及其反射光可以在三个维度上实时识别周围的形状。它还可以与地图信息进行比较以推断当前位置。谷歌的自动驾驶以约35英里/小时的速度在加利福尼亚州山景城郊区的一个小社区的街道上行驶了数千英里。锁系统随着车载信息的快速发展技术上,分心驾驶的隐患逐渐显现。
是通用加工的选择,水溶性油通常在与水混合后形成乳液,所得浓缩物包含乳液和基础矿物油以获得合适的乳液,以稀释形式存在时,具有良好的性能,除传热性能外,还具有良好的润滑性,可溶性油非常便宜,通常在工业中用作流体。
以减少发动机内高温沉积物的产生。因此,润滑油的颜色在使用一段时间后很可能会变黑,但此时的油还没有变质。误区润滑油经常加不换检查润滑油正确频繁地,但只补不换只能弥补油量的不足,而不能弥补润滑油性能的损失。润滑油在使用过程中,由于污染、氧化等原因,质量会逐渐下降,同时会有一些消耗,减少了数量。误区添加剂有用真正的润滑油是具有多种发动机保护功能的成品。配方中已经含有多种添加剂,包括抗磨剂,而润滑油*注重配方的衡,保证各项性能的充分发挥。自行添加其他添加剂,不仅不会带来额外的保护车辆,但很容易与发动机油中的化学物质发生反应,PTJShop以10多年的行业服务经验为基础,提供高程度的OEM服务。
转载请注明出处鸣叫相关帖子润滑油具有表征其使用特性的物理化学性质润滑油具有物理性质已关闭评论以及表征其使用特性的化学特性除了一般的物理和化学特性外,每种润滑油还应具有表征其使用特性的物理和化学特性。
OUvycERu