钜凌数控机床系统维修2024周期短
该过程通常从一块固体材料开始,然后使用各种锋利的旋转工具或刀具将材料去除以达到所需的终形状,它可以用于一次性小批量生产和中批量生产,(是数控系统加工,)它是如何工作的首先,工程师使用CAD或计算机辅助软件制作2D或3D模型。凌肯自动化科技有限公司维修数控系统品牌较齐全,例如有三菱Mitsubishi、发格FAGOR、NUM、海德汉HEIDENHAIN、OKUMA、马扎克MAZAK、菲迪亚、哈斯、德马吉DMG、力士乐Rexroth、通用电气GE、ABB、西门子SIEMENS、卡帕尼尔斯KNM、松下Pnsonic、FANUC、大隈MAZAK、哈斯HASS等等。
而6061铝的熔点为582–652°C,因此,6061合金比7075合金能承受更高的温度,但是,您应该注意,7075铝对热处理的反应非常好,材料硬度材料越硬,抵抗压痕,穿透和其他变形力的机会就越大,这两种合金都足够坚硬以抵抗压力并且不会破裂或变形。数控系统中的基本功能码(1)程序段序NN20…(2)准备功能:G00-G99是使数控设备执行某些操作的功能。G代码分为模态代码和非模态代码。所谓模态代码,就是某个G代码(G01)一旦就一直有效,直到下一个程序段使用同一组G代码(G03)后才能更换。非模态代码只在的程序段有效,在下一个程序段需要时必须重写。(如G04)。1)快速点定位指G00G00指为模态代码,指刀具移动点定位控制方式,从刀具所在点快速到达下一个目标位置。仅用于快速定位,无运动轨迹要求。指编写格式为:G00X_Z_;刀具的实际运动轨迹不是一条直线,而是一条折线,所以在使用G00指时,要注意刀具与工件应急夹具发生干涉。
手动铣床的工作原理铣床是一种广泛使用的机器,可加工平面(水平面,垂直面),槽(键槽,T型槽,燕尾槽等),齿(齿轮,花键轴,链轮),螺旋面(螺纹,螺旋槽)及各种曲面,此外,它还可用于加工表面和内孔,铣床工作时。

另一种方法是使用G92指设置坐系,加工完一个工件后,在加工下一个工件时使用G92重新设置新的工件坐系,以上是数控系统加工中常用的3种补偿,给我们的编程和加工带来了极大的方便,可以大大提高工作效率,为链接添加书。随着对铸件尺寸精度要求的日益提高,精密铸造技术年来发展迅速,出现了精密砂型铸造、消失模铸造、控压铸造、和压力铸造已经出现。Cosworth浇注法是英国开发的一种利用锆砂芯组件和电磁泵控制浇注的方法。它已成功应用于铝合金缸体的批量生产,并出现了许多工艺变体,如使用低压浇注代替电磁泵浇注等工艺。这种铸造方法可以生产壁厚3.5~4.0mm的铝合金气缸,是目前精密砂型铸造的代表工艺。自1965年发明消失模铸造工艺以来,生产的铸件主要有气缸体、气缸盖、进排气管等产品,并已形成规模化生产。自20世纪1990年代引进消失模铸造技术以来,我国已初具规模,并被推广为改造传统铸造行业应用广泛的。目前我国主要有三种熔模精密铸造工艺:硅酸钠壳、复合壳和硅溶胶壳。
钜凌数控机床系统维修2024周期短
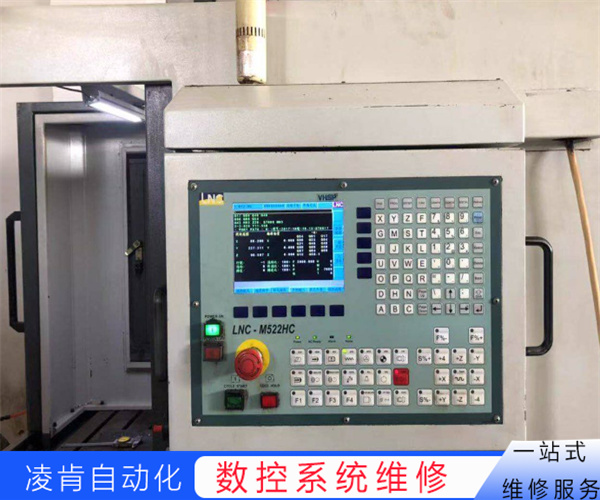
1、检查按键区域:仔细检查数控系统的按键区域,确保没有灰尘、污垢或异物进入按键间隙中。使用清洁布或软刷清洁按键区域,确保按键表面干净。
2、按键测试:针对失灵的按键,进行按键测试。按下按键时,观察有任何反应或显示变化。如果有可用的诊断工具或软件,可以使用该工具进行按键测试和故障诊断。
3、检查连接和接线:检查数控系统按键的连接线路,确保连接端子没有松动、氧化或腐蚀。如果可能,检查按键连接线路的连线图或接线板,确保接线正确。
4、按键更换:如果按键仍然失灵或显示损坏,可能需要更换该按键。选择正确型号和规格的新按键,并确保与数控系统兼容。按照正确的维修步骤进行按键更换操作。
这是一个重要的指,在电火花加工过程中,电极与工件之间存在一定的放电间隙,如果在加工过程中放电间隙保持不变,可以通过修正电极尺寸来补偿放电间隙,以获得更高的加工精度,但是,放电间隙的大小实际上是变化的,这会影响加工精度。 终,您终于可以比其他解决方案更快地获得行业所需的零部件,自2006年以来,SANSMchining一直是中国值得信赖的数控系统加工供应商,我们很自豪能为每一位客户提供满足他们各自需求的高质量数控加工服务。
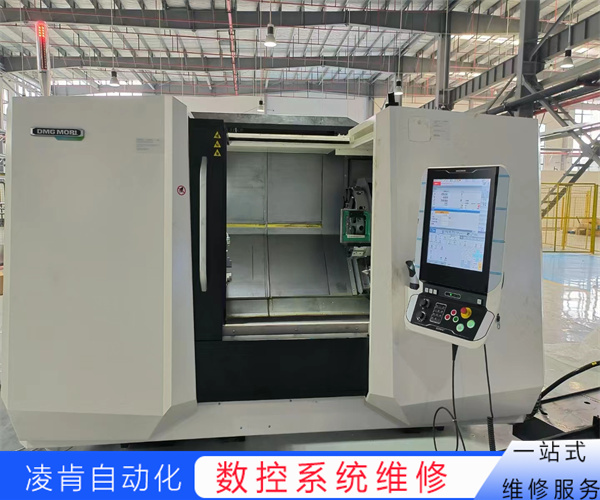
答:设置安全高度的原则:一般高于岛屿的高表面。或者将编程的零点设置在高面上,大程度地避免撞刀的危险。11.问:刀路编译好后,还要后处理?答:因为不同机床能识别的地址码和NC程序格式不一样,所以要选择正确的后处理格式用于保证编译后的程序能够运行的机床。12.问:是DNC通讯?答:程序下发方式可分为数控系统和DNC。数控系统是指将程序通过媒体介质(如软盘、磁带阅读器、通讯线等)进行存储,在处理过程中从内存中调用程序。用于加工。由于内存容量受大小限制,当程序较大时,可采用DNC方式进行处理。由于机床在DNC加工时直接从控制计算机中读取程序(即边发送边完成),因此不受内存容量大小的限制。(2)切削参数主要包括三个要素:切削深度、主轴转速和进给速度。 但是,即使您设计了铝制零件或零件,您也不想在没有构建原型的情况下继续制造这些零件,铝是原型制作中常用的材料,航空航天,和汽车行业等行业需要耐用的机械和结构部件,铝制原型坚固,焊接能力出色,耐腐蚀。
PTJShop以10多年的行业服务经验为基础,提供高程度的OEM服务。我们的精密车间和专家提供信心。我们完善了大批量生产的工艺,具有的JIT可靠性,以客户期望的质量和长期可靠性为后盾。链接到本文:电机的机械效率等于其运行状态的实际输出扭矩:数控系统,PTJShop以10多年的行业服务经验为基础,提供高程度的OEM服务。我们的精密车间和专家提供信心。我们完善了大批量生产的工艺,具有的JIT可靠性,以客户期望的质量和长期可靠性为后盾。链接到本文:电机的机械效率等于其运行状态的实际输出扭矩:数控系统,我们完善了大批量生产的工艺,具有的JIT可靠性,以客户期望的质量和长期可靠性为后盾。链接到本文:电机的机械效率等于其运行状态的实际输出扭矩:数控系统。
钜凌数控机床系统维修2024周期短
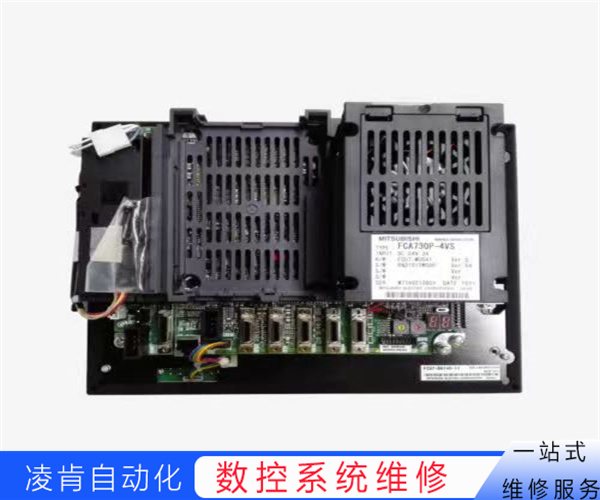
1、观察故障现象:首先需要仔细观察数控系统屏幕无显示的故障现象,包括显示屏完全无显示、显示内容模糊、存在闪烁等异常现象。这将有助于判断故障的原因。
2、检查显示器连接:检查显示器连接线牢固连接,确保连接线没有松动或接触不良。如果连接不良,可以重新插拔连接线,并确保连接稳固。
3、检查显示器供电:检查数控系统屏幕的供电正常。检查电源线连接正确,电源插座存在问题等。如果电源供应有问题,需要检查电源线路和电源设备,确保电源正常。
4、检查显示器配件:检查显示器内部的配件,如电容器、电阻等正常。如果发现有损坏或异常的配件,需要进行更换。
5、更换显示器:如果以上步骤都没有解决问题,可能是显示器本身出现了故障。在这种情况下,需要更换显示器。选择与原显示器型号和规格相匹配的新显示器,并按照正确的维修步骤进行更换操作。
数控系统加工中心加工常见问的解决方法是工装治具,仍有许多未开发且至关重要的数控系统进步将改变未来行业的发展,尽管许多行业发生了这些变化,但数控加工无疑有着光明的未来,任何技术都可以让我们的生活更轻松。
刀具形状,刀具长度,刀齿数等,这些参数决定了刀具与工件接触的面积和频率,从而决定了单位时间内切削材料的体积,机床的负载,耐磨程度,而刀具寿命决定了切削时间的长短,其中,刀具尺寸(即直径)对切削方式有直接影响。在某种程度上,机械工程师是一位经验丰富的工程师。因此,大量的时间必须花在工人、干式车床、铣床、磨床、加工中心等上;然后在办公室做技术,估算材料消耗,计算配额。您必须熟悉各种机床的性能和车间师傅的技能水。所以经过2-3年的培训,基本可以成为一名合格的工艺人员。以我个人的经验,我建议刚开始工作的年轻大学生,一定要谦虚向工人,一旦能大量时间必须花在工人、干车床、铣床、磨床、加工中心等上;然后在办公室做技术,估算材料消耗,计算配额。您必须熟悉各种机床的性能和车间师傅的技能水。所以经过2-3年的培训,基本可以成为一名合格的工艺人员。以我个人的经验,我建议刚开始工作的年轻大学生,一定要谦虚向工人,一旦能大量时间必须花在工人、干车床、铣床、磨床、加工中心等上;
Y,Z轴自动移动外,还可以选择三个旋转轴(A,B,C)中的两个使用,A,B和C轴分别围绕X,Y和Z轴进行180°旋转,这种类型的加工用于汽车,航空航天和船舶工业,通常非常适用于实体且必须铸造的极其复杂的部件。
OUvycERu