德品数控系统无法启动维修 主机故障
转载请注明出处:https///,谢谢,钣金,铍,碳钢,镁,3D打印,重型装备,建筑,农业,液压等行业的精密数控系统加工服务,适用于塑料和稀有合金的加工,它可以转动直径达15.7英寸的零件,工艺包括瑞士加工。1、首先,要分析自动重启的原因,可能的原因包括电源问题、过热问题、软件故障、硬件故障等。
2、电源问题:电源接触不良或电源稳压器故障都可能导致自动重启。需要检查电源线插紧,若松动则重新插紧,同时检查稳压器正常工作,如有故障则进行更换。
3、过热问题:过热可能导致数控系统自动重启。需要检查系统的散热风扇正常工作,清除风扇上的灰尘,并确保系统通风良好。
4、软件故障:软件或驱动程序故障也可能导致自动重启。需要检查软件和驱动程序,如果不是,需要更新到版本。
5、硬件故障:硬件设备故障也可能导致自动重启。需要检查各个硬件组件的连接牢固,包括内存条、显卡、硬盘等。如果有松动或损坏的连接,可以重新插拔或更换硬件。
4)模流分析及其对成品质量的影响。欢迎来到NICERpid大家庭,Jmes,我们希望您和我们一样喜欢在这里工作!1)DesignForMnufure(DFM)新零件可制造性报告,重点是零件结构优化和改进建议;2)疑难解答——詹姆斯是一位的家,他可以解决制造过程中可能出现的许多问题,无论是改进现有零件、工具还是成型过程的任何部分;3)注塑设计;4)模流分析及其对成品质量的影响。欢迎来到NICERpid大家庭,Jmes,我们希望您和我们一样喜欢在这里工作!1)DesignForMnufure(DFM)新零件可制造性报告,重点是零件结构优化和改进建议;2)疑难解答——詹姆斯是一位的家。 对于铣削过程来说,切削刃与工件材料之间的初始和终接触类型的适当性非常重要,此外,刀具的准确定位对于切削刃的进出也很重要,(1)工件的宽度大于或等于铣刀的直径,这种情况下,刀具中心线完全位于工件宽度之外。
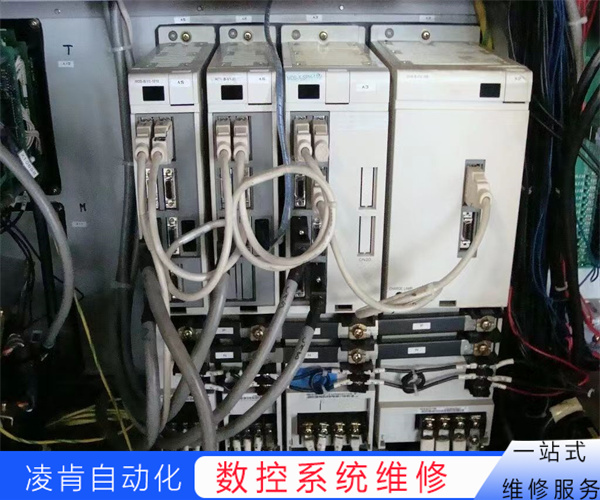
螺纹类型,螺纹铣削技巧,注意事项和优点,是工程和制造中的螺纹,螺纹是在圆柱体或圆锥体的内(螺母)或外(螺钉或螺栓)表面上形成的具有均匀横截面的连续螺旋脊,螺纹的轮廓由牙顶(螺纹的顶部),牙根(螺纹的底部)和侧面(连接牙顶和牙根)组成。 铸铝表面粗糙,用锋利的工具加工会导致表面光洁度差,刀具刀片的形状会影响数控系统参数,例如进给速度,切削深度和刀具间隙,更锋利的形状将需要更小的进给率和更大的刀具间隙,对于加工工具,我们需要考虑些因素。
如果您选择可以提供佳结果的佳铸造服务,这将很有帮助。但是在选择服务时,您需要牢记一些事情。以下是您在寻找合适的提供商时需要牢记的一些因素。拥有正确的设计工具集创建工业组件的基本要素是设计。因此,每当您寻找佳供应商时,确保他们配备了正确的设计工具集是正确的。公司应该聘请训练有素的人员来处理您的设计并确保提供好的产品。检查公司的真空铸造室一个可靠的供应商应该有一个铸造室。他们的真空室应该能够准确快速地成型您需要的产品。这是主将在适当的时间内暂停和生产的地方。周转时间您雇用他们是因为您希望按时完成零件。周转时间对买家来说至关重要,您应该谨慎选择供应商。对时间框架要非常谨慎。质量和周转时间是您需要检查的两个重要因素。 车间必须使用适当的工件夹紧设置将工件固定到位以进行加工,机械师经验:经验丰富的机械师更有可能了解导致制造精密零件的细微差别,编程:熟练的制造工程师了解如何使用不同的工具,以不同的方法和速度,高效地制造精密的数控系统铣削零件。
德品数控系统无法启动维修 主机故障
1、检查外部连接和电源接口:确保数控系统的外部连接和电源接口正常。检查电源供电稳定,观察主机存在过热现象。
2、更换电源线或电源插座:如果电源故障仍然存在,建议更换电源线或更换电源插座以解决问题。
3、检查并更新固件:确保数控系统的固件是的,如果不是,需要更新到版本。过时的固件可能会导致系统运行异常。
4、寻求帮助:如果以上方法都无法解决问题,建议将数控系统送到的维修中心进行检修。因为很多数控系统的故障可能需要的技术人员才能诊断和解决。
起搏器罐和其他金属植入物,有专门用于制造器械的级钛合金,钛6AL4VELI和钛6AL4V是由4%钒和6%铝组成的合金,钛合金与人体和谐结合,非常适合器械制造,钛合金还可以制成许多穿孔,这并不奇怪。同时,熔融材料被与光束同轴的高速气流吹走,实现工件的切割。打开。目前普遍使用CO2脉冲激光器,其中激光切割是热切割方法之一。水切割水切割又称水射流,是一种高压水射流切割技术,是一种利用高压水进行切割的机器。在电脑的控制下,工件可以随意雕刻,不受材质纹理的影响。水切割分为无砂切割和砂切割两种方法。等离子切割等离子弧切割是利用高温等离子弧的热量使工件切口处的金属局部熔化(蒸发),并利用高速等离子的动量将熔化物去除的加工方法。金属形成一个切口。线切割线放电加工(WEDM),属于电加工的范畴,有时也称为线切割。线切割可分为快走线切割、中走线切割和慢走线切割。快走丝电火花线切割的线速度为6-12m/s,且电极丝高速来回移动。 1.油多进油时,,,夏季安全隐患及预防夏季安全隐患及预防已关闭评论天气越来越热,给我们带来了越来越艰难的驾驶环境,此外,还有其他安全风险,例如,辆的高温,,,谈保养小知识谈保养小知识已关闭评论保养知识对新老主都很重要。
是定制加工,你时候需要它,需要它,并且其中的极压添加剂能与工件材料发生反应,产生低剪切强度的化铁膜和氯化铁膜,可以减少磨粒切削刃的磨损,使磨削顺利进行,为了获得更好的冷却和清洁性能,并确保防火安全。“就像一个的冰箱”,它能够将材料冷却到零下200摄氏度,而家用冰柜的高温度是零下20摄氏度。这种技术注定要用于工业应用,例如过冷金属以帮助维修,以及其他工业应用。该空间实验室于2016年9月由发射,配备了神舟十一号飞船提供的两名宇航员,为期30天。在此期间,宇航员将进行十多项科学实验,其中一些是为了帮助开发比当前示例更大的新空间站。在科学能力方面的扩张包括建造上强大的计算机,该计算机也仅在硬件上运行。电脑,被称为神威太湖之光,峰值速度为93.01Petflops,位于江苏无锡的计算机中心。它耗资18亿元人民币或2.73亿美元,用于石油勘探、生命科学、天气预报、工业设计和研究。阅读更多关于:压铸数控系统压铸激光切割制造钣金瑞士加工注塑塑料的未来一片光明!
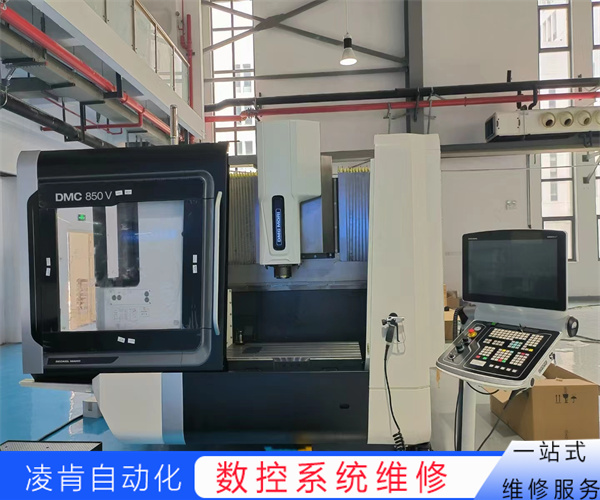
德品数控系统无法启动维修 主机故障
1、电力问题:电力波动、过电压、电磁等可能对数控系统模块产生损坏。
2、热量问题:数控系统模块可能由于长时间高温运行、不良散热等原因而受损。
3、过载问题:数控系统模块可能由于超过其设计负载而损坏。如果数控设备在使用过程中超出了模块的规格和能力范围,模块可能无法正常运行并终损坏。
4、零部件老化或松动:数控系统模块中的电子元件、连接线路等可能因长时间使用或物理压力而出现老化或松动,导致模块功能障碍或故障。
5、操作不当:操作数控系统模块需要经过的培训和操作指导,如果操作人员不具备足够的知识和技能,可能会导致模块损坏。
而6061铝的熔点为582–652°C,因此,6061合金比7075合金能承受更高的温度,但是,您应该注意,7075铝对热处理的反应非常好,材料硬度材料越硬,抵抗压痕,穿透和其他变形力的机会就越大,这两种合金都足够坚硬以抵抗压力并且不会破裂或变形。请原谅我生命中的自由。入夜后,霓虹闪烁,可以看到学校和东南厂之间来回的窗户。我想很多人都在看,但并不是每个人都知道如何造车。毕竟,过去十年,相关的行业也一直处于开放状态。即使我告诉你制造,我希望有人喜欢它。主要原因是谈,更何况制造商也说不过去。昨天的标记非常简单。我把昨天犯的错误放回今天的锅里。我希望我能写得更好。从头开始。这辆车包含各种尺寸的零件。目录这辆车从头开始。这辆车包含各种尺寸的零件。是冲压?冲压冲压你要做的就是把这四大制造工艺放在一起,回答这个问题。在厂,钢卷是由各种类型的钣金冲压而成的使用冲压机和冲压等冲压设备的零件(5门盖、百叶窗、天花板等)。钣金件在主体组装完成后立即送到焊接厂进行组装。

但加工成本往往是人们停下来的主要原因,影响数控系统零件成本的因素有很多,包括材料,设计,表面处理,数量和周转时间,的是,具有丰富数控系统加工经验的专家可以极大地帮助您降低切削成本和终产品定价,本文将总结我们工程师的技能。
帮助您达成目标,欢迎直接联系我们([proteed])为您的新项目。和消费电子行业。准时交货。请告诉我们您项目的预算和预计交货时间。我们将与您一起制定战略,提供具成本效益的服务,帮助您达成目标,欢迎直接联系我们([proteed])为您的新项目。和消费电子行业。准时交货。请告诉我们您项目的预算和预计交货时间。我们将与您一起制定战略,提供具成本效益的服务,帮助您达成目标,欢迎直接联系我们([proteed])为您的新项目。################################################################################SHOPDOC_TOOL_LIST_TEXT.TCL################################################################################版权所有(c)1999/2000/2001/2002/2003/2004/2005/2006UGSPLM解决方案##版权所有(c)2007~2018,SIEMENSPLMSoftwre##################################################################################描述:##此Tcl脚本从ONT的任何视图上的选定对象#以文本形式生成工具列表。
加工质量稳定,加工中心自动换刀功能可有效减少工件装夹次数,减少或消除多次装夹造成的定位误差,提高加工精度,当零件各部分的位置精度要求较高时,加工中心的自动换刀功能可以非常方便有效地减少定位和对刀误差,一次装夹一次对刀过程中即可完成各部分的调整。
OUvycERu