(方法)DMG加工中心维修就选这家
这就是这些机器仍然被广泛使用的原因,成本较低手动铣床不像数控铣床那样昂贵,因此更容易找到提供这些服务的公司,无需花费太多时间对现代机器进行编程或支付使用现代机器的费用,适用于详细/小型物体手动铣削是微调和维护工作的理想选择。凌肯自动化科技有限公司维修数控系统品牌较齐全,例如有三菱Mitsubishi、发格FAGOR、NUM、海德汉HEIDENHAIN、OKUMA、马扎克MAZAK、菲迪亚、哈斯、德马吉DMG、力士乐Rexroth、通用电气GE、ABB、西门子SIEMENS、卡帕尼尔斯KNM、松下Pnsonic、FANUC、大隈MAZAK、哈斯HASS等等。
立即获取即时报价如何使用千分尺制作加工零件加工中获得零件精度的常用方法EDM,WEDM和Grinding工艺,也可以提供治具和零件组装服务,广泛的材料选择和严格的质量控制,以满足您的要求,立即获取即时报价如何使用千分尺制作加工零件加工中获得零件精度的常用方法EDM。这是重要的一点。因为304不锈钢在切削时,切屑与槽壁摩擦严重,切屑不能垂直滚出,会发生挤屑,严重时会撞刀。刀刃倾角较大时,分屑措施效果不理想。刀尖圆弧半径不宜过大,刀具后角过大易磨损,可能是圆弧处切屑厚度减小,容易产生硬化,加剧刀面磨损。刀具磨损应及时锐化。304不锈钢切刀的磨削标准,不仅要根据主后部来确定,还要注意副后部的磨损程度,如果副后部磨损过大,刀具和槽边会增大,导致槽宽变窄,排屑困难,加速刀具磨损。应尽量降低刀具前表面粗糙度,表面粗糙度值低,可减少粘结磨损和切削力,切削轻巧。实践证明,磨削后的刀刃比未磨削后的刀具寿命显着提高。切削刃磨削0.2mm左右的负倒角,可以减少磨削时的崩刃现象。
在精加工强调高精度和高质量的同时,宜采用顺铣,由于顺铣时刀齿的切削厚度从大值逐渐减小到零,加工硬化程度大大降低,零件的变形程度降低,在加工过程中夹紧,即使在精加工时也是如此,为使工件的变形降到低,在精加工达到终尺寸前。
操作简单,缺点是效率低,容易造成抛光面不均匀,抛光时间难以控制,仅适用于小面积表面处理,2.化学抛光化学抛光类似于电解抛光,这是一种利用化学试剂进行化学蚀刻,消除试样表面磨损痕迹的方法,使材料在化学介质中的微观凸部比凹部优先溶解。并允许在实施环保措施时直接与市打交道,从而降低成本和时间。中山市和碳信托都希望为创建“低碳服务区”而努力。这样的区域将促进该市的创业和清洁技术,并吸引低碳服务和技术公司进入该区域,并与中山小榄低碳中心合作。阅读更多:注塑数控系统压铸激光切割制造钣金瑞士加工注塑未雨绸缪?ChrisN发表于数控系统、压铸、激光切割、瑞士加工英国《每日邮报》报道称,在郑州,存钱以备不时之需有了全新的意义,因为一个男人决定要买一个新的车突袭了他的存钱罐!来自辽宁的男子想买一辆新车,显然尝试了几家不同的经销店,才找到一家愿意接受68万元硬币购买四驱车的经销商。该男子带着1320捆硬币到达经销商处,十名工作人员仅用了一个多小时才将硬币从卡车上卸下。
(方法)DMG加工中心维修就选这家
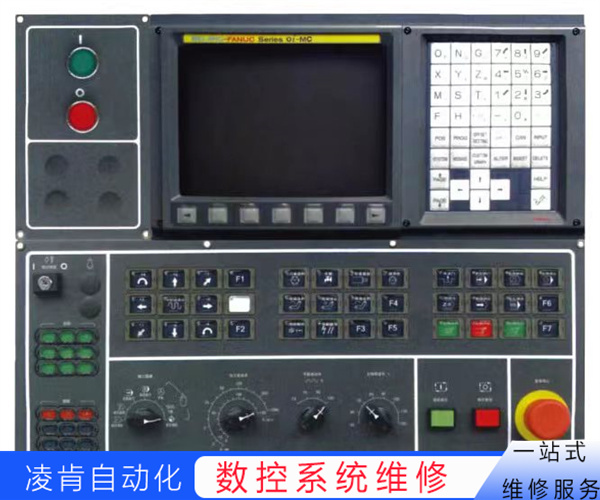
1、检查按键区域:仔细检查数控系统的按键区域,确保没有灰尘、污垢或异物进入按键间隙中。使用清洁布或软刷清洁按键区域,确保按键表面干净。
2、按键测试:针对失灵的按键,进行按键测试。按下按键时,观察有任何反应或显示变化。如果有可用的诊断工具或软件,可以使用该工具进行按键测试和故障诊断。
3、检查连接和接线:检查数控系统按键的连接线路,确保连接端子没有松动、氧化或腐蚀。如果可能,检查按键连接线路的连线图或接线板,确保接线正确。
4、按键更换:如果按键仍然失灵或显示损坏,可能需要更换该按键。选择正确型号和规格的新按键,并确保与数控系统兼容。按照正确的维修步骤进行按键更换操作。
例如机械,电子,设备,航空航天和石油和天然气,我们生产许多产品并终执行各种任务,许多应用主要要求表面的硬度或强度较高,而复杂的服役应力通常不仅需要坚硬的耐磨表面,而且还需要核心强度和韧性以承受冲击应力。 鸣叫相关帖子润滑油具有表征其使用特性的物理和化学特性已关闭评论润滑油具有表征其用途的物理和化学特性特性除了一般的物理和化学特性外,每种润滑油还应具有表征其使用特性的物理和化学特性,质量越高。
直线滑轨可互换,滑块或滑轨甚至直线滑轨组可单独更换,台机可以重新获得这种精度的引导。木工数控铣床直线导轨的缺点如下:1.静摩擦系数比圆规大,低速(1-60mmmin)容易爬行2.长时间使用时,机床轻微变形会降低运行速度,直接影响生产能力3.同一电机采用以下规则减少驱动电机nm的使用,增加一定的负载4.要求精度高导轨附着面的原因和成本高表面容易生锈每个产品在使用过程中都有其优点和缺点,木工雕刻机也是如此。木工雕刻机的优劣与直线导轨有很大关系。以上就是直线导轨的优缺点。我希望对大家有所帮助。数控系统mchine.wiki提供用于EDM的数控机床指南,数控冲床,数控铣床,数控车床,数控雕刻机,5轴数控机床。 一般情况下,温度应控制在13~26℃,氧化膜质量较好,如果电解液的温度超过30℃,氧化膜会松散,粉化,膜的质量会变差,出现[烧焦"现象,严重时会发生,另外,在电解液温度恒定的情况下,也必须限制阳极电流密度。
例如高强度和密度、出色的磁导率、高温强度、耐腐蚀性和导热性,这些应用是塑料无法满足的或轻金属合金。因此,金属注射成型适合以下一些用途,制造微电子封装、传感器和执行器,手动工具和硬件、计算机散热装置、油井钻井工具、航空航天和发动机燃料部件。金属注射成型可以提供比传统金属加工选项可观的成本节约。金属注射成型零件具有接锻造或机加工部件的高密度和机械性能。与熔模铸造或传统的压制和烧结技术相比,金属注射成型工艺可以生产更复杂的零件。金属注射成型零件具有接锻造或机加工部件的高密度和机械性能。与熔模铸造或传统的压制和烧结技术相比,金属注射成型工艺可以生产更复杂的零件。金属注射成型零件具有接锻造或机加工部件的高密度和机械性能。
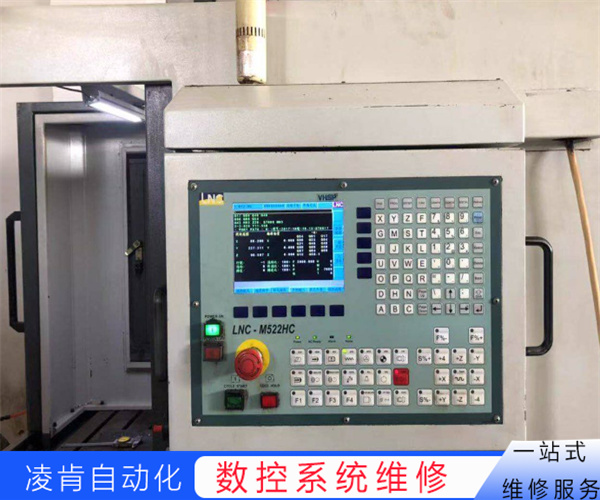
(方法)DMG加工中心维修就选这家
1、观察故障现象:首先需要仔细观察数控系统屏幕无显示的故障现象,包括显示屏完全无显示、显示内容模糊、存在闪烁等异常现象。这将有助于判断故障的原因。
2、检查显示器连接:检查显示器连接线牢固连接,确保连接线没有松动或接触不良。如果连接不良,可以重新插拔连接线,并确保连接稳固。
3、检查显示器供电:检查数控系统屏幕的供电正常。检查电源线连接正确,电源插座存在问题等。如果电源供应有问题,需要检查电源线路和电源设备,确保电源正常。
4、检查显示器配件:检查显示器内部的配件,如电容器、电阻等正常。如果发现有损坏或异常的配件,需要进行更换。
5、更换显示器:如果以上步骤都没有解决问题,可能是显示器本身出现了故障。在这种情况下,需要更换显示器。选择与原显示器型号和规格相匹配的新显示器,并按照正确的维修步骤进行更换操作。
以及如何在数控系统加工的塑料零件上获得的光洁度,零件设计,加工,材料选择和生产,的,必须牢记设计意图或终用途,并且必须围绕功能要求构建零件,考虑减轻重量,消除制造和组装步骤,改进结构部件,降低成本并更快地将产品推向市场。
Thecoolntwillremovethecuttinghet,reducethehettrnsferredtothetoolndthemotor,ndincresetheirservicelife。甚至卫星和飞船的塑料部件也是使用塑料注射成型制造的。欢迎通过[proteed]与我们联系以获取报价。甚至卫星和飞船的塑料部件也是使用塑料注射成型制造的。欢迎通过[proteed]与我们联系以获取报价。甚至卫星和飞船的塑料部件也是使用塑料注射成型制造的。欢迎通过[proteed]与我们联系以获取报价。数控系统压铸激光切割制造钣金瑞士加工注塑如何选择功能强大的数控系统主轴?ChrisN发表于数控系统、压铸、激光切割、瑞士加工大多数数控机床操作员都听过一句经典的口头禅:强大的数控机床主轴在其数控系统任务中转化为更好的加工效果。通过更好的处理,您可以提高您的生产水,所以在这种情况下不会有任何损失。
过程中发生了变化,10,蓄能器氮气压力检测,蓄能器压力油排尽后(第二个快速加压溢流截止阀见图3-21),可直接从氮气压力表读取压力值,①注意观察新机运行前三天内有氮气泄漏,防止氮气瓶内部损坏蓄能器压力油排尽后(第二个快速加压溢流截止阀见图3-21)。
OUvycERu