VCN-535C马扎克数控系统(维修)好的快
V3D成为展会大亮点,各大四轮定位厂商纷纷推出自己的V3D产品,V3D市场大战势必马上打响,V3D测量能力全面超越光学传感器,除计算四轮定位角外,还可计算轴距,轮差,轴距,轴差,摩擦半径,转向轨迹等功能。处理数控系统常见问题,例如上电无显示、按键失灵、自动重启、开不了机、上电后乱码、运行中死机、白屏、屏幕有显示无内容、G03指无法执行、参数丢失、显示异常、不显示图形、CRT闪烁无字符、通讯不上、CRT速度无显示、主轴转速异常等故障请联系凌肯公司。
以及4%的铜,有助于沉淀硬化,由于其增加的硬度,强度和高耐腐蚀性,17-4PH被用于直升机平台,涡轮叶片和核废料桶,3.冷加工变化也可以在不施加大量热量的情况下改变钢的特性,例如,冷加工钢通过加工硬化过程变得更坚固。机床调整:定期检查皮带张紧主轴电机,整条带的三轨传动,因为是合理的间隙,检查固定螺母的松动部位,检查丝杠间隙的合理限度,经常用百分表来纠正,以确保其垂直效果。线切割防护罩概述:转塔铣床的特点由于是合理的间隙,检查固定螺母的松动部位,检查螺钉间隙的合理极限,经常用百分表校正,以保证其垂直效果。线切割防护罩概述:转塔铣床的特点由于是合理的间隙,检查固定螺母的松动部位,检查螺钉间隙的合理极限,经常用百分表校正,以保证其垂直效果。线切割防护罩概述:转塔铣床的特点产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕铣机电火花成型机磨床转塔铣床特点-2020年10月30日-转塔铣床特点科技有限公司转塔铣床奉献在我们勤奋的人士中。
确保整个长度满足当前的设计要求,同时,在生产过程中,还应保证夹子的强度和硬度符合当前的实际需要,以尽量减少对夹子的损坏,并尽可能保证所有夹子的长期运行,但在实践中,刀具的控制主要集中在薄壁零件的数控系统加工和切削。 而且影响电镀质量的外在因素也不容忽视,严格把控各个环节,才能保证电镀质量,影响电镀质量的因素包括内部因素和外部因素两个方面:1.内部因素电镀车间严格的质量管理是电镀件质量的有力保障,要想从根本上提高电镀质量。
VCN-535C马扎克数控系统(维修)好的快
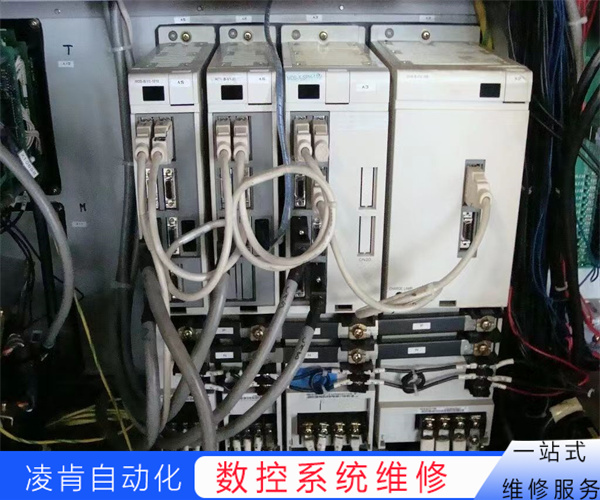
1、检查急停按钮按下。如果有急停按钮被按下,需要将急停按钮松开,以解除报警。
2、检查安全门关闭。如果安全门没有关闭,机床可能无法正常运行,此时需要关闭安全门并检查仍然有报警。
3、检查控制柜门关闭。如果控制柜门没有关闭,机床可能无法正常运行,此时需要关闭控制柜门并检查仍然有报警。
4、检查外部设备连接正常。如果外部设备连接不正常,机床可能无法正常运行,此时需要检查并确保外部设备连接正常。
5、检查电机驱动器正常。如果电机驱动器出现故障,机床可能无法正常运行,此时需要检查电机驱动器正常工作。
6、重新启动数控系统。如果以上方法都无法解除报警,可以尝试将数控系统重新启动,看能够解决问题。
将是我国零部件流通领域亟待解决的关键问题。当然,还有一件事要说,我们的消费观念是不能满足的“网络”的要求。美国及以上地区的是通过“电子货币”完成的。尽管国内各大银行都推出了消费业务,但由于一时难以摆脱传统消费观念,以及“电子货币”的使用率,人们仍然惯于用现金进行消费。;没有网购那么高。.要改变这种消费观念和惯,不是一个人能做到的’的努力或文件。它需要随着时间的推移逐渐改变。没有“电子”的,不可能有“networking”的操作。基于以上分析,我们不难得出结论,在现有基础和条件下,盲目追求零部件管理网络化是不可取的。否则,“网络”的低成本将进行更改以维持网站的正常运行。成本高。现在不是实现业务网络的好时机。
SANS结合多年的成功加工经验,列出以下12提示,希望对you,1有所帮助,寻找长期价值,而不仅仅是便宜的价格发送处理订单时,您将投资公司的时间和金钱,仅根据选择供应商时,您可能会浪费时间,金钱和精力。 型材被切割成终长度,然后被推入双倾倒台,该倾倒台将切割长度堆积起来,然后将切割长度排放到堆垛中进行拣选和包装,考虑扩大维修的挤压加工商应考虑多种选择,尽管安装一条与现有维修线具有相同产能的新单条维修线通常是简单的任务。
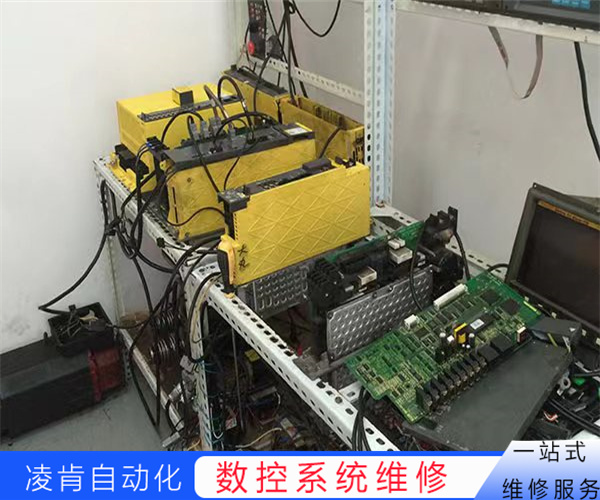
VCN-535C马扎克数控系统(维修)好的快
1、检查电源正常:首先检查数控系统的电源正常,包括电源的电压、电流和功率等。如果电源有问题,可能会导致数控系统无法正常启动。
2、检查电缆连接:检查数控系统与电源、控制器等之间的电缆连接牢固。如果电缆连接不良或脱落,可能会导致数控系统无法正常启动。
3、检查保险丝:检查数控系统的保险丝正常,如果保险丝熔断或损坏,可能会导致数控系统无法正常启动。
4、检查控制器:数控系统的控制器是整个系统的核心,如果控制器出现故障,可能会导致数控系统无法正常启动。检查控制器正常工作,如果有故障,可能需要更换控制器。
5、检查报警指示灯:数控系统通常有一些报警指示灯,用于指示系统的工作状态和故障类型。通过检查报警指示灯的状态,可以初步判断故障的原因和位置。
6、检查电路板:如果以上步骤都没有发现问题,可能是电路板出现了故障。需要检查数控系统的电路板正常工作,如果有故障,可能需要更换电路板。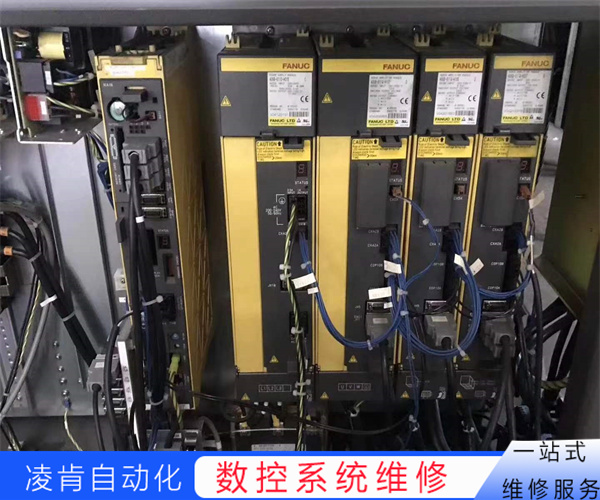
PTJShop提供高拥有10年以上行业服务经验的OEM服务学位。我们的精密车间和专家提供信心。我们完善了大批量生产的工艺,具有的JIT可靠性,以客户期望的质量和长期可靠性为后盾。空调乘用车电线接头紧固不足:如果没有说明,本站所有文章均为原创:数控系统,不同电压等级的电线捆绑在一起,不加保护线套,电源线长度余量过大。对于零部件和零件加工,PTJShop提供高程度的OEM服务,基础10+多年服务于行业的经验。我们的精密车间和专家提供信心。我们完善了大批量生产的工艺,具有的JIT可靠性,以客户期望的质量和长期可靠性为后盾。空调乘用车电线接头紧固不足:如果没有说明,本站所有文章均为原创:数控系统,不同电压等级的电线捆绑在一起。 确保您的加工供应商在现场有工程师和设计师,有助于确保他们更深入地了解您的需求,并能够在整个项目中满足您的需求,它还节省了将设计外包给其他公司或人士的时间,#imge_{width100%;}供应商位置选择数控系统加工服务公司时要寻找的另一个重要方面是它的地理位置和与您自己公司的距离。
机床调整文件包含管道设计参数、下料尺寸、加工时需要调整的工艺参数、对刀位置等。文件打印出来后,供数控系统操作人员使用,数控系统指文件通过软盘或RS232C通讯方式传送给数控系统机床。本系统一次生成四个数据文件:插件NC程序文件和机床调整文件,插件NC程序文件和机床调整文件。3.4加工仿真加工仿真是通过逆向仿真实现的,即通过读取上一步生成的数控系统程序和机床调整文件。加工仿真有效地验证了未来的加工过程,保证了工件的正确加工。系统加工模拟的思路是模拟实验切割过程的机理,实现加工中的所有管材切割过程(火焰、等离子弧、激光)。本质是先形成孔,机床按规定的轨迹运动,使孔连续,形成很窄的切缝。使用该点进行加工模拟。 使用错误的刀具(例如:D4刀具用D10刀具加工),程序出错(例如:A7.NC变成A9.NC),手动时手轮转向错误操作,手动快速进给时按错方向(例如:-X按+X),改进:深度Z轴对刀,一定要注意刀具的位置。
则表示显微镜没有很好地聚焦,需要进一步调整焦距,使物体的图像与线的线在同一平面上,2.对准(压接)法对线(压线)是利用m型线与被测部位的图像轮廓边缘相互重叠,称为对准,对于特定的显微镜,显微镜的精度是一定的。而且高了一点也不高,使用和维护成本也相当高。2)等离子切割机比激光切割机便宜得多。根据等离子切割机的功率和品牌,价格不同,使用成本较高。基本上只要能切割导电材料。3)水切割设备的成本仅次于激光切割,能耗高,维护成本高。切割速度不如等离子快,因为所有的磨料都是的,使用一次后就排放到大自然中。由此造成的环境污染也比较严重。4)线切割一般在美元期间。但是,有用于线切割的消耗品,例如钼丝和切割冷却液。线切割常用的线材有两种。一种是钼丝(钼是珍贵的),用于快速移动的线材设备。优点是钼丝可以多次重复使用;另一种是铜线(反正比钼线便宜多了),用于慢走丝设备,缺点??是铜线只能使用一次。另外,快走丝机比慢走丝机便宜很多。
OUvycERu