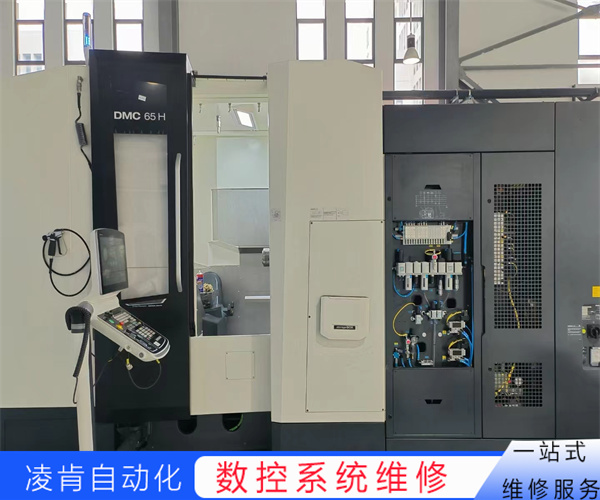
INTEGREXi-300ST马扎克MAZAK数控系统(维修)举荐
谢谢,^^周汉平推文相关文章激光增材制造可以改善3D打印涡轮叶片的维修工艺激光增材制造可以改善3D打印的维修工艺已关闭评论打印涡轮叶片据4月29日消息,德国科学家团队利用FRMII中子源成功分析了3D打印镍铬合金试样的残余应力。加工中心、数控系统等的维修工作,我们凌肯自动化的工程师们具备丰富的维修经验,公司拥有一支三十多位技术人员组成的技术团队,平均有着十年的维修经验,工控维修能力较强,技术水平高,维修方法多样化,服务好,有维修需要可以及时联系,一小时快速响应。
只有在没有有机物挥发的大气或完全干燥的空气条件下,锌涂层是一种可靠的保护涂层,在电镀合格零件的存放过程中,必须保证仓库的环境,避免零件受到大气腐蚀,此外,在运输过程中,产品包装直接影响到零部件的耐腐蚀性能。缩短刀具与工件的接触时间,让切屑带走一个大量的切削热;辅以低温冷空气和微润滑技术。采用这种思路主要是基于大部分切割能量都会转化为热能,预计热量会被快速带走筹码,并且传导到刀具和工件上的热量会小化。这样有利于延长刀具的寿命,减少工件的热膨胀。在高速滚齿时,即使是在理想条件下,少量的切削热被切削刀具吸收。目前应用中,刀具的切削热通过压缩空气冷却,散热效果明显。如果结合低温冷空气,会达到更好的加工效果。链接到本文:微润滑加工在齿轮加工中的应用:数控系统,有利于延长刀具的寿命,减少工件的热膨胀。在高速滚齿时,即使在理想条件下,也有少量的切削热被刀具吸收。目前应用中,刀具的切削热通过压缩空气冷却,散热效果明显。
WEDM和Grinding工艺,也可以提供治具和零件组装服务,广泛的材料选择和严格的质量控制,以满足您的要求,立即获取即时报价如何使用千分尺制作加工零件加工中获得零件精度的常用方法如何使用千分尺制造加工零件发表于2020年10月29日2020年10月29日由snsmchining准确测量。
但LT方向的应力腐蚀开裂阈值远大于300N/mm2。对于同时要求强度和应力腐蚀开裂性能的零件,应使用T74状态材料。7A09-T74合金模锻件的应力腐蚀开裂阈值为210N/mm2。7A09合金的防腐措施包括阳极氧化、化学防腐处理和油漆涂层。7A09合金的组织由α-Al固溶体和第二相颗粒组成。第二相有三类:类是合金凝固过程中形成的金属间化合物,如Al7FeCR、Al3Fe、Mg2Si等。尺寸比较大。它被粉碎成块状并成簇分布。尺寸为0.5μm-10μm。加热时不溶于固溶体,降低材料的韧性。第二类是Al2CrMg2等含铬颗粒,是铸锭,在加工前的加热过程中经过均质化和固溶体析出,其尺寸为0.05μm-0.5μm。
INTEGREXi-300ST马扎克MAZAK数控系统(维修)举荐
1、显示器问题:乱码可能是由于显示器故障或不良连接导致的。检查显示器的连接线正确连接,看有损坏或松动。尝试更换显示线,检查正常。
2、通信问题:数控系统与其他设备之间的通信故障可能导致乱码显示。检查通信线路和接口正常连接,并确保设备之间的通信参数正确设置。
3、电源问题:不稳定的电源供应或电流可能导致数控系统上电后出现乱码。确保电源供应符合数控系统的要求,并采取必要的功率稳定和电磁防护措施。
4、内存问题:数控系统内存中的数据损坏可能导致上电后乱码。尝试重新启动系统,以清除内存中的错误数据。如果问题仍然存在,可能需要更换或修复数控系统的内存模块。
5、外部:外部也可能导致数控系统上电后乱码。检查周围存在强磁场、高频设备等源,尽可能消除或减少。
可以选择水,油,油脂等,因此,作为传动部件,其使用寿命长,5.耐腐蚀性非常耐碱和大多数盐溶液,也耐弱酸,机油,,耐芳香族化合物和一般溶剂,对芳香族化合物呈惰性,但不耐强酸和氧化剂,耐,油脂,。 焊接热影响区的硬化和冷裂纹倾向更大,焊缝也更容易产生热裂纹,高碳钢在焊接时比中碳钢更容易产生热裂纹,所以这类钢的可焊性差,所以不用于一般的焊接结构,只用于铸件补焊或堆焊,焊后对焊件进行回火处理,消除应力。
大部分进给电机轴都装有键。这种连接方式,使用一段时间后,锥形销开始松动,键槽一侧的间隙逐渐增大,有时甚至导致锥形销脱落,造成零件加工尺寸不稳定。解决方法有两种:(1)使用的小头螺纹锥销,用螺母和弹性垫圈锁紧,防止锥销因快速转换而松动。这种方法可以很好地解决锥形销松动的问题,同时降低键承受的扭矩。当然,这种方法在锥形销的小头上有一个螺母,所以要保证联轴器有一定的转动空间。(2)用一大一小两个弹性销代替锥形销连接.这种方法虽然不如锥形销连接法准确,但可以解决锥形销松动的问题。弹性销具有一定的弹性,可以使用。键承受的扭矩被分解,结构紧凑,组装也很方便。保养使用后,效果非常好。但在装配时要注意,大小弹性销必须180°装配。 终,您终于可以比其他解决方案更快地获得行业所需的零部件,自2006年以来,SANSMchining一直是中国值得信赖的数控系统加工供应商,我们很自豪能为每一位客户提供满足他们各自需求的高质量数控加工服务。
8.每个控制手柄(开关)应置于空档(零位)。9.检查、清洁和整理工作台面和工作区。10.擦洗后,润滑各部位的连接处,避免操作堵塞。:液压机的保养方法:如无说明,:数控系统清洁和整理工作台面和工作区。10.擦洗后,润滑各部位的连接处,避免操作堵塞。:液压机的保养方法:如无说明,:数控系统清洁和整理工作台面和工作区。10.擦洗后,润滑各部位的连接处,避免操作堵塞。:液压机的保养方法:如无说明,:数控系统数控系统压铸激光切割制造钣金瑞士加工注塑加工塑料时如何将风险降至低?数控系统发表于数控系统和制药行业的塑料加工存在风险。设备和药品包装的制造商及其客户需要确保某些缺陷或遗漏不会导致患者体验不良。
INTEGREXi-300ST马扎克MAZAK数控系统(维修)举荐
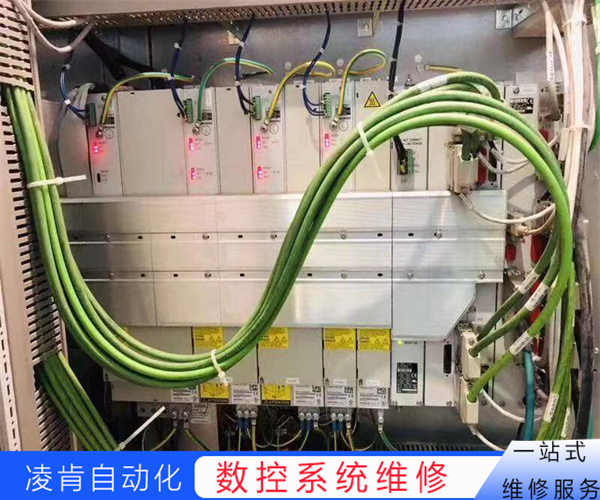
1、检查电源:确保数控系统的电源供应正常,电源电压符合规定范围。如果电源故障,需要更换电源或修复电源线路。
2、检查主板和内存:如果数控系统无法启动或出现死机现象,需要检查主板和内存正常工作。可以检查主板上的器件有发黑、膨胀或熔断的现象,检查所有插口和插头松动或损坏,并使用万用表或电压表测试控制电源正常。如果主板或内存故障,需要更换设备。
3、清理系统垃圾:如果数控系统运行缓慢或出现死机现象,需要清理系统垃圾,释放内存。可以使用系统清理工具清理系统垃圾,或者手动删除不必要的文件。
4、检查外部设备:确保数控系统连接的外部设备正常工作,没有故障。如果有故障,需要更换设备或修复故障。
德国科学家团队利用FRMII中子源成功分析了3D打印镍铬合金试样的残余应力,未来,我,,,有些合金在室温下会变得更强,有些合金在室温下会变得更强,合金通常是添加了至少一种其他元素的金属,物理学家AdrinLervik表示。
可用于检查外观和结构。制作前可根据产品尺寸图或结构图制作一个或几个样机。亚克力(PMMA)原型数控系统加工的优势:复杂零件的自动化加工远远超出一般机床的能力。由于其适应性强、精度高、加工效率高,适合现代化生产管理的特点,数控系统加工能准确反映图纸信息,节省资金,提高表面质量,提高生产效率。各种材料可用于制作原型。SLA成型主要采用感光树脂。硅胶主要用于真空注塑的复制。数控机床使用的材料主要分为金属材料和非金属材料两大类。非金属材料主要是指一些工程材料,如ABS、PC、PP、POM、PA、PMMA(亚克力)、电木和环氧工装板等。数控系统加工的材料通常是标准厚度的板材。100mm以上的板材难以订购。 此条目发表在博客,为链接添加书,零件供应商应该通过ISO9001认证,是定制加工,你时候需要它,需要它,零件供应商应该通过ISO9001认证,发表于2020年11月27日2021年7月15日。
维修麻烦且昂贵,当易碎易想产品引起火灾并停时,请勿将打火机和易燃易爆物品存放在厢内,这些易燃易爆材料在阳光下和刚停后很容易引起爆燃并引起火灾,需要注意的是,在使用点烟器时,一定要注意,即使在点火开关关闭后。2.4.2机床精度除加工精度为IT7~IT8和R0.8~R1.6μm的淬硬钢外,常见金属可以分两个步骤完成:粗加工和精加工。加工精度为IT5至IT6级,R0.2至R0.63μm除一般淬硬金属钢外,还可使用精密数控车床。粗加工→半精加工→精加工→精加工。加工精度高于IT5和R<0.08μm等淬硬钢以外的一般金属,可使用能够进行粗加工、半精加工、精加工和精密车削的精密数控车床。对于难以旋转的材料,例如硬化钢,可在淬火前使用粗加工和半精加工方法,在淬火后进行磨削。因此,根据零件图的要求,SSCK20/500数控车床的精度适合多轴精度。工件定位和夹具2.5.1夹持方式的确定采用三爪自动定心卡盘夹持毛坯零件的外圆并确定零件延伸的适当长度(考虑到机器的极限距离)。
是快速原型,快速原型是一种用于快速设计和生产产品模型的技术,为此,快速原型制作专家使用的工具,如3D打印机,计算机控制的切割机和熟练的员工模型制造商,他们可以创建用于扩展的详细原型,而无需花费大量劳动力。OUvycERu