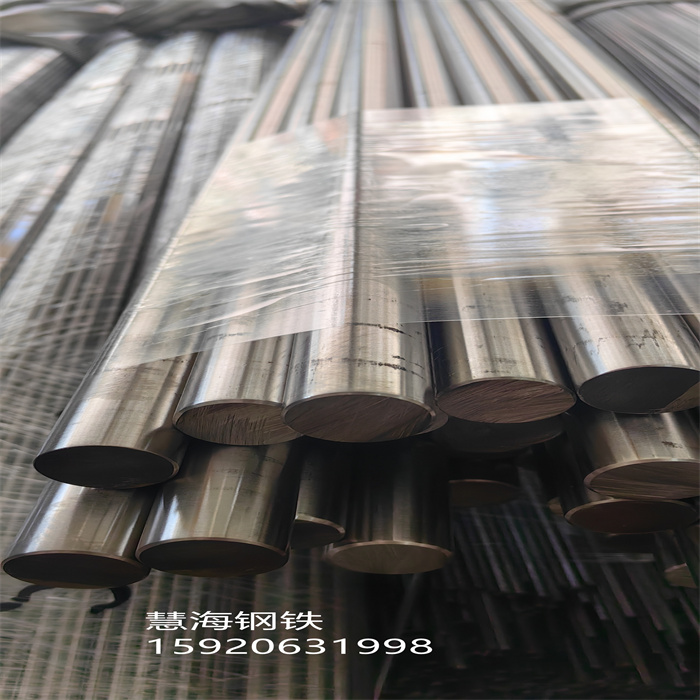
天津NAK55钢丝

东莞市慧海钢铁有限公司
中国 东莞
产品属性
图文详情
品牌推荐
品牌厂家
宝钢
牌号
NAK55
类型
冷作模具钢
形状
棒材
加工工艺
冷轧
产地
进口
布氏硬度
210
C含量
来电洽谈%
Mn含量
来电洽谈%
Si含量
来电洽谈%
用途
模型用钢,机械用钢
规格尺寸
板棒齐全
包装
按客户要求包装
材质
模具钢
规格
板棒卷线管齐全
品牌
新日铁 帝森 一胜百
运输
送货到厂
硬度
98-180
天津NAK55钢丝


作耐腐蚀性较好的强度较高的部件Cr17Ni13Mo2N在牌号Cr17Ni14Mo2中加入N,具有以上牌号同样性能,用途与Cr17Ni12Mo2N相同,但耐晶间腐蚀性更好Cr18Ni12Mo2Cu2耐腐蚀性、耐点腐蚀性比Cr17Ni12Mo2好,用于耐硫酸材料Cr18Ni14Mo2Cu2为Cr18Ni12Mo2Cu的越低碳钢,比Cr18Ni12Mo2Cu2的耐晶间腐蚀性好Cr19Ni13Mo3耐点腐蚀性比Cr17Ni2Mo2好,作染色设备材料等Cr19Ni13Mo3为CrlgNi13Mo3的越低碳钢,比Cr19Ni13Mo3耐晶间腐蚀性好1Cr18Ni12Mo3Ti用于抵抗硫酸,磷酸、甲酸,的设备,有良好的耐晶间腐蚀性Cr18Ni12Mo3Ti用于抵抗硫酸,磷酸、甲酸,的设备,有良好的耐晶间腐蚀性Cr18Ni16Mo5吸取含氯离子溶液的热交换器,的设备,磷酸设备,漂白装置等,在Cr17Ni14Mo2和Cr17Ni13Mo3为能适用的环境中使用1Cr18Ni9Ti作焊芯、抗磁仪表、器械、耐酸容器及设备衬里输送管道等设备和零件Cr18Ni1Ti添加Ti提高耐晶间腐蚀性,不推荐作装饰部件Cr18Ni11Nb含Nb提高耐晶间腐蚀性奥氏体型Cr18Ni9Cu3在牌号Cr19Ni9中加入Cu,提高冷加工性的钢种。厚料层烧结梯形布料技术在烧结自动蓄热作用下,增加烧结布料厚度,下层烧结矿可以获得更高的烧结温度。烧结温度提高,生成的液相量增多,粘结相增多,增强了下层烧结矿强度,提高了烧结矿整体强度,烧结矿转鼓强度提高。首钢京唐烧结机实行梯形布料,通过二混加蒸汽,提高混合料温度,强化制粒;适当调节点火器空燃比,由原来的11降低至6.5;降低九辊布料器的转速等技术措施改善料层透气性,将料层厚度由750mm提高至800mm后,转鼓强度提高约0.12%,FeO降低约0.37%,返矿率降低约1.6%,相应成品率提高约1.6%,烧结矿粒度极大和极小部分明显减少,中间粒级明显增加,烧结矿粒度组成更加趋于均匀。b待水泥砂浆凝固后敷管。当为双层钢筋时,管路应敷设在两层钢筋之间,且宜依附底筋敷设。管路每隔.5m左右,距灯头盒.15~.2m以内均应用细铁线或尼龙扎带绑扎固定,绑扎应牢固。敷设在预制圆孔板板孔内的管路,应沿板孔直接穿至灯头盒,入盒处的管段应用水泥砂浆埋牢。敷设在垫层内的管路应用水泥砂浆保护。引向隔墙的预留管不宜过长。向上引管可用钢筋挑起,并堵好管口。如有吊扇、花灯等应预埋吊钩或螺栓。3现制混凝土墙内敷设:a现制混凝土墙内的盒、箱可先安装好卡铁,将卡铁焊在该墙的竖向钢筋上,也可在钢模板上钻孔,用木螺丝将盒、箱固定在模板上,得混凝土浇注后,及时拆下水螺丝。

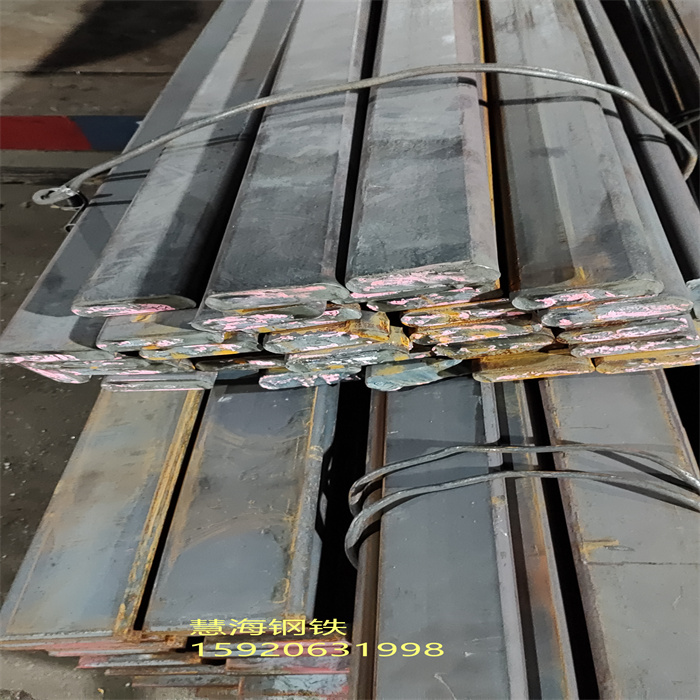
D2钢具有高耐磨、微变形冷作模具钢,风硬工具钢,含碳量高达1.5%,含铬量高达11.5%,经热处理硬度可达60HRC。D2钢可用来制造截面大、形状复杂、经受冲击力大、要求耐磨性高的冷作模具钢,如硅钢片冲模、冷切剪刀、切边模等。
D2钢具有高耐磨、微变形冷作模具钢,风硬工具钢,含碳量高达1.5%,含铬量高达11.5%,经热处理硬度可达60HRC。D2钢可用来制造截面大、形状复杂、经受冲击力大、要求耐磨性高的冷作模具钢,如硅钢片冲模、冷切剪刀、切边模等。
别名:D2冲裁板
产地:美国
对应国产牌号:Cr12MoV
对应日本牌号:SKD11
对应德国牌号:X165CrMoV12(1.2601)
化学式
D2钢,注意区别于Cr12MoV,在综合机械性能上前者优于后者。
特性
高耐磨性,可真空热处理至HRC60°-62°,加工性能优。
用途
D2钢用于五金冲压模,拉伸模,不锈钢片冲裁模,高硬度冲裁模,剪切刀模,搓丝模,五金零件制作,机械制造等。
化学成份
碳C1.50 硅Si0.35 锰Mn0.35 铬Cr12.10 钨W0.40 钒V0.60 磷P0.03 硫S0.03 钼Mo0.85
比较标准:AISI SKD11 JIS D2
2热处理工艺编辑
去应力退火
工件粗加工后,加热至600~650℃,保温2h,随炉冷却到500℃,出炉空冷。
淬火
工件缓慢升温到600℃,保温20min进行次预热,均温后升至850℃,再保温30min进行第二次预热,最后升温到1020~1040℃,保温25~40min,出炉空冷。
回火
D2钢淬火后应立即回火,并回火至少两次,每次保温时间不低于2h
注意:淬火后应及时回火,防止D2钢开裂,并要防止表面脱碳,量规及高精度模具应进行深冷处理(-70℃),并采用高温回火,减少工件变形,高温回火温度500~560℃,硬度大于58HRC 硬度 :退火,≤255HB,压痕直径≥3.8mm;淬火,≥59HRC
热处理规范及金相组织
D2钢热处理规范:淬火,820±15℃预热,1000±6℃(盐浴)或1010±6℃(炉控气氛)加热,保温10~20min,空冷,200±6℃回火。
3出厂状态编辑
退火至HB255
厚度:2.5mm-12mm-14mm-16mm
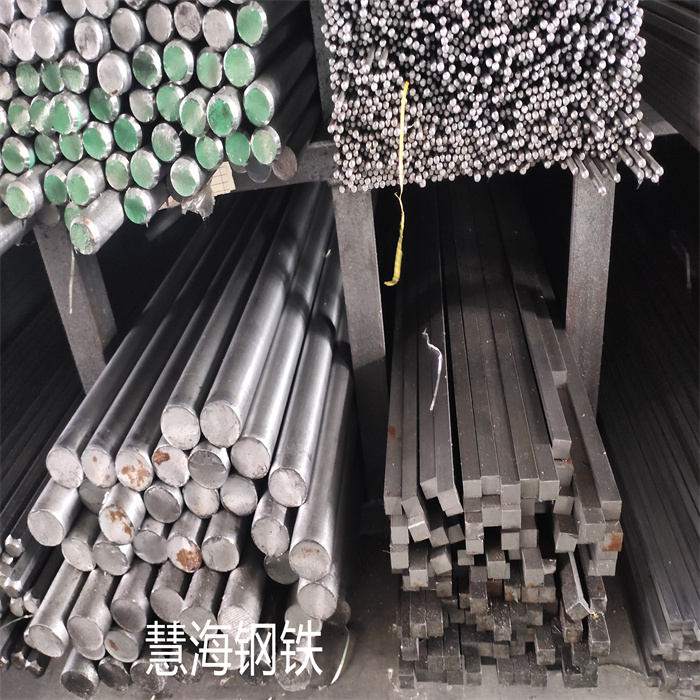


全连续式冷轧机组的组成与工艺操作美国新近投产的一套五机架全连续式冷轧机组的组成如下:活套小车、焊缝检测器、活套入口勒导装置、焊接机、夹送辊、剪断机、三辊矫平机、开卷机、机组入口勒导装置、导向辊、分切剪断机、卷取机、X射线测厚仪。轧板带的精整:冷轧板带的精整一般包括脱脂、退火、平整及剪切等工序3.1脱脂:板带冷轧后进行清洗以去除板带表面上的油污成为脱脂。脱脂为了避免油脂在退火炉中挥发所生成的挥发物残留在板带表面形成油斑,从而影响板带的表面质量。RA-315是一种新式的铁矿浮选捕收剂,它是以塔尔油为首要质料,通化反响和氧化反响后进一步加工处理而制得的一种阴离子型捕收剂。它的首要成分是氯化和未氯化的脂肪酸、松脂酸及其他成分的混合物。该药剂具有功能杰出、质料来历广泛、出产工艺简略、价廉和无毒等特色。用RA-315作捕收剂,选用弱磁选-强磁选-反浮选流程选别我国鞍钢齐大山铁矿的工业实验,获得铁档次65.33%,回收率8.72%的先进目标,到达国家“七五”要点科技攻关的目标要求,此外,用它选别鞍钢东鞍山难选矿、弓长岭铁矿及美国蒂尔登铁矿均获得了比其他药剂更为优胜的经济技能目标。不符标准,可采用机加工与定心敲击法结合修复。严重锈蚀时,应更换阀座。2膜片应光滑,无划痕,弹性符合要求。2控制阀5.2.1调节压力阀阀芯与阀座吻合严密,渗漏试验五分钟,渗漏不超过一滴。根据磨损情况,可相应采取机加工,定心敲击法或研磨法修复。无法修复则更换。2补油阀质量标准、检修方法与压力阀相同。3泵体部分5.3.1柱塞5.3.1.1与导向套配合尺寸公差为酱,圆度为.2mm,直线度为.22mm,表面粗糙度为,表面硬度HR5-55。1.2配合轴径与轴径同轴度.2mm。1.3修磨量.1D(D为直径)。2导向套5.3.2.1与柱塞配合尺寸公差为表面粗糙度5.3.2.2内径与外径同轴度为公.2mm。3密封图应有良好弹性,元老化裂纹现象,与柱塞配合面无划痕损伤。4曲轴、中轴部分5.4.1曲轴5.4.1.1主轴颈、曲柄颈与轴瓦配合尺寸公差为,圆度.2mm,直线度Φ.2mm,表面粗糙度。1.2主轴颈与曲柄颈平行度为.3mm。1.3主轴颈与曲柄颈修磨量为直径的.4。2轴瓦壳5.4.2.1与轴瓦配合表面无拉伤起毛现象,表面粗糙度。2.2与轴瓦配合表面与导向孔垂直度为.2mm。2.3两轴瓦壳组合后,其两端导向孔同轴度社.2mm。3轴瓦5.4.3.1与轴瓦壳配合寸公差为,与曲柄配合尺寸公差为,配合表面粗糙度5.4.3.2轴瓦键槽与键配合尺寸公差为。4曲轴套5.4.4.1与主铀颈配合尺寸公差为,表面粗糙度为。4.2内径与外径同轴度为Φ.2mm。5中轴5.4.5.1与轴套配合尺寸公差为,圆度为.2mm,直线度.2mm,表面粗糙度,调质处理。2配合轴径与轴径同轴度Φ.1mm。3修磨量为直径的.4。6中轴套5.4.6.1表面粗糙度。2内径与外径向轴度Φ.2mm。车与验收6.1试车前准备工作6.1.1清除泵座及周围一切工具和杂物。2检查各部连接螺栓是否紧固。3检查密封圈压紧程度。4检查曲轴箱、液压腔、控制阀油箱的润滑油是否充足。5盘车两周,注意泵内有无异声,盘车是否轻便。6检查电器部分与控制装置有无异常现象。7拆去联轴器柱销,检验电机转向是否正确。8装上联轴器柱销,按好安全罩,准备试车。2试车6.2.1开车前必须使泵头内充满水或料液。各机架工作辊直径不一样,F1和F2为950/820mm,以便咬入较厚板坯,加大压下量,F1和F4为750/660mm,FFF7为620/540mm。轧机板型控制手段除液压弯辊外,还在F2-F5机架采用了CVC,在F6-F7机架采川轴向中动工作辊装置。以下介绍另一种薄板坏连铸连轧生产线,尽管其与上述生产线有许多相似之处,但其也采用了热轧工艺中许多新技术,现概括介绍如下:该生产线以生产板厚Omm、年产量130万t为目标。

 此信息由慧海钢铁提供
作耐腐蚀性较好的强度较高的部件Cr17Ni13Mo2N在牌号Cr17Ni14Mo2中加入N,具有以上牌号同样性能,用途与Cr17Ni12Mo2N相同,但耐晶间腐蚀性更好Cr18Ni12Mo2Cu2耐腐蚀性、耐点腐蚀性比Cr17Ni12Mo2好,用于耐硫酸材料Cr18Ni14Mo2Cu2为Cr18Ni12Mo2Cu的越低碳钢,比Cr18Ni12Mo2Cu2的耐晶间腐蚀性好Cr19Ni13Mo3耐点腐蚀性比Cr17Ni2Mo2好,作染色设备材料等Cr19Ni13Mo3为CrlgNi13Mo3的越低碳钢,比Cr19Ni13Mo3耐晶间腐蚀性好1Cr18Ni12Mo3Ti用于抵抗硫酸,磷酸、甲酸,的设备,有良好的耐晶间腐蚀性Cr18Ni12Mo3Ti用于抵抗硫酸,磷酸、甲酸,的设备,有良好的耐晶间腐蚀性Cr18Ni16Mo5吸取含氯离子溶液的热交换器,的设备,磷酸设备,漂白装置等,在Cr17Ni14Mo2和Cr17Ni13Mo3为能适用的环境中使用1Cr18Ni9Ti作焊芯、抗磁仪表、器械、耐酸容器及设备衬里输送管道等设备和零件Cr18Ni1Ti添加Ti提高耐晶间腐蚀性,不推荐作装饰部件Cr18Ni11Nb含Nb提高耐晶间腐蚀性奥氏体型Cr18Ni9Cu3在牌号Cr19Ni9中加入Cu,提高冷加工性的钢种。厚料层烧结梯形布料技术在烧结自动蓄热作用下,增加烧结布料厚度,下层烧结矿可以获得更高的烧结温度。烧结温度提高,生成的液相量增多,粘结相增多,增强了下层烧结矿强度,提高了烧结矿整体强度,烧结矿转鼓强度提高。首钢京唐烧结机实行梯形布料,通过二混加蒸汽,提高混合料温度,强化制粒;适当调节点火器空燃比,由原来的11降低至6.5;降低九辊布料器的转速等技术措施改善料层透气性,将料层厚度由750mm提高至800mm后,转鼓强度提高约0.12%,FeO降低约0.37%,返矿率降低约1.6%,相应成品率提高约1.6%,烧结矿粒度极大和极小部分明显减少,中间粒级明显增加,烧结矿粒度组成更加趋于均匀。b待水泥砂浆凝固后敷管。当为双层钢筋时,管路应敷设在两层钢筋之间,且宜依附底筋敷设。管路每隔.5m左右,距灯头盒.15~.2m以内均应用细铁线或尼龙扎带绑扎固定,绑扎应牢固。敷设在预制圆孔板板孔内的管路,应沿板孔直接穿至灯头盒,入盒处的管段应用水泥砂浆埋牢。敷设在垫层内的管路应用水泥砂浆保护。引向隔墙的预留管不宜过长。向上引管可用钢筋挑起,并堵好管口。如有吊扇、花灯等应预埋吊钩或螺栓。3现制混凝土墙内敷设:a现制混凝土墙内的盒、箱可先安装好卡铁,将卡铁焊在该墙的竖向钢筋上,也可在钢模板上钻孔,用木螺丝将盒、箱固定在模板上,得混凝土浇注后,及时拆下水螺丝。
D2钢具有高耐磨、微变形冷作模具钢,风硬工具钢,含碳量高达1.5%,含铬量高达11.5%,经热处理硬度可达60HRC。D2钢可用来制造截面大、形状复杂、经受冲击力大、要求耐磨性高的冷作模具钢,如硅钢片冲模、冷切剪刀、切边模等。
D2钢具有高耐磨、微变形冷作模具钢,风硬工具钢,含碳量高达1.5%,含铬量高达11.5%,经热处理硬度可达60HRC。D2钢可用来制造截面大、形状复杂、经受冲击力大、要求耐磨性高的冷作模具钢,如硅钢片冲模、冷切剪刀、切边模等。
别名:D2冲裁板
产地:美国
对应国产牌号:Cr12MoV
对应日本牌号:SKD11
对应德国牌号:X165CrMoV12(1.2601)
化学式
D2钢,注意区别于Cr12MoV,在综合机械性能上前者优于后者。
特性
高耐磨性,可真空热处理至HRC60°-62°,加工性能优。
用途
D2钢用于五金冲压模,拉伸模,不锈钢片冲裁模,高硬度冲裁模,剪切刀模,搓丝模,五金零件制作,机械制造等。
化学成份
碳C1.50 硅Si0.35 锰Mn0.35 铬Cr12.10 钨W0.40 钒V0.60 磷P0.03 硫S0.03 钼Mo0.85
比较标准:AISI SKD11 JIS D2
2热处理工艺编辑
去应力退火
工件粗加工后,加热至600~650℃,保温2h,随炉冷却到500℃,出炉空冷。
淬火
工件缓慢升温到600℃,保温20min进行次预热,均温后升至850℃,再保温30min进行第二次预热,最后升温到1020~1040℃,保温25~40min,出炉空冷。
回火
D2钢淬火后应立即回火,并回火至少两次,每次保温时间不低于2h
注意:淬火后应及时回火,防止D2钢开裂,并要防止表面脱碳,量规及高精度模具应进行深冷处理(-70℃),并采用高温回火,减少工件变形,高温回火温度500~560℃,硬度大于58HRC 硬度 :退火,≤255HB,压痕直径≥3.8mm;淬火,≥59HRC
热处理规范及金相组织
D2钢热处理规范:淬火,820±15℃预热,1000±6℃(盐浴)或1010±6℃(炉控气氛)加热,保温10~20min,空冷,200±6℃回火。
3出厂状态编辑
退火至HB255
厚度:2.5mm-12mm-14mm-16mm
全连续式冷轧机组的组成与工艺操作美国新近投产的一套五机架全连续式冷轧机组的组成如下:活套小车、焊缝检测器、活套入口勒导装置、焊接机、夹送辊、剪断机、三辊矫平机、开卷机、机组入口勒导装置、导向辊、分切剪断机、卷取机、X射线测厚仪。轧板带的精整:冷轧板带的精整一般包括脱脂、退火、平整及剪切等工序3.1脱脂:板带冷轧后进行清洗以去除板带表面上的油污成为脱脂。脱脂为了避免油脂在退火炉中挥发所生成的挥发物残留在板带表面形成油斑,从而影响板带的表面质量。RA-315是一种新式的铁矿浮选捕收剂,它是以塔尔油为首要质料,通化反响和氧化反响后进一步加工处理而制得的一种阴离子型捕收剂。它的首要成分是氯化和未氯化的脂肪酸、松脂酸及其他成分的混合物。该药剂具有功能杰出、质料来历广泛、出产工艺简略、价廉和无毒等特色。用RA-315作捕收剂,选用弱磁选-强磁选-反浮选流程选别我国鞍钢齐大山铁矿的工业实验,获得铁档次65.33%,回收率8.72%的先进目标,到达国家“七五”要点科技攻关的目标要求,此外,用它选别鞍钢东鞍山难选矿、弓长岭铁矿及美国蒂尔登铁矿均获得了比其他药剂更为优胜的经济技能目标。不符标准,可采用机加工与定心敲击法结合修复。严重锈蚀时,应更换阀座。2膜片应光滑,无划痕,弹性符合要求。2控制阀5.2.1调节压力阀阀芯与阀座吻合严密,渗漏试验五分钟,渗漏不超过一滴。根据磨损情况,可相应采取机加工,定心敲击法或研磨法修复。无法修复则更换。2补油阀质量标准、检修方法与压力阀相同。3泵体部分5.3.1柱塞5.3.1.1与导向套配合尺寸公差为酱,圆度为.2mm,直线度为.22mm,表面粗糙度为,表面硬度HR5-55。1.2配合轴径与轴径同轴度.2mm。1.3修磨量.1D(D为直径)。2导向套5.3.2.1与柱塞配合尺寸公差为表面粗糙度5.3.2.2内径与外径同轴度为公.2mm。3密封图应有良好弹性,元老化裂纹现象,与柱塞配合面无划痕损伤。4曲轴、中轴部分5.4.1曲轴5.4.1.1主轴颈、曲柄颈与轴瓦配合尺寸公差为,圆度.2mm,直线度Φ.2mm,表面粗糙度。1.2主轴颈与曲柄颈平行度为.3mm。1.3主轴颈与曲柄颈修磨量为直径的.4。2轴瓦壳5.4.2.1与轴瓦配合表面无拉伤起毛现象,表面粗糙度。2.2与轴瓦配合表面与导向孔垂直度为.2mm。2.3两轴瓦壳组合后,其两端导向孔同轴度社.2mm。3轴瓦5.4.3.1与轴瓦壳配合寸公差为,与曲柄配合尺寸公差为,配合表面粗糙度5.4.3.2轴瓦键槽与键配合尺寸公差为。4曲轴套5.4.4.1与主铀颈配合尺寸公差为,表面粗糙度为。4.2内径与外径同轴度为Φ.2mm。5中轴5.4.5.1与轴套配合尺寸公差为,圆度为.2mm,直线度.2mm,表面粗糙度,调质处理。2配合轴径与轴径同轴度Φ.1mm。3修磨量为直径的.4。6中轴套5.4.6.1表面粗糙度。2内径与外径向轴度Φ.2mm。车与验收6.1试车前准备工作6.1.1清除泵座及周围一切工具和杂物。2检查各部连接螺栓是否紧固。3检查密封圈压紧程度。4检查曲轴箱、液压腔、控制阀油箱的润滑油是否充足。5盘车两周,注意泵内有无异声,盘车是否轻便。6检查电器部分与控制装置有无异常现象。7拆去联轴器柱销,检验电机转向是否正确。8装上联轴器柱销,按好安全罩,准备试车。2试车6.2.1开车前必须使泵头内充满水或料液。各机架工作辊直径不一样,F1和F2为950/820mm,以便咬入较厚板坯,加大压下量,F1和F4为750/660mm,FFF7为620/540mm。轧机板型控制手段除液压弯辊外,还在F2-F5机架采用了CVC,在F6-F7机架采川轴向中动工作辊装置。以下介绍另一种薄板坏连铸连轧生产线,尽管其与上述生产线有许多相似之处,但其也采用了热轧工艺中许多新技术,现概括介绍如下:该生产线以生产板厚Omm、年产量130万t为目标。
此信息由慧海钢铁提供