
密相粉体气力输送技术是解决易碎、易磨损、高附加值粉体输送难题的关键技术,其关键优势在于能够大幅减少物料在输送过程中的破损率,提升产品质量与成品率,为企业创造明显经济效益。该技术采用低速、高压输送模式,物料在管道内呈集团状或柱塞状流动,气流速度低(通常低于 10 米 / 秒),物料与管道壁、物料与物料之间的碰撞与摩擦大幅减少,从而有效保护物料颗粒完整性,降低破碎率。对于医药原料、食品添加剂、催化剂、炭黑等高附加值、易破碎的粉体,物料完整性直接影响产品质量与成品率,密相输送技术能够将破碎率控制在极低水平(通常低于 0.5%),明显提升产品合格率与市场竞争力。尽管密相系统的设备投资定制粉体气力输送方案根据物料特性与现场工况,实现个性化设计。广西负压粉体气力输送流程
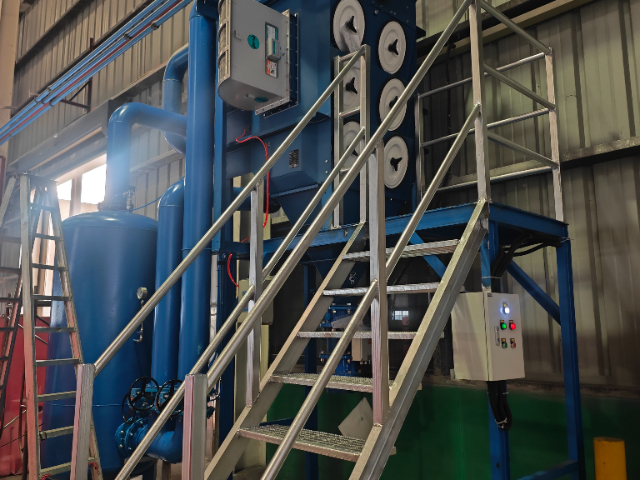
粉体气力输送配件是系统运行的基础,包括罗茨风机、旋转供料器、布袋 / 滤筒过滤器、输送管道、弯头、阀门、料位计、压力传感器等关键组件,其质量与性能直接决定系统的输送效率、稳定性与使用寿命。罗茨风机是系统的动力关键,负责提供稳定的气流,其风量、压力与效率直接影响输送能力;旋转供料器是供料关键,负责将物料均匀加入气流,其密封性与供料精度影响输送稳定性;过滤器是气固分离与环保关键,负责过滤残余粉体,确保达标排放,其过滤效率与寿命影响物料回收与环保效果;输送管道与弯头是输送路径,其材质(耐磨、耐腐蚀)与布局影响阻力与磨损;阀门、料位计、传感器等辅助组件负责系统控制与监测,影响自动化水平与运行可靠性。可靠配件采用高质量材料与精密制造,性能稳定、寿命长;劣质配件易磨损、泄漏、故障,导致系统效率下降、维护频繁。企业需选择原厂或高质量配件,定期检查与更换,确保系统性能。粉体气力输送配件虽小却关键,是保障系统长期稳定运行的重要基础。大型粉体气力输送厂家全自动粉体气力输送系统无需人工干预,提升输送效率与生产自动化水平。
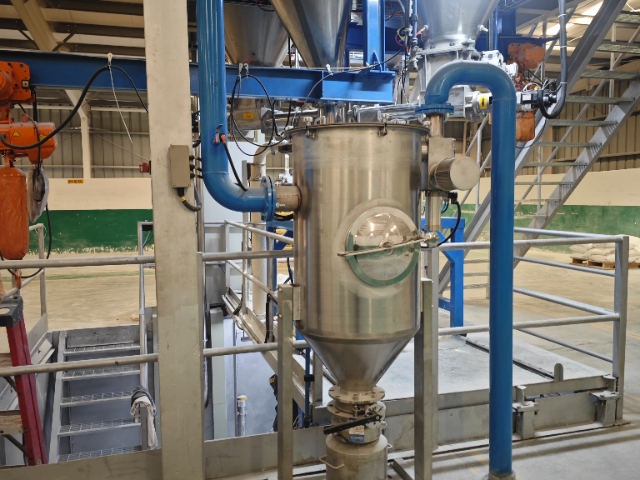
无尘粉体气力输送技术是解决粉体输送过程中粉尘污染问题的关键技术,其通过全封闭的输送路径与高效的气固分离设计,实现粉体物料的密闭输送,从根本上杜绝粉尘泄漏与飞扬,明显改善车间作业环境,有效保护操作人员的身体健康。在传统粉体生产车间,粉尘扩散不只导致空气质量恶化,还可能引发呼吸道疾病、皮肤过敏等职业病,危害员工健康;同时,粉尘沉积还可能导致设备故障、电路短路等安全隐患。无尘粉体气力输送技术采用密闭管道将供料点与卸料点连接,物料在管道内密闭传输,无任何外露环节,避免粉尘扩散至车间环境。系统末端配备高效过滤装置,将输送气流中的残余粉体彻底过滤,净化后的气体排入车间或室外,确保排放气体无粉尘污染。此外,无尘技术还能减少物料浪费,提升物料利用率,降低生产成本。在食品、医药、化工、建材等行业,无尘粉体气力输送技术已成为标配,不只帮助企业打造清洁、安全的作业环境,保障员工职业健康,还符合国家环保与职业健康标准,提升企业合规经营水平。
粉体气力输送系统维护是保障设备长期稳定运行的基础,关键内容包括定期清理管道、过滤器、供料器等关键部件,防止物料沉积、堵塞与积料,确保输送路径畅通。管道内壁易因物料摩擦、静电吸附等原因积料,长期运行会导致管道内径减小、阻力上升,引发输送效率下降或堵塞,需定期通过人工清理或气流反吹的方式去除积料。过滤器(如布袋除尘器、滤筒除尘器)是气固分离的关键,长期运行会被粉体堵塞,导致过滤效率下降、系统压力升高,需定期清理或更换滤料,确保过滤效果。供料器(如旋转阀、螺旋供料器)易因物料残留、结块导致卡滞,需定期拆卸清理,检查磨损情况,确保供料均匀稳定。此外,还需定期检查风机、电机、轴承等传动部件,添加润滑油,检查密封性能,确保运行平稳。维护周期需根据物料特性与使用频率制定,高频使用或易沉积物料需缩短周期。通过规范、定期的维护,可有效降低粉体气力输送系统故障率,延长设备寿命,保障输送效率与稳定性。密相粉体气力输送系统流速低,可有效保护易碎、易磨损的贵重粉体。
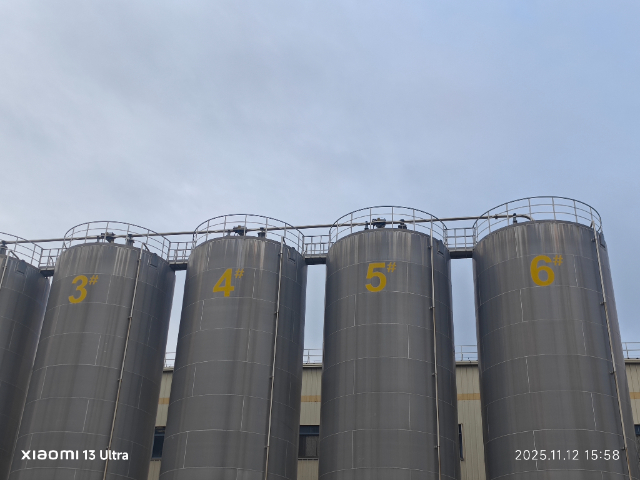
负压粉体气力输送设备以其结构简单、投资适中、安装便捷的优势,成为近距离、小产量粉体输送场景的理想选择,普遍应用于车间内小范围供料、多工位集中上料等场景。该设备主要由真空泵 / 罗茨真空泵、吸料器械、输送管道、气固分离器、料仓等组成,结构相对简单,无需复杂的高压供料装置,设备投资与占地面积较小。负压系统利用真空吸力输送物料,运行压力低,对设备材质与密封要求相对较低,安装维护便捷,特别适合输送距离较短(一般小于 100 米)、输送量较小、吸料点分散的场景。由于系统内部压力低于外界,即使存在微小泄漏,也不会导致粉体外泄,无尘效果好,安全性高。负压粉体气力输送设备尤其适合食品、医药、化工等行业的小批量、多品种粉体输送,能够满足局部生产环节的高效、无尘输送需求,是提升车间局部自动化水平的经济实用方案。粉体气力输送技术应用覆盖化工、食品、医药、建材等多个行业领域。大型粉体气力输送厂家
粉体气力输送案例可反映系统在不同场景下的实际运行效果与稳定性。广西负压粉体气力输送流程
低压粉体气力输送系统以其低噪音运行特性,成为改善车间声学环境、提升员工工作舒适度的理想选择。该系统通常采用低压离心风机或罗茨风机作为气源,运行压力一般控制在 0.01-0.1MPa 之间,相较于高压系统,其风机转速更低,气流冲击声与设备振动声明显减弱。系统在设计阶段便注重降噪优化,风机配备隔音罩与消声器,管道采用柔性接头与减震支架,有效阻断噪音传播。在实际运行中,系统噪音可控制在 60-75 分贝,远低于传统机械输送设备(如螺旋输送机、斗式提升机)的噪音水平,符合国家工业企业噪声卫生标准。低噪音运行不只减少了噪音对员工听力的损害,还降低了长期高噪音环境带来的疲劳感与烦躁情绪,提升工作效率与专注度。同时,安静的运行环境也便于员工及时察觉设备异常声响,提前发现故障隐患。低压粉体气力输送系统在实现高效粉体输送的同时,以其低噪音优势,为企业打造了安静、舒适、健康的车间工作环境,彰显了以人为本的生产理念。广西负压粉体气力输送流程
广州宇特环境工程技术有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的环保中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,齐心协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来广州宇特环境工程技术供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


