
粉体气力输送方案设计是一项系统工程,需系统结合物料特性(粒径、密度、流动性、腐蚀性、易燃易爆性)、输送参数(输送量、输送距离、卸料点数量)与现场工况(空间布局、环境条件、环保安全要求)进行综合考量,才能制定出高效、经济、可靠的输送方案。物料粒径与密度直接影响输送方式与气流速度:细粉、低密度物料流动性好,适合稀相高速输送;粗颗粒、高密度物料易沉积,需提高气流速度或采用密相输送。物料的腐蚀性、易燃易爆性决定设备材质与安全配置:腐蚀性物料需选用耐腐蚀材质,易燃易爆物料需配备防爆、防静电装置。输送距离与输送量决定系统压力与气源选型:长距离、大产量需采用高压、大功率气源;短距离、小产量可选用低压、小功率气源。现场空间布局影响管道走向与设备安装位置,需优化布局,减少阻力与占地面积。环保安全要求决定系统的密封性能与过滤配置,需确保无尘、安全排放。通过多维度综合考量,粉体气力输送方案设计能够实现系统性能、成本与适应性的理想平衡,为企业提供精确、高效的输送解决方案。正压粉体气力输送设备通过高压气流推送,适合长距离、大产量粉体传输。广东低压粉体气力输送标准
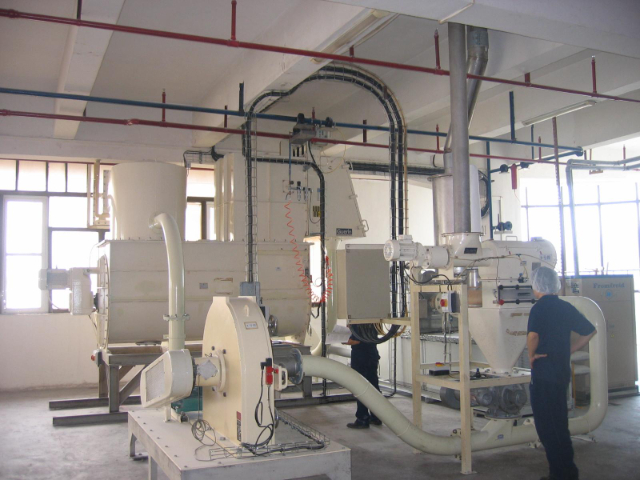
粉体气力输送效率是衡量系统性能的关键指标,直接影响生产线的整体运行速度、物料损耗率与生产成本,是企业提升生产效率与经济效益的关键。输送效率高意味着物料能够快速、稳定地从供料点输送至卸料点,避免因供料不足或中断导致的生产线停机,保障生产连续性,提升整体运行速度。同时,高效输送能够减少物料在管道内的沉积、飞扬与破碎,降低物料损耗率,节约原材料成本。输送效率受多种因素影响,包括气流参数(风量、压力、流速)、气固比、管道布局、设备性能与维护状况等。优化气流参数、合理设计管道、选用高效设备、规范维护保养,能够明显提升输送效率。对于规模化生产企业,输送效率的微小提升,都能带来巨大的经济效益。粉体气力输送效率不只关系系统自身性能,更关乎整条生产线的运行效率与企业生产成本,是企业必须重视的关键指标。广东稀相粉体气力输送流程连续粉体气力输送系统实现不间断供料,保障生产线连续稳定运行。
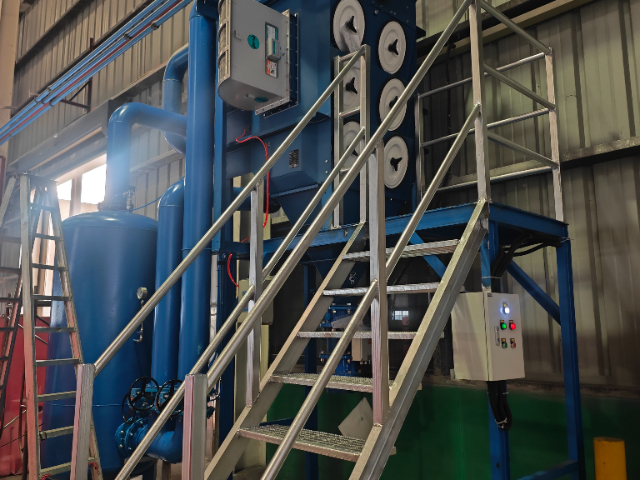
高压粉体气力输送设备是应对复杂工况与长距离输送需求的关键装备,其运行压力通常在 0.1-0.7MPa 之间,能够产生强大的气流推力,有效克服长距离管道、复杂管路布局(如多弯头、变径)带来的高阻力,确保粉体物料稳定输送。该设备主要由高压空压机、高压供料器、耐磨管道、气固分离装置等组成,各组件均采用度、耐高压、耐磨损材质,适应高压运行环境。高压系统的输送距离可达数百米甚至上千米,能够实现从原料库区到生产车间、跨厂区的远距离粉体传输,大幅提升企业物流效率。同时,高压设备还能满足高浓度、大产量的输送需求,气固比高,输送效率明显提升。尽管高压系统的设备投资、能耗与维护成本相对较高,但其强大的适应性与输送能力,使其成为建材、冶金、化工等行业规模化生产的必备装备。对于存在复杂管路布局、长距离输送需求的企业,高压粉体气力输送设备能够有效解决传统输送方式效率低、易堵塞、粉尘污染等问题,保障生产线连续稳定运行,提升整体生产效率。
大型粉体气力输送系统是为满足企业规模化、连续化生产的高产量、大流量输送需求而设计的重型装备,具备处理能力强、输送距离远、运行稳定、自动化程度高的特点,是建材、冶金、化工、粮食等行业规模化生产的关键支撑。随着工业生产规模的不断扩大,传统小型输送设备已无法满足高产量、长距离的输送需求,大型粉体气力输送系统应运而生。该系统采用大功率、高效率气源设备(如大型罗茨风机、多级空压机),配备大口径、耐磨管道,处理能力可达每小时数十吨甚至上百吨,能够实现从原料库区到生产车间、跨厂区的大规模粉体连续传输。系统设计充分考虑规模化生产的连续性与稳定性,配备冗余设备与智能监控系统,确保长期高负荷运行无故障。同时,大型系统还具备多点供料、多点卸料、精确流量调节等功能,能够满足复杂生产线的多样化输送需求,实现全厂物料的集中输送与统一管理。尽管大型粉体气力输送系统的设备投资较高,但其强大的处理能力与运行效率,能够大幅提升企业整体生产效率,降低单位产品的输送成本,为企业规模化发展提供有力保障。粉体气力输送设备调试包括风量、压力、流速等参数的精确优化。
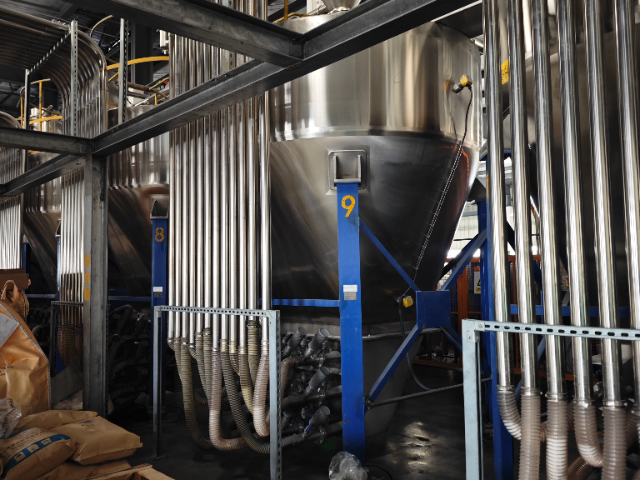
负压粉体气力输送设备以其结构简单、投资适中、安装便捷的优势,成为近距离、小产量粉体输送场景的理想选择,普遍应用于车间内小范围供料、多工位集中上料等场景。该设备主要由真空泵 / 罗茨真空泵、吸料器械、输送管道、气固分离器、料仓等组成,结构相对简单,无需复杂的高压供料装置,设备投资与占地面积较小。负压系统利用真空吸力输送物料,运行压力低,对设备材质与密封要求相对较低,安装维护便捷,特别适合输送距离较短(一般小于 100 米)、输送量较小、吸料点分散的场景。由于系统内部压力低于外界,即使存在微小泄漏,也不会导致粉体外泄,无尘效果好,安全性高。负压粉体气力输送设备尤其适合食品、医药、化工等行业的小批量、多品种粉体输送,能够满足局部生产环节的高效、无尘输送需求,是提升车间局部自动化水平的经济实用方案。粉体气力输送选型需匹配物料特性、输送量、距离与现场布局。广东连续粉体气力输送改造
粉体气力输送流程从供料、输送、分离到卸料形成完整闭环作业。广东低压粉体气力输送标准
连续粉体气力输送技术通过实现不间断、稳定均匀的物料输送,有效减少物料损耗与浪费,明显提升生产线的整体物料利用率,为企业降低生产成本、提升经济效益。该技术采用连续式供料装置(如旋转供料器、螺旋供料器)与稳定的气源系统,确保物料在管道内持续、均匀流动,避免了间歇式输送中频繁启停导致的物料冲击、沉积与飞扬。全封闭的输送结构杜绝了物料在转运过程中的泄漏与飞扬,从源头减少了物料浪费;精确的流量控制与气固比调节,确保物料充分利用,避免过量输送或供应不足。连续输送模式与生产线节奏精确匹配,实现 “按需供料”,减少了物料在中间环节的堆积与滞留,降低了物料受潮、污染、变质的风险,保障物料品质与利用率。同时,连续运行减少了设备启停次数,降低了能耗与设备损耗,进一步提升了生产效率。连续粉体气力输送技术以其高效、稳定、低损耗的优势,成为企业实现物料精细化管理、提升资源利用率的关键技术支撑。广东低压粉体气力输送标准
广州宇特环境工程技术有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的环保行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为行业的翘楚,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将引领广州宇特环境工程技术供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


