
粉体气力输送配件是系统运行的基础,包括罗茨风机、旋转供料器、布袋 / 滤筒过滤器、输送管道、弯头、阀门、料位计、压力传感器等关键组件,其质量与性能直接决定系统的输送效率、稳定性与使用寿命。罗茨风机是系统的动力关键,负责提供稳定的气流,其风量、压力与效率直接影响输送能力;旋转供料器是供料关键,负责将物料均匀加入气流,其密封性与供料精度影响输送稳定性;过滤器是气固分离与环保关键,负责过滤残余粉体,确保达标排放,其过滤效率与寿命影响物料回收与环保效果;输送管道与弯头是输送路径,其材质(耐磨、耐腐蚀)与布局影响阻力与磨损;阀门、料位计、传感器等辅助组件负责系统控制与监测,影响自动化水平与运行可靠性。可靠配件采用高质量材料与精密制造,性能稳定、寿命长;劣质配件易磨损、泄漏、故障,导致系统效率下降、维护频繁。企业需选择原厂或高质量配件,定期检查与更换,确保系统性能。粉体气力输送配件虽小却关键,是保障系统长期稳定运行的重要基础。防爆粉体气力输送系统配备防静电与泄爆装置,杜绝粉尘爆燃隐患。间歇粉体气力输送案例
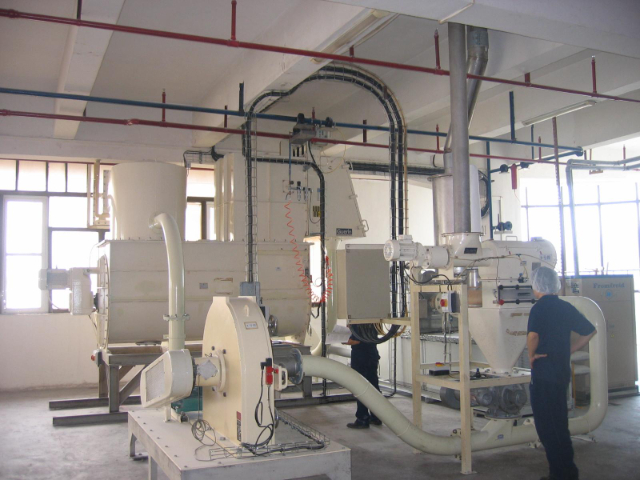
粉体气力输送案例是系统性能与技术适用性的直观体现,通过不同行业、不同工况的实际应用案例,可清晰反映系统在真实场景下的运行效果、输送效率、稳定性与经济性,为企业选型与方案制定提供重要参考。良好案例通常包含项目背景、物料特性、输送参数、系统配置、运行数据与客户反馈,例如某化工企业通过定制密相气力输送系统,解决了催化剂易碎、易磨损的输送难题,物料破碎率从 5% 降至 0.5% 以下;某食品企业采用全自动负压气力输送系统,实现了面粉、淀粉的无尘输送,车间粉尘浓度达标,生产效率提升 30%;某建材企业通过高压正压气力输送系统,实现了水泥的长距离(500 米)连续输送,年节约运输成本数百万元。案例分析可帮助企业了解系统在类似工况下的表现,评估技术成熟度与可靠性,避免盲目选型。同时,案例也反映厂家的技术实力与服务能力,为企业选择合作伙伴提供依据。通过参考粉体气力输送案例,企业能够更精确地选择适合自身需求的方案,提升项目成功率。间歇粉体气力输送案例粉体气力输送设备调试包括风量、压力、流速等参数的精确优化。
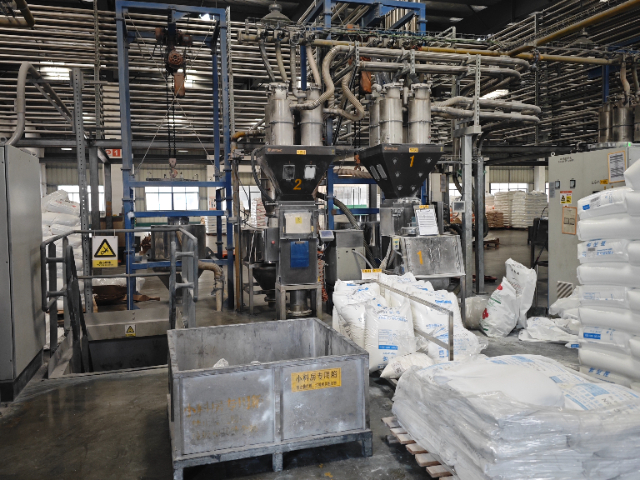
连续粉体气力输送系统是实现生产线连续化、自动化生产的关键设备,其关键优势在于能够实现粉体物料的不间断输送,确保生产环节的供料稳定,避免因供料中断导致的生产线停机,大幅提升生产效率与设备利用率。该系统通过连续式供料装置(如旋转供料器、螺旋供料器)与稳定的气源配合,使物料在管道内持续流动,从供料端到卸料端形成不间断的输送流。连续输送模式特别适合于流水线生产、连续化反应等对供料连续性要求极高的场景,如塑料加工、食品加工、化工合成等行业。系统配备精确的流量控制与压力调节装置,能够根据生产线的实际需求实时调整输送量,确保供料与生产节奏精确匹配,避免物料堆积或供应不足。同时,连续粉体气力输送系统采用全封闭结构,杜绝粉尘泄漏,改善车间环境,符合环保要求。与间歇式输送相比,连续系统无需频繁启停,运行更稳定,设备损耗更小,长期运行成本更低。通过实现不间断供料,连续粉体气力输送系统为企业打造连续、高效、稳定的生产线提供了重要保障,是现代工业自动化生产的关键组成部分。
粉体气力输送方案设计是一项系统工程,需系统结合物料特性(粒径、密度、流动性、腐蚀性、易燃易爆性)、输送参数(输送量、输送距离、卸料点数量)与现场工况(空间布局、环境条件、环保安全要求)进行综合考量,才能制定出高效、经济、可靠的输送方案。物料粒径与密度直接影响输送方式与气流速度:细粉、低密度物料流动性好,适合稀相高速输送;粗颗粒、高密度物料易沉积,需提高气流速度或采用密相输送。物料的腐蚀性、易燃易爆性决定设备材质与安全配置:腐蚀性物料需选用耐腐蚀材质,易燃易爆物料需配备防爆、防静电装置。输送距离与输送量决定系统压力与气源选型:长距离、大产量需采用高压、大功率气源;短距离、小产量可选用低压、小功率气源。现场空间布局影响管道走向与设备安装位置,需优化布局,减少阻力与占地面积。环保安全要求决定系统的密封性能与过滤配置,需确保无尘、安全排放。通过多维度综合考量,粉体气力输送方案设计能够实现系统性能、成本与适应性的理想平衡,为企业提供精确、高效的输送解决方案。密相粉体气力输送系统流速低,可有效保护易碎、易磨损的贵重粉体。
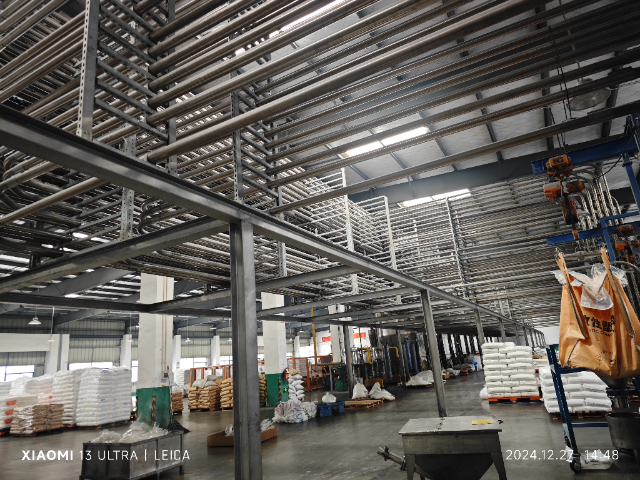
低压粉体气力输送方案以其运行压力低、设备损耗小、经济性高的特点,成为短距离粉体输送场景的理想选择方案。该方案通常采用低压风机(如罗茨风机、离心风机)作为气源,运行压力一般在 0.01-0.1MPa 之间,远低于高压输送系统。较低的运行压力不只降低了对设备材质与密封性能的要求,减少了设备投资成本,还大幅降低了风机、管道、阀门等关键组件的磨损与能耗,延长设备使用寿命,降低运行与维护成本。低压系统结构简单,安装便捷,占地面积小,特别适合输送距离较短(一般小于 50 米)、输送量适中、物料流动性较好的场景,如车间内的设备供料、料仓之间的短距离转运等。由于压力低,系统运行噪音小,操作安全性高,对车间环境友好。同时,低压粉体气力输送方案仍采用全封闭结构,能够有效杜绝粉尘泄漏,满足环保与清洁生产要求。对于无需长距离、大产量输送的中小企业或局部生产环节,低压粉体气力输送方案以其经济、实用、可靠的优势,实现了粉体物料的高效、低成本转运,是提升局部生产自动化水平的理想选择。粉体气力输送流程从供料、输送、分离到卸料形成完整闭环作业。间歇粉体气力输送案例
智能粉体气力输送设备集成监控与调节功能,实现运行参数的精确控制。间歇粉体气力输送案例
智能粉体气力输送系统集成先进的传感技术与智能算法,具备实时故障预警与诊断功能,能够提前识别潜在运行风险,及时发出预警并采取应对措施,有效规避设备故障与生产中断,保障生产线连续稳定运行。该系统通过部署高精度传感器,实时采集风量、压力、流速、温度、振动等关键运行参数,通过智能算法对数据进行分析与趋势预测,精确判断设备运行状态。当参数出现异常波动(如压力骤升、流量下降、温度异常),预示可能发生堵料、泄漏、设备磨损等故障时,系统立即通过声光报警、短信、APP 推送等方式发出预警,并在人机界面显示故障位置与原因,提示运维人员及时处理。部分先进系统还能根据故障类型自动执行预设保护程序,如降低负荷、反吹清灰、局部停机等,防止故障扩大。智能故障预警功能将传统的 “事后维修” 转变为 “事前预防”,大幅降低了设备故障率与停机时间,减少了维修成本与生产损失,为企业实现 predictive maintenance(预测性维护)奠定了基础,提升了生产管理的智能化水平。间歇粉体气力输送案例
广州宇特环境工程技术有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的环保中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,齐心协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来广州宇特环境工程技术供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


