
环保粉体气力输送设备以全封闭、零泄漏、高效过滤为关键设计,实现粉体输送过程的零粉尘排放,助力企业践行绿色生产理念,满足环保法规要求,实现合规经营。该设备采用全封闭输送管道与密封供料、卸料装置,从源头杜绝粉体物料在转运过程中的泄漏与飞扬,避免粉尘扩散至车间环境。系统末端配备高效气固分离装置(如布袋除尘器、滤筒除尘器),过滤效率可达 99.9% 以上,将输送气流中的残余粉体彻底过滤回收,净化后的气体粉尘浓度远低于国家环保标准限值,实现零粉尘排放。全封闭结构还能避免物料与外界环境接触,防止物料受潮、污染或氧化,保障物料纯度与质量。环保粉体气力输送设备不只有效改善了车间空气质量,保护了员工职业健康,还帮助企业顺利通过环保验收,避免因粉尘污染面临的环保处罚。在环保要求日益严格的当下,该设备以其零粉尘排放优势,成为企业实现绿色生产、履行环保责任、提升企业形象的关键装备。节能粉体气力输送方案优化气流与能耗,降低运行成本与能源消耗。防爆粉体气力输送效率
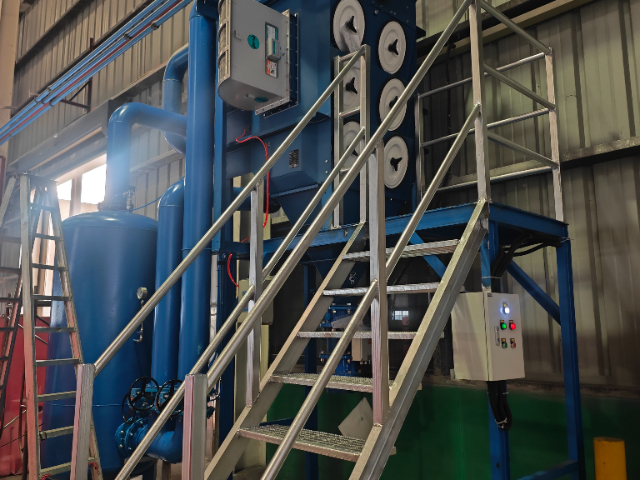
粉体气力输送配件是系统运行的基础,包括罗茨风机、旋转供料器、布袋 / 滤筒过滤器、输送管道、弯头、阀门、料位计、压力传感器等关键组件,其质量与性能直接决定系统的输送效率、稳定性与使用寿命。罗茨风机是系统的动力关键,负责提供稳定的气流,其风量、压力与效率直接影响输送能力;旋转供料器是供料关键,负责将物料均匀加入气流,其密封性与供料精度影响输送稳定性;过滤器是气固分离与环保关键,负责过滤残余粉体,确保达标排放,其过滤效率与寿命影响物料回收与环保效果;输送管道与弯头是输送路径,其材质(耐磨、耐腐蚀)与布局影响阻力与磨损;阀门、料位计、传感器等辅助组件负责系统控制与监测,影响自动化水平与运行可靠性。可靠配件采用高质量材料与精密制造,性能稳定、寿命长;劣质配件易磨损、泄漏、故障,导致系统效率下降、维护频繁。企业需选择原厂或高质量配件,定期检查与更换,确保系统性能。粉体气力输送配件虽小却关键,是保障系统长期稳定运行的重要基础。广西食品粉体气力输送大型粉体气力输送系统处理能力强,满足规模化生产的高产量需求。
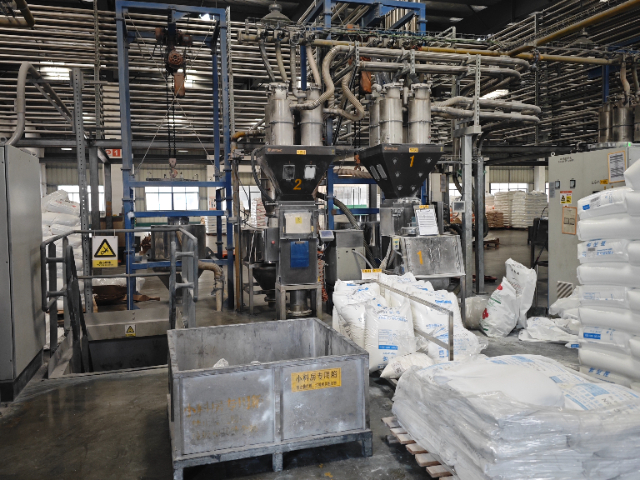
正压粉体气力输送系统凭借强大的输送能力与稳定性,普遍应用于长距离、大产量、集中供料的工业场景,是建材、冶金、化工、粮食等行业规模化生产的关键输送装备。该系统通过高压气流推送物料,能够有效克服长距离管道、复杂管路布局带来的高阻力,输送距离可达数百米甚至上千米,输送能力可达每小时数十吨以上,能够实现从原料库区到生产车间、跨厂区的大规模粉体连续传输。正压系统通常由空压机 / 罗茨风机、旋转供料器、输送管道、气固分离器、卸料仓等组成,供料端压力高,输送动力足,能够满足高浓度、大流量的输送需求,气固比高,输送效率明显提升。同时,正压系统能够实现多点供料、多点卸料,灵活适配复杂生产线的布局需求。尽管正压系统的设备投资与能耗相对较高,但其强大的输送能力与稳定性,使其成为长距离、大产量集中供料场景的理想选择方案,为企业实现连续化、规模化生产提供了有力支撑。
食品粉体气力输送系统是食品行业实现原料与成品粉体安全输送的关键装备,其设计与制造严格遵循食品卫生标准(如 FDA、GB 14881),采用卫生级材质与结构,避免物料污染,保障食品安全,是食品生产企业的必备装备。食品粉体(如面粉、淀粉、奶粉、白糖、香料、食品添加剂)对卫生要求极高,任何污染都可能导致食品安全事故,危害消费者健康。食品粉体气力输送系统的接触物料部件均采用 304/316L 食品级不锈钢,表面抛光处理,无死角、易清洗,避免物料残留与细菌滋生;管道连接采用卫生级快装接头,密封性能好,拆卸清洗便捷,符合食品生产的清洁消毒要求。系统采用全封闭结构,杜绝外界灰尘、杂质、微生物进入物料,同时避免物料泄漏污染环境。此外,系统还具备自动清洗、自动灭菌功能,可定期对管道与设备进行清洗消毒,确保卫生达标。食品粉体气力输送系统不只保障了食品安全,还实现了无尘输送,改善车间环境,提升生产自动化水平。在面粉、奶粉、糖果、调味品等食品生产领域,该系统已成为实现清洁、高效、安全生产的关键支撑。负压粉体气力输送系统利用真空吸力,实现粉体物料的无尘、安全输送。
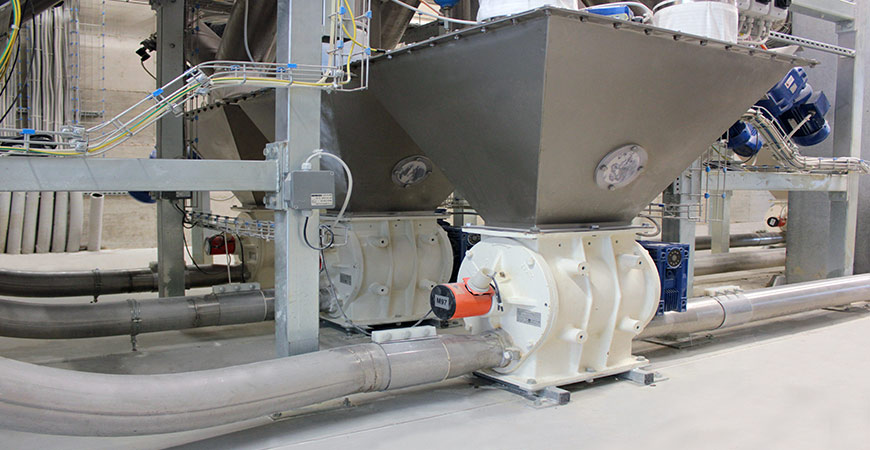
粉体气力输送价格受系统规模、配置、材质、自动化程度与品牌等多种因素影响,不同方案价格差异较大,企业需结合需求综合考量,避免盲目追求低价或先进配置。系统规模是基础因素,小型、短距离系统结构简单、成本低,大型、长距离系统需大功率组件与复杂管道,成本明显上升。配置方面,简易手动系统价格较低,而智能、全自动、防爆、密相输送等先进配置价格较高。材质方面,普通碳钢材质成本低,不锈钢、耐磨合金、防腐材质成本较高,需根据物料特性选择。自动化程度越高,控制系统与传感设备越复杂,价格越高。此外,品牌、售后、备件供应也会影响价格。企业在选择时不应只关注初始投资,还需考虑运行能耗、维护成本、使用寿命与生产效率,综合评估性价比。对于中小规模企业,可选择经济实用的低压稀相系统;对于大规模、先进生产企业,可选择高效、智能的高压密相系统。通过明确自身需求与预算,选择性能适配、价格合理的粉体气力输送方案,实现经济效益极大化。定制粉体气力输送方案根据物料特性与现场工况,实现个性化设计。防爆粉体气力输送效率
负压粉体气力输送设备结构简单,适合近距离、小产量的粉体输送。防爆粉体气力输送效率
粉体气力输送技术凭借其高效、密闭、环保、自动化的优势,应用覆盖化工、食品、医药、建材、冶金、粮食、电力等多个工业行业领域,成为各行业粉体物料转运的关键技术。在化工行业,用于输送纯碱、化肥、颜料、填料等腐蚀性、磨损性粉体;在食品行业,用于面粉、淀粉、奶粉、白糖、香料等卫生要求高的粉体输送;在医药行业,用于原料药、辅料等高纯度、高洁净度粉体输送;在建材行业,用于水泥、石灰、石膏、矿粉等大宗粉体的长距离输送;在冶金行业,用于矿石粉、合金粉等高温、高磨损粉体输送;在粮食行业,用于小麦、玉米、大米等谷物粉体的仓储与转运。不同行业根据自身物料特性与生产需求,选择适配的输送方式(负压 / 正压、稀相 / 密相)与设备配置,实现粉体物料的高效、安全、环保输送。粉体气力输送技术的普遍应用,不只提升了各行业的生产自动化水平与物流效率,还改善了车间环境,降低了物料损耗与安全隐患,推动各行业向绿色、高效、智能化方向发展。防爆粉体气力输送效率
广州宇特环境工程技术有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的环保行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为行业的翘楚,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将引领广州宇特环境工程技术供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


