
夹具在注重定位精度与夹紧力度的同时,也充分考虑对工件表面的保护。其与工件接触的部位,如定位块、夹紧爪等,均经过精细处理,采用软质材料镶嵌或表面涂层处理等方式,降低接触面的硬度,避免在装夹过程中对工件表面造成划痕、压痕等损伤。对于表面精度要求高的精密零部件,夹具通过优化夹紧力度控制,采用弹性夹紧、多点均匀夹紧等方式,确保在夹紧工件的同时,不会因夹紧力过大导致工件表面变形或损伤。这种对工件表面的保护设计,不仅能够保证加工后工件的外观质量,还能避免因表面损伤影响工件的后续装配与使用性能,尤其适用于精密零部件、外观件等对表面质量要求严格的产品加工。夹具及配件的生产与销售,是机械制造领域中常见的产品服务内容之一。上海铣削夹具报价
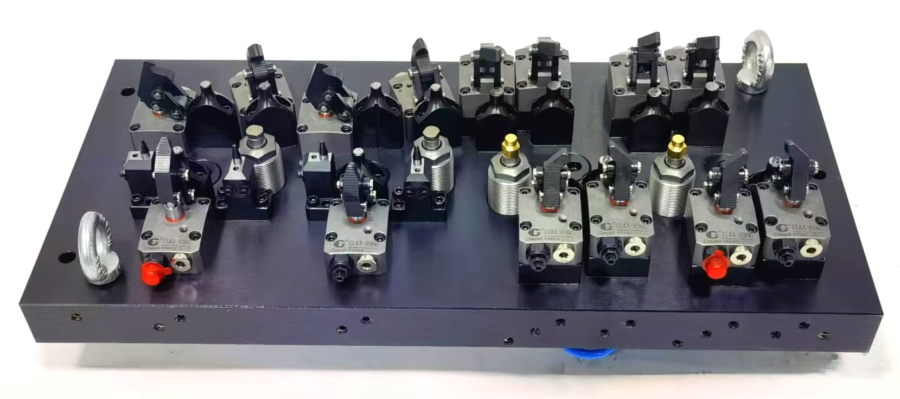
低维护成本是夹具的重要优势之一,能够为企业降低长期使用成本。夹具采用好的零部件与成熟的制造工艺,具备出色的耐用性,在正常使用与维护下,能够保持长期稳定的性能,减少故障发生概率。同时,夹具的易损件设计为标准化、通用化部件,更换方便快捷,且易损件的采购成本较低,无需花费大量时间与资金寻找配件。在日常维护中,夹具的结构设计便于清洁、检查与保养,操作人员通过简单的清洁、润滑等维护工作,即可保证夹具的正常运行。这种低维护成本的特性,让企业在长期使用过程中能够节省大量的维护费用与停机损失,提升整体生产效益。上海CNC夹具报价没有合适的夹具,再先进的机床也难以发挥出应有的加工效能。
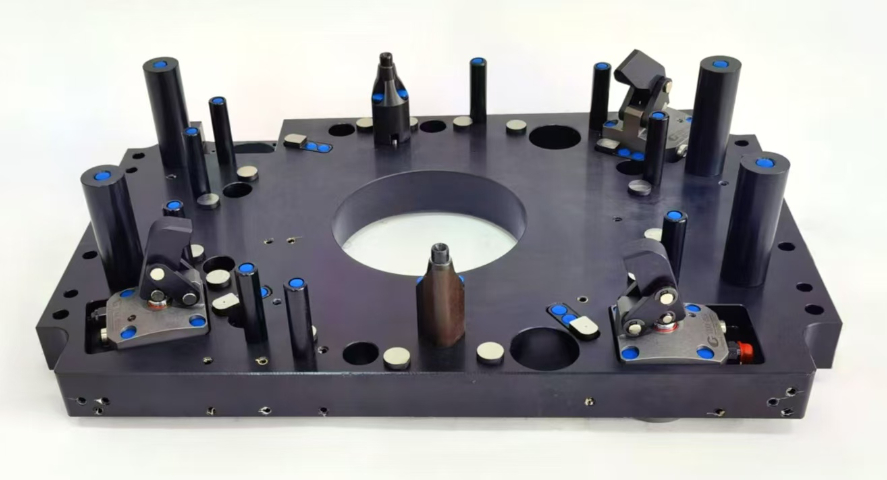
夹具不仅用于加工,在精密检测领域同样扮演着重要角色。在三坐标测量机(CMM)上,工件必须通过专门的夹具进行稳固支撑和精确定位,才能进行准确的尺寸和形位公差检测。检测夹具通常要求具有比较高的重复定位精度,且不能对工件造成任何变形。常用的检测夹具有磁性表座、真空吸盘和精密机械夹具。在在线检测中,气动测头夹具需要快速切换不同的测头以适应不同孔径的测量。此外,在齿轮测量、刀具预调等领域,定心夹具是保证测量基准与设计基准重合的关键。检测夹具的设计往往比加工夹具更讲究,因为它直接关系到质量数据的真实性和可靠性。
精密加工对夹具的精度要求极高,需采取一系列针对性的保障措施,确保工件的加工精度达到微米级甚至纳米级。首先,夹具的制造精度需严格控制,定位元件的尺寸公差、形位公差需控制在极小范围内,夹具本体需经过时效处理,消除内应力,防止使用过程中发生变形;其次,采用误差补偿技术,通过检测夹具的定位误差,针对性地进行调整或设计补偿结构,抵消误差影响;在夹紧过程中,采用柔性夹紧或多点均匀夹紧方式,避免工件产生夹紧变形;此外,精密加工夹具通常需在恒温、恒湿的环境中使用,减少温度、湿度变化对夹具精度的影响,同时定期进行高精度校准,确保夹具精度持续稳定。多工位夹具能让机床在一次循环中完成多个零件的加工,效率倍增。
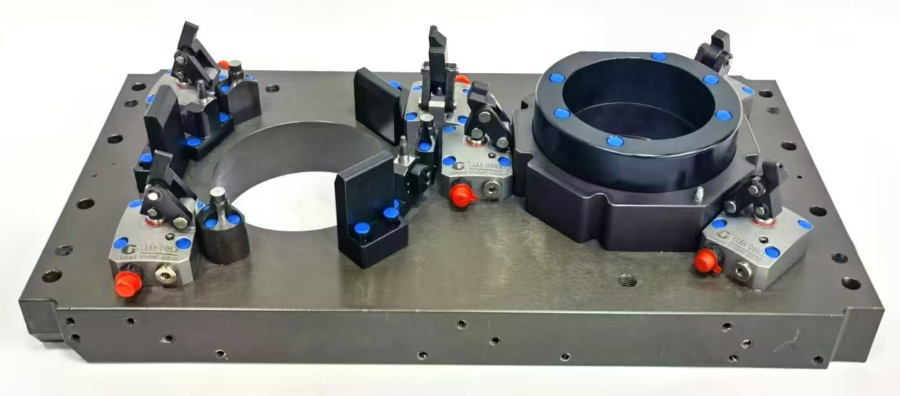
当面对形状怪异、没有规则定位基准的异形工件时,标准夹具往往束手无策,这时就需要定制非标夹具。非标夹具的设计过程充满了挑战与创新。设计师需要深入分析工件的三维模型,寻找合适的定位点和夹紧点,这些点往往隐藏在复杂的曲面或内腔中。为了贴合异形表面,夹具的定位元件常采用 CNC 加工出的仿形块,或者使用 3D 打印技术快速成型。在夹紧方式上,可能需要采用浮动夹紧机构,以适应工件表面的微小变化。非标夹具的制造周期通常较长,成本也相对较高,但其带来的效益是巨大的。它能将原本难以装夹、加工效率极低的异形件,转化为可以稳定、高效加工的常规工序。每一套成功的非标夹具,都是针对特定生产痛点的完美解决方案。夹具适配多类型加工场景,夹持响应迅速,为高效生产提供有力支撑。上海夹钳夹具价格
夹具的精度补偿能力,能有效抵消工件毛坯误差带来的加工缺陷。上海铣削夹具报价
许多工厂拥有大量的传统手动机床,为了提升产能,对其进行夹具自动化改造是一种高性价比的方案。比较常见的改造是将手动平口钳更换为气动或液压虎钳,并加装脚踏开关控制,实现双手释放,提高上下料速度。对于车床,可以加装电动卡盘或液压卡盘,配合自动送料器,实现半自动加工。在改造过程中,需要解决动力源接入的问题,通常需要加装小型的液压站或空压机。同时,夹具的接口需要与机床工作台进行标准化适配。这种改造不需要购买昂贵的新设备,就能明显提升老旧设备的自动化水平和生产效率,是许多中小型企业实现技术升级的路径。上海铣削夹具报价


