
镀锌件在需要焊接连接时,操作与普通碳钢有明显区别,镀锌弯头的焊接尤其要注意通风与防护。锌的沸点约为九百摄氏度,焊接电弧温度远高于此,锌层会在高温下蒸发形成白烟。吸入锌烟可能引起不适,因此焊接镀锌弯头时应在通风良好的区域作业,操作人员佩戴适宜的防护用品。焊接前可把焊缝附近的锌层打磨掉一段,减少锌蒸气的产生,同时改善焊接质量。打磨区域的宽度应覆盖熔池两侧,焊接完成后再对打磨处补涂防锈材料。锌层存在时焊接容易出现气孔与夹渣,因此打底与填充的质量需要格外注意。镀锌弯头的焊缝应饱满连续,不得有未熔合与咬边,焊后清理焊渣与飞溅物。风管的板厚较大时才需要焊接,板厚较小的通常采用咬口连接,不必焊。焊接后的构件会产生变形,法兰面若因此不平整,需重新校平后再安装。焊缝附近的锌层因高温受损,防腐处理不能省略,否则该处会先锈。焊接作业还应遵守现场动火管理规定,配备灭火器材并清理周边可燃物。把焊接与补涂的工序衔接好,镀锌弯头的整体防护才能保持完整。镀锌弯头的焊接质量与锌层恢复处理应一并验收,缺少任何一项都可能留下薄弱点。镀锌弯头和风机软接之间留出直管段,减弱扰动气流对镀锌弯头的影响。扬州300mm镀锌弯头推荐厂家
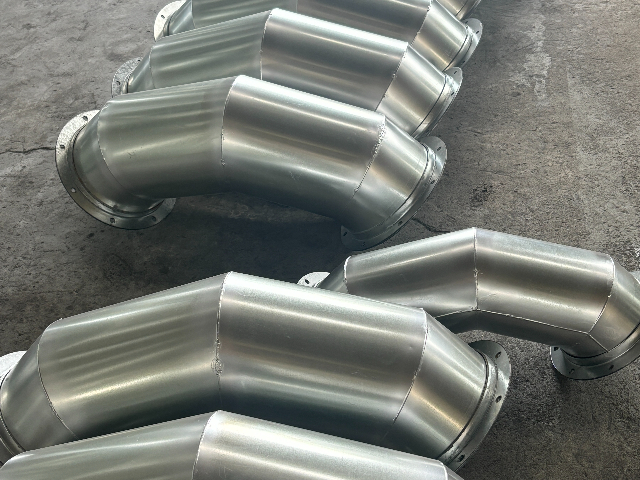
风管系统的漏风量直接关系到风机的选型与运行费用,镀锌弯头是容易漏风的部位之一。漏风通常发生在咬口缝、法兰接缝与铆钉孔几处,镀锌弯头因为拼接缝多,风险比直管段更高。规范按系统压力等级规定了漏风量的允许值,压力越高,允许的漏风比例越严。检测方法有漏光法与漏风量测试两种,漏光法用于中低压系统,用光源在管内移动,观察外部是否透光。漏风量测试则用风机向管段内加压,测量补充风量,能给出量化结果。弯头处若在漏光检查中发现亮点,应先在接缝处补涂密封胶,再复检一次。密封胶应选用与镀锌板相容的产品,排烟系统的密封材料与垫料需为不燃材质。安装阶段把法兰螺栓按顺序拧紧,能减少因法兰变形造成的缝隙。镀锌弯头在运输与搬运中若法兰边被压弯,也会形成漏风通道,进场时应逐件查看。对气密性要求高的系统,可在镀锌弯头接缝处增加一道胶带或胶条。调试前完成漏风检查,比投运后再处理更省事。把检测记录与处理情况归档,可为后续同类工程提供参照。同一系统的镀锌弯头数量较多时,可先抽查若干处,再根据结果决定是否扩大到全数检查。江苏900mm镀锌弯头生产企业镀锌弯头焊接加工位置,镀层会被高温破坏,完工后可补刷防锈涂层。
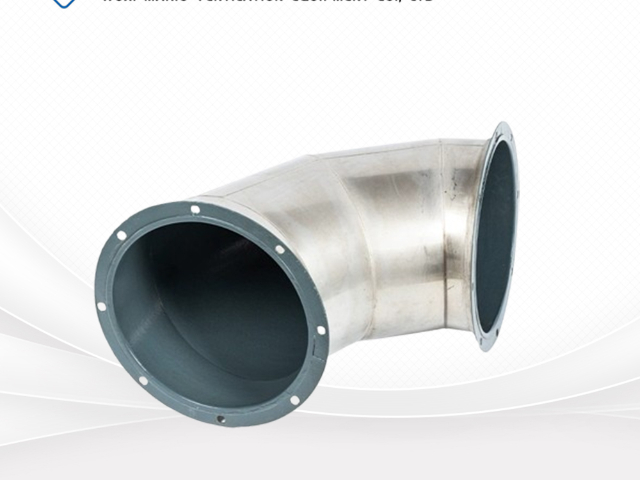
风管在转弯时,内侧气流速度慢、外侧快,压力分布不均,这是镀锌弯头处阻力偏大的主要原因。当弯头平面边长较大且内弧半径相对很小时,气流容易在转角处脱离壁面,形成明显的涡流区。规范对此给出判断条件,边长大于或等于五百毫米,且内弧半径与弯头端口边长之比小于或等于零点二五时,应在镀锌弯头内设置导流叶片。导流叶片的作用是把一股气流分成若干层,使各层沿相近的曲率通过,减少涡流与偏流。设置导流叶片后,弯头的局部阻力会下降,风机电耗与气流噪声也随之降低。未设叶片的直角弯头,实测阻力通常高于同尺寸的圆弧弯头,风机选型时应把这部分损失计入。是否需要加叶片,应在深化设计阶段按上述条件判断,不能等到现场安装再补。加工前要确认叶片的数量、间距与固定方式,并核对叶片弧线是否与内弧同心。镀锌弯头加装叶片后,内部清理会比光壁弯头麻烦一些,检修口位置需一并考虑。叶片安装方向应与气流走向一致,反向安装反而会增大阻力。对已经安装完成的镀锌弯头,若发现该处噪声与阻力偏大,可复核是否漏设了导流叶片,必要时在检修期补装。
镀锌弯头进场时应执行验收,把问题挡在安装之前,比事后返工成本低得多。验收的一项内容是资料,包括材质证明、出厂合格证与镀锌层的相关标注,资料与实物应能对应。随后核对规格数量,按送货单逐一清点管径、角度、板厚与法兰形式,避免混批。外观检查覆盖镀锌弯头表面有无漏镀、起皮、锌瘤、划伤与明显变形,法兰边是否平整。尺寸检查按管口尺寸、平面度、对角线之差与角度偏差逐项进行,可抽检也可全检。对消防排烟系统的镀锌弯头,还应核对板厚是否按较高等级执行,以及垫料是否为不燃材料。运输与装卸中产生的法兰边变形,应在验收镀锌弯头时一并提出,装车前后的责任划分要清楚。不合格件应单独堆放并明确标识,不得随意放置在待安装区。验收记录要写明检查项目、抽查比例与结论,由双方签字确认。对批量较大的项目,可在加工厂做一次中期检查,减少到场后集中退货的情况。将验收标准提前写入采购合同,是减少争议的简单办法。验收中发现的问题应与供方书面沟通,把处理意见、复检结果与对应批次一并留存。验收合格后入库的镀锌弯头,应按规格分开放置并挂标识牌。镀锌弯头出现镀层局部破损,及时做防锈修补,延缓锈蚀范围扩散。
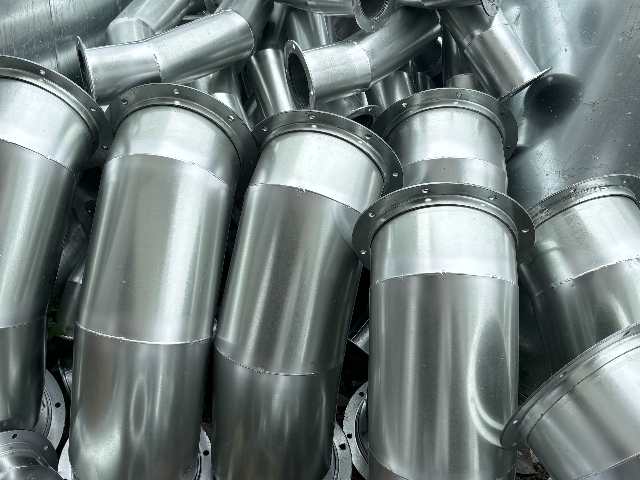
镀锌层是镀锌弯头防腐的基础,定期检查锌层状态,比等到锈穿后再更换更经济。检查内容主要包括表面是否出现白锈、红锈、起皮与剥落,以及切口与焊缝处的涂层是否完整。检查间隔与环境有关,干燥的室内系统可每年看一次,潮湿、油污或含腐蚀性气体的环境应缩短到每季度。检查镀锌弯头时可借助手电与放大镜观察咬口缝与法兰边等不易看到的部位。发现局部锌层受损时,先清理浮锈与污物,再补涂富锌涂料或防锈漆,涂刷范围略大于受损区域。补涂应在天气干燥时进行,潮湿表面涂刷会影响附着效果。对长期处于冷凝水环境中的镀锌弯头,可考虑在外表面增加一道面漆,形成双重防护。检查结果应记录在设备台账中,注明部位、现象与处理方式,便于观察变化趋势。同一系统中出现多处相似锈蚀时,往往说明环境条件比预期更严苛,应评估整体防腐方案。对已经无法通过补涂控制的镀锌弯头,应按计划更换,不宜反复修补。把镀锌层的检查与补涂做成常态化工作,系统的维护成本反而更低。检查与补涂的记录宜按部位建立台账,镀锌弯头的使用年限评估才有数据支撑。镀锌弯头不建议现场随意切割改动,手工改制会破坏管件原有密封性。江苏900mm镀锌弯头生产企业
镀锌弯头搭配螺旋风管使用时,插口间隙不宜过大,避免后期发生漏风。扬州300mm镀锌弯头推荐厂家
建筑功能调整或设备更新时,通风管路常常需要拆改,镀锌弯头可能是被保留、移位或更换的对象。拆改前应先核对现状图纸与现场实际情况,管路走向与结构条件是否与图纸一致。判断镀锌弯头能否复用时,要看锌层状态、法兰边是否平直、咬口有无开裂与螺栓孔是否完好。锌层大面积剥落或法兰变形明显的镀锌弯头,不宜再用于新系统,复装后容易出现漏风。拆卸时避免用大锤敲击法兰,敲击会使法兰边卷曲并破坏相邻管段的翻边。拆下的弯头应清理内壁并检查有无残留物,暂时不用的要封口存放。移位安装时,原有的相邻直管段长度往往不再合适,需要重新配管,不能硬拉对位。更换的镀锌弯头应与原系统保持同规格,如压力等级、板厚与法兰形式一致。改动后应重新做严密性检查,尤其是新旧管道交接处。改动记录与更换件的规格应写入竣工资料,为下一次改造提供依据。把拆改作为一次系统体检的机会,可一并处理积累的锈蚀与保温破损问题。拆改方案确定后,应把保留与更换的镀锌弯头分别列出清单,避免现场混淆。拆改过程中产生的废旧管件应及时清运,不要堆在施工通道上。扬州300mm镀锌弯头推荐厂家
无锡马里奥通风设备有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的建筑、建材中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,齐心协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来无锡马里奥通风设备供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


