
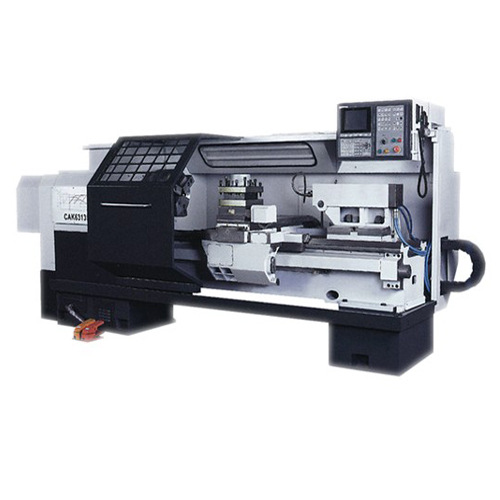
机床结构特点
1、高刚性的平式整体床身
该系列机床采用平式整体床身,采用砂型工艺铸造,内部筋形布局合理,导轨面宽,床身整体刚性高。采用中频淬火,淬硬层深,硬度达HRC52以上,床鞍、滑板滑动导轨面贴塑处理,使得进给系统的刚度,摩擦阻尼系数等动、静态特性都处于最佳状态,由于动、静摩擦系数接近,减少了低速爬行现象的发生;使得机床刚性好,抵抗振动、变形能力高,可使用户获得较高的加工精度及提高快速移动的速度,获得较高的生产效率。
2、高转速、高刚性、高精度的床头箱
该系列机床床头箱为液压自动变速,其主轴都选用高精度的主轴轴承,采用外循环润滑油润滑,可以有效的控制主轴温升,另外床头箱内部传动件采取体外循环润滑油润滑,散热效果较好,使床头箱运转过程中所产生的热量能充分而迅速地扩散到外部。设计床头箱时提高主轴精度度、增强刚性,先进的加工设备保证了床头箱、主轴及各种零件的加工精度,装配时主轴轴承进行了预紧并保证衡定预紧。使得装配的床头箱具有温升低,热变形小、精度高的特点,使主轴长期工作时也能保持各项精度的相对稳定。
3、卡盘
本数控车床标准配置为手动卡盘,规格为三爪Φ325。可选规格有三爪的Φ400、Φ500、四爪的Φ400、Φ500手动卡盘,花盘Φ600。液压卡盘Φ304、Φ381。
4、进给系统
X轴滚珠丝杠支承形式采用一端固定一端支承的形式。这种支承方式可使得丝杠在工作过程中由于温度升高而引起丝杠伸长,能自由延伸而不致产生纵向弯曲。Z轴滚珠丝杠为了补偿因工作温度升高而引起丝杠伸长,保证丝杠使用时的定位精度和滚珠丝杠的系统刚性,丝杠采用预拉伸预加载荷。
5、刀架
本系列机床标准配置立式四工位数控电动刀架,不抬起转位,采用端齿盘定位,刀盘定位精度高,刚性好,重切变形小。有内、外(标准配置)两种冷却方式可供选择,也可根据需求配置立式六工位刀架、卧式六工位等。
6、尾座
尾座有两种形式:手动尾座(标准配置)和液压尾座。
液压尾台靠压板锁紧手动锁紧,套筒锁紧靠扎块手动锁紧。
7、中心架、跟刀架
中心架20-170,跟刀架20-110是选用配置(3000以上规格标准配置各带一套)。中心架形式属平移式。它们具有刚性好,定位准确等特点。并配有不同规格可供选用。适合加工长轴时选用。
8、刹车装置
CAK63系列机床刹车装置(变频电机驱动)采用外接电阻,在变频器接到停车指令后实施能耗制动刹车。具有制动时间短、安全可靠、刹车平稳、使用寿命长等特点。
9、液压及润滑系统
本机床可配置液压卡盘、液压尾座等。液压系统选用了变量叶片泵,液压控制元件均选用台湾产品,液压油箱放置在机床侧面。该液压系统各执行油缸的压力可分别调整并有压力保护装置。
10、冷却系统
机床采用采用YWP-18G冷却泵,流量45 l/min、扬程5米。
11、电气系统
电气柜标准配置采用全封闭式,加空调器,以此来达到防尘降温目的。电气柜防护等级达到IP54。
数控机床对电源要求严格。如果用户电网电压波动超过AC380V±10%,频率超过50Hz±1Hz,必须增加稳压装置,否则将影响数控机床正确工作。
项 目 | 单位 | 规格 | 备注 | |
床身上最大回转直径 | mm | 630 |
| |
最大工件长度 | mm | 750,1000,1500,2000,3000,,4000 |
| |
最大切削直径 | mm | 630 | 立四 | |
最大切削直径 | mm | 500 | 卧六 | |
最大切削直径 | mm | 410 | 卧八 | |
滑板上最大回转直径 | mm | 350 | 立四 | |
滑板上最大回转直径 | mm | 350 | 卧六 | |
滑板上最大回转直径 | mm | 310 | 卧八 | |
最大车削长度 | mm | 600,850,1350,1850,2850,3850 | 立四 | |
最大车削长度 | mm | 450,700,1200,1700,1700,3700 | 卧式 | |
主
轴 | 主轴端部型式及代号 |
| D11 |
|
主轴前端孔锥度及锥孔 |
| 1:20;120 |
| |
主轴孔直径 | mm | 104 |
| |
转速级数 |
| 液压自动4档,档内无级 |
| |
转速范围 | r/min | 17-128;38-278;75-570;170-1000 |
| |
主电机功率 | Kw | 11 |
| |
手动卡盘直径 | mm | Φ325 |
| |
X轴快移速度 | m/min | 4 |
| |
Z轴快移速度 | m/min | 8 |
| |


