直销 大西洋 不锈钢焊条 GB E308L-16
产品属性
图文详情
品牌推荐
品牌/型号
ATLANTIC/大西洋/AWS E308L -16
材质
不锈钢
产地
上海
品牌
ATLANTIC/大西洋
类型
不锈钢焊条
牌号
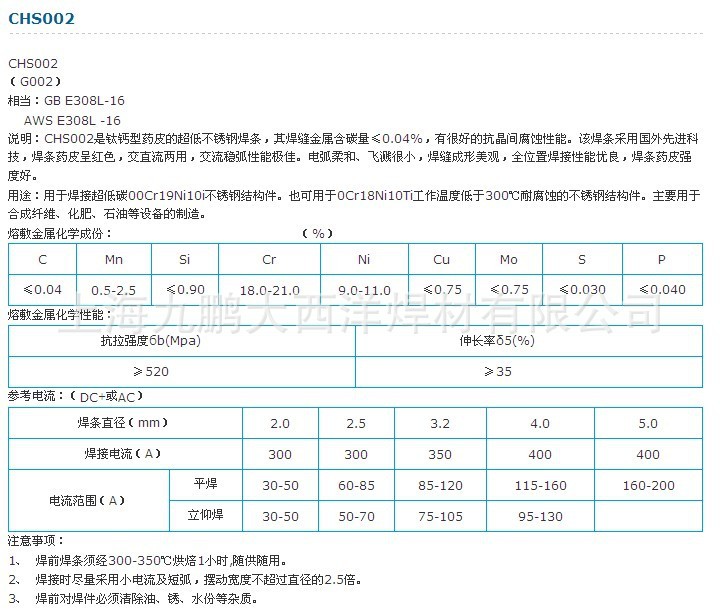
CHS002
型号
AWS E308L -16
长度
有说明(mm)mm
适用范围
用于焊接超低碳00Cr19Ni10i不锈钢结构件。也可用于0Cr18Ni10Ti工作温度低于300℃耐腐蚀的不锈钢结构件。主要用于合成纤维、化肥、石油等设备的制
工作温度
有说明(℃)
焊芯直径
3.2/4.0(mm)mm
加工定制
否
硬度HRC
有说明