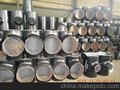
合金三通:
合金三通顾名思义就是有三个口子,制作材料为合金的化工管件中的一种。也就是说合金三通的三个口分别是:一个进口,两个出口;或两个进口,一个出口。合金三通的形状有T形与Y形,有等径三通,也有异径三通,用于三条相同或不同管路汇集处。其主要的作用是改变流体方向的。
合金三通分类:
1.以材质划分碳钢,铸钢,合金钢,不锈钢,铜,铝合金等。
2.以制作方法划分可分为顶制、压制、锻制、铸造等。
3.以制造标准划分可分为国标、电标、化标、水标、美标、德标、日标、俄标等,具体如下:GB/T12459-2005,GB/T13401-2005,ASME B16-9,SH3408,SH3409-96,SH3410-96,HG/T21635,DL/T 695,SY/T 0510,DIN 2615。
合金三通工艺介绍:
合金三通成形是将大于三通直径的管坯,压扁约至三通直径的尺寸,在拉伸支管的部位开一个孔;管坯经加热,放入成形模中,并在管坯内装入拉伸支管的冲模;在压力的作用下管坯被径向压缩,在径向压缩的过程中金属向支管方向流动并在冲模的拉伸下形成支管。整个过程是通过管坯的径向压缩和支管部位的拉伸过程而成形。与液压胀形三通不同的是,合金三通支管的金属是由管坯的径向运动进行补偿的,所以也称为径向补偿工艺。

根据管件的不同品种和要求,锻制管件主要采用模锻、自由锻和切削加工成形工艺进行。通用的模锻方法带有较大飞边,耗费材料,为了降低材料消耗,一些管件制造厂开始采用无飞边的成形工艺制造,取得了较好的效果。本节主要介绍模锻、自由锻和切削加工成形制造管件的工艺情况。① 模锻对承插焊和螺纹的三通、四通、弯头等小尺寸管件,其外形相对复杂,应采用模锻成形工艺制造。模锻所使用的坯料应为经过轧制的型材,如棒材、厚壁的管材或板材。当使用钢锭作为原料时,应预先将钢锭轧成棒材或经锻打后再作为模锻的坯料使用,以消除钢锭中的偏析、疏松等缺陷。坯料经加热后放入模具中锻压(视情况不同,可能要经过初锻后再进行模锻),压力使金属流动而充满模腔;模锻后的毛坯如有飞边的话,还要经过冲去飞边余料的步骤,从而完成全部模锻工作。② 自由锻对特殊形状的管件或不宜采用模锻成形的管件可用自由锻工艺制造。自由锻应锻出管件的大致外形;如三通,应锻出支管部位。③ 切削加工对某些外形为筒状的管件可由棒材或厚壁管直接切削加工成形,如双承口管箍、活接头等。加工时金属材料的纤维流向应与管件轴向大致平行。对于三通、四通、弯头类和管件不得使用棒材直接切削加工成形。

碳钢弯头,20#弯头,大口径厚壁弯头,对焊弯头等均有库存,主要材质:20#,12Cr1MoVG,15CrMoG,P91,P11,P22等。沧州弯头,沧州龙浩12Cr1MoVG弯头,沧州15CrMoG弯头
冲压成形
冲压成形弯头是最早应用于批量生产无缝弯头的成形工艺,在常用规格的弯头生产中已被热推法或其它成形工艺所替代,但在某些规格的弯头中因生产数量少、壁厚过厚或过薄。
产品有特殊要求时仍在使用。弯头的冲压成形采用与弯头外径相等的管坯,使用压力机在模具中直接压制成形。
在冲压前,管坯摆放在下模上,将内芯及端模装入管坯,上模向下运动开始压制,通过外模的约束和内模的支撑作用使弯头成形。
与热推工艺相比,冲压成形的外观质量不如前者;冲压弯头在成形时外弧处于拉伸状态,没有其它部位多余的金属进行补偿,所以外弧处的壁厚约减薄10%左右。但由于适用于单件生产和低成本的特点,故冲压弯头工艺多用于小批量、厚壁弯头的制造。
冲压弯头分冷冲压和热冲压两种,通常根据材料性质和设备能力选择冷冲压或热冲压。
冷挤压弯头的成形过程是使用专用的弯头成形机,将管坯放入外模中,上下模合模后,在推杆的推动下,管坯沿内模和外模预留的间隙运动而完成成形过程。