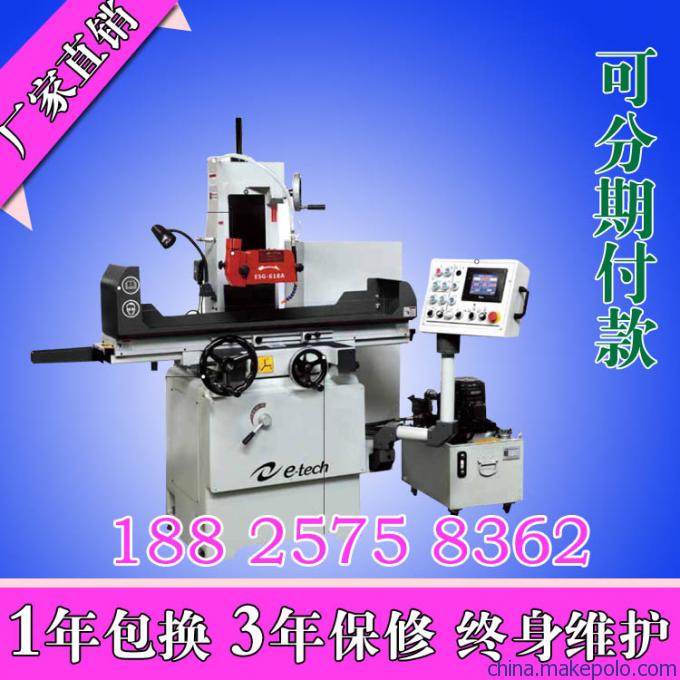
无心磨床,是以外圆磨削外圆,是不需要利用工件的轴心磨削的一类磨床,是由砂轮,导论和托架三个机构构成。无心磨床常见磨削缺陷有以下几点。导论没修圆。应重修导轮,待导论修圆而止。 原工件椭圆度过大,走刀量小,磨削次数不够。应恰当增加磨削次数。 3) 砂轮磨钝。重修砂轮。 磨削量过大或者走刀量过大。减少磨量和走刀速度。 二、 零件多边形发生原因有: 零件中心高不够。应精确前进零件中心度。 零件轴向推力过大,使零件紧压挡销而导致不能均匀旋转。减少磨床导论倾斜角到0.5°或者0.25°。 砂轮不平衡。应平衡砂轮 零件中心过高。恰当降低零件中心高度就好。 三、 零件表面有振动痕迹的原因有: 砂轮不平衡致使机床振动。应平衡砂轮。 零件中心前进使工件跳动。应适当降低工件中心。 砂轮钝或者砂轮表面修整的太光。只需砂轮或者适当增加砂轮修整速度即可。 4) 调整轮旋转速度过快,应适当降低调整轮选择速度就好。 四、 工件有锥度 砂轮修整不正确,自身便有锥度。 砂轮与导轮表面已磨损。更换无磨损的导轮或砂轮既可。 前后导板的倾斜角度过大或小。应恰当的移进前导板及调整前导板与导轮母线平行。调整后保单的导向表面与导轮母线平行,并在一条线上。 五、 工件中心大、两头小发生的原因 前后导板均匀向砂轮一边倾斜。消除方法:应调整前后导板, 砂轮修整成腰鼓形。消除方法:应修改砂轮,每次修改余量不要过大。 六、 工件前端被磨去一小块的发生原因 前导板突出于导轮的表面,应把前导板向后移动一点。 调整轮和磨削轮前端面不在一条直线上,并相差太大。应更换或修改两者最长的一个。 在磨削入口处磨得过多。应适当减少磨削入口处的磨削量。 七、 工件表面光洁度不够的原因 砂轮修改速度太过,砂轮表面修整的不亮光。应适当降低修整速度,并从新修改砂轮。为适应市场多变形势的需求,磨床行业近年来加强了产品结构调整,使老产品不断更新,并开发了一批适销对路的高效、精密、数控磨床及各类专用磨床新产品,使中国磨床市场迅速活跃起来,表现在磨床的产量、销售量都在迅速增长。下面我们就来说说,平面磨床的分类。(1)卧轴矩台式平面磨床在这种机床中,工件由矩形电磁工作台吸住。砂轮作旋转主运动,工作台作纵向往复运动 ,砂轮架作间歇的竖直切入运动和横向进给运动 。(2)立轴矩台式平面磨床在这种机床上,砂轮作旋转主运动,矩形工作台作纵向往复运动 ,砂轮架作间歇的竖直切入运动 。(3)立轴圆台式平面磨床在这种机床上,砂轮作旋转主运动圆工作台旋转作圆周进给运动 ,砂轮架作间歇的竖直切入运动 。(4)卧轴圆台式平面磨床在这种机床上,砂轮作旋转主运动,圆工作台旋转作圆周进给运动,砂轮架作连续的径向进给运动和间歇的竖直切入运动 。此外,工作台的回转中心线可以调整至倾斜位置,以便磨削锥面。
您对此产品的咨询信息已成功发送给相应的供应商,请注意接听供应商电话。
对不起,您对此产品的咨询信息发送失败,请稍后重新发起咨询。