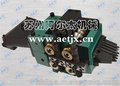
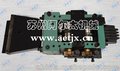
四轮滚动导卫结构复杂,其内部油路、水路走向也比较复杂,制造原因,导卫盒体有铸造缺陷加工不当,造成油路、水路相通,使润滑和冷却功能相混,导卫无法使用。针对铸造砂眼问题,采取了以下方法修复:先把盒体砂眼处
镗孔,然后镶套,将油路、水路隔开;同时,采取钻孔镶入销子方法对其它水路与油路相通处进行修复。切分轧制导卫系统使用初期,即出现了四轮滚动导卫不能正常运行、滚动导卫导轮频繁损坏、切分机架处经常堆钢、出口导管处粉尘严重影响操作等问题,直接影响了生产,并使备件成本居高不下。
针对切分轧制时切分导卫频繁粘钢进而造成堆钢问题,进行了分析,认为是切分导嘴设计不合理造成。原设计两片切分导嘴之间留给红钢空间偏小,切分导嘴分料棱与红钢接触过于紧密。而红钢塑性好,表面摩擦系数大,冷却水又不充足,一段时间后,摩擦脱落物逐渐积累,发生粘钢,进而堆钢。为此,重新设计了切分导嘴,将分料棱改为圆弧过渡,增大过钢空间。切分导嘴上开出冷却水路,强制冷却导嘴。 改造实施后,切分导嘴粘钢现象大大减少。针对随后出现切分轮严重粘钢问题,改造切分轮压紧碟簧和加强维护,减少了过钢时切分轮弹跳。
导卫装置的设计
新型连轧机三角导卫装置,其特征是整体式结构的导卫装置,下部是三角形导卫块,上部是圆棒形连接杆,两者螺栓固定;带有导卫槽的导卫块,横截面是1个近似等腰三角形,沿导卫槽对称、相等的2个圆弧形曲面,半径略大于轧辊半径,另1面是平面,从纵截面来看,导卫槽、上表面、下表面相互平行,导卫槽位置、尺寸及导卫块高度与原分体式的三角导卫吻合。安装时,将联成一体的导卫块、连接杆固定在RSM减定机第3、4机架轧辊侧翼的固定架上,使圆形导卫槽孔对准轧辊孔槽。工作时,在导卫槽孔引导下,轧件正确地咬入轧辊孔槽。本实用新型设计合理、安装维修容易、制造成本低,基本杜绝了轧件轧制过程中的爆辊现象,热轧金属线材的生产成本低,效率高。