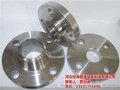
对焊法兰相关知识{精}对焊{精}主要用于法兰与管子的对口焊接,其结构合理,强度与刚度较大,经得起高温高压及反复弯曲和温度波动,密封性可靠.公称压力为0.25~2.5MPa的对焊法兰采用凹凸式密封面。对焊法兰在管件中具有广泛的使用和推广,需要按照相应的方式和方法进行使用。对焊法兰是指带颈的并有圆管过渡的并与管子对焊连接的法兰。 {长} 加工方式:高精度数控车床车削,普通车床精车弧焊等加工 公称压力:sch5s,sch10s,sch20s,sch30s,sch40s等 制造标准:国标,美标,俄标,日标等 连接方式:法兰螺母,螺栓连接。 国际对焊{精}抗防腐,耐酸碱,使用寿命长等,价格计算合理,表面光滑,耐酸耐碱耐高温,价格计算合理,外形美观,质感性能强。{长}
大型{精}使用注意事项大型{精}在生产和使用中具有一定的技术要求和技术参数,按照一定的方式和方法生产和加工:河北大型法兰1.大型法兰应沿钢材轧制方向切割成条状,经弯制对焊成圆环状,并使钢材的表面形成环的柱面。在生产大型法兰时不得采用钢板直接机加工成带颈大型法兰,采用一定的工艺制作和加工。2.生产大型法兰的钢板应经超声波探伤,无分层缺陷,保证良好的质量和性能问题,按照一定的质量要求生产和检验,保证生产和使用的钢板没有质量问题。{长}
对焊{精}的产品级别和技术要求等均应符合JB4726-4728中的相关要求。规定公称压力在0.25MP-1.0MPa的碳素钢或奥氏体不锈钢锻件,允许其采用Ⅰ级锻件进行制造。公称压力在1.6MPa-6.3MPa之间的锻件,应当符合Ⅱ级或者Ⅱ级以上的锻件级别标准要求。对于公称压力不低于10.0MPa的法兰用锻件、公称压力超过4.0MPa的铬钼钢锻件、公称压力超过1.6MPa且工作温度不超过-20摄氏度的铁素体钢锻件产品,这样的平焊法兰锻件必须符合Ⅲ级锻件的有关要求。{精}通常情况下,对焊法兰均是采用锻件或者锻轧技术进行制造。而如果要采用钢板或者型钢材料进行制造时,其必须要符合这些要求。对焊法兰必须要经过超声波探伤检测,经检验应无分层的缺陷。要沿着钢材的轧制方向将其切割成条状,通过弯制工艺将其对焊成圆环状,同时还要使钢材表面形成环柱面,不可以利用钢板材料进行机加工成带颈的对焊法兰。对于圆环的对接焊缝,需要采用全熔透焊缝形式,圆环对接焊缝必须进行焊后的热处理,同时还要作100%射线或者超声波的探伤检测试验,且其射线探伤结果应符合JB4730中的II级有关要求,对焊法兰经超声波探伤检测的结果,必须符合JB4730中的I级标准要求。{长}