
再好的设备也有损耗件,关键是坏了以后怎么办:结构是否模块化:控制箱、变压器、气动阀是不是各自**?坏了能不能单独拆下来修?→尽量避开“所有线路都焊死在一块大板子上”的结构。电极好不好换:电极是耗材,每天都会磨损。选型时要看:换电极头要不要拆整个握杆?有没有防松结构?越简单越好,普通操作工自己就能换,不用每次叫机修。配件是否通用:电极头、电极握杆、气缸密封件是不是标准规格?当地五金市场或网上能不能买到?→标准件越多,后期维护成本越低,停机时间越短。4.看“适不适合自己的车间”,而不是只看“参数好看”用电条件:大功率三相点焊机对电网要求高,如果你的厂房线路老化、三相不平衡,很可能跳闸。→小作坊、家庭工厂,优先考虑单相220V、体积小、能耗低的台式点焊机。场地条件:门扇、大网片这类工件尺寸大,要重点看悬臂长度、喉深够不够,不然放不进去、焊不到位。人员条件:熟练焊工难招,设备就要尽量“傻瓜化”。→优先选择数显面板、参数可记忆、一键调用的机型,换产品时不需要重新摸索参数。汽车零部件产线常用中频点焊机焊接安全气囊集气盒,焊点牢固、熔深一致。安徽自动化点焊机设备价格
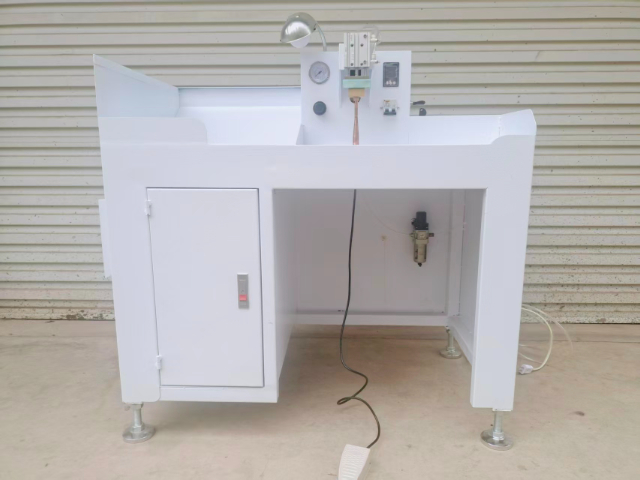
规范操作步骤上料与定位:将吸气剂放置在真空底或铜管底的指定平面位置上,确保放置平稳。将滤网均匀覆盖在吸气剂上方,用手指轻轻按住滤网边缘进行固定。点焊作业:踩下脚踏开关或启动自动程序,使用点焊棒(***)进行点焊。焊接时要求焊点外观呈规整的四方形或椭圆形,且无击穿、破裂现象。质量自检:点焊完成后,需对焊点进行外观检查。同时,可将已点好的工件拿在手中轻轻摇晃,倾听是否有异响。若有响声,说明吸气剂未焊牢或已脱落,需作不良品处理。物料时效管控:吸气剂极易受环境影响,已打开包装的吸气剂必须在24小时内尽快使用完毕。未用完的物料下班时必须放回包装盒内进行密封处理,长期暴露在空气中会导致吸气剂失效。四、异常处理与注意事项作业过程中应轻拿轻放,避免划伤或碰伤真空底及杯体表面。配底或压底时,必须注意吸气剂帽不可碰到内胆底部,以免造成位置偏移或脱落。发现设备异常或连续出现不良品时,应立即停止作业,并及时呈报车间主任或设备维修人员处理。所有焊好的杯子,必须在24小时内完成抽真空工序,否则吸气剂将失效,导致产品不真空。 安徽自动化点焊机设备价格图标化操作面板,参数一目了然,培训一小时就能上手单独干。
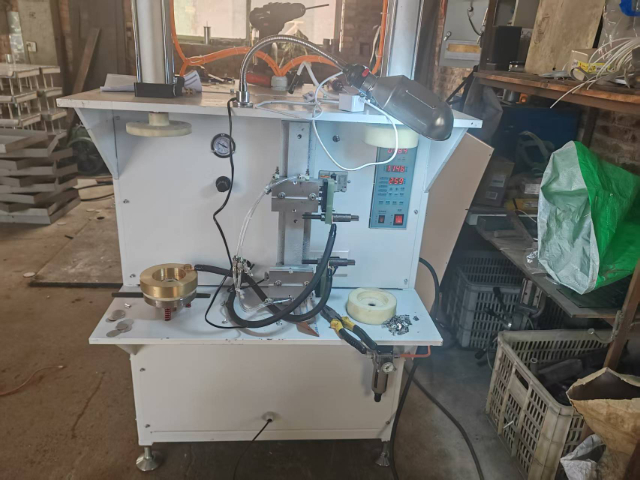
放电环节效率ηdischarge电容能量→焊接变压器一次侧损耗来源:放电开关(SCR/IGBT/SiC)的导通压降、放电回路母排/线路的电阻、焊接变压器一次侧的铜损和涡流损耗。计算公式:ηdischarge=EcapEpri=21CU2∫i12(t)Rpridt+Emag典型值:85%~93%。这是除焊点本身外比较大的损耗源,主要受回路阻抗(Rloop)影响。4.焊接转换效率ηweld变压器二次侧能量→工件熔核热量损耗来源:变压器二次侧电阻、电极与工件的接触电阻发热(这部分热对焊接无用)、工件本身的散热、飞溅带走的热量。计算公式:ηweld=EsecEnugget=EsecmcΔT+Qfusion(m为熔核质量,c为比热容,ΔT为升温幅度,Qfusion为熔化潜热)工程估算:ηweld≈I2(Rc+Rs+Relec)tI2Rct=Rc+Rs+RelecRcRc:工件接触电阻(有用)Rs:工件自身电阻(部分有用,部分散热)Relec:电极/回路电阻(无用损耗)典型值:10%~30%。这是整个链条中效率比较低的一环,也是为什么点焊需要巨大电流的原因。
新项目别再按传统工频思路选型。充电侧优先评估LLC+非晶/纳米晶中频变压器方案,放电侧优先评估纳米晶铁芯,整体体积和效率能差30%以上电容组按"超级电容主+电解辅"设计,ESR预算先卡死(≤1.2mΩ量级),再反推容量SiC器件现在是时候上车了,尤其焊铜铝这种高导热材料,微秒级响应是硬需求留30%硬件余量+算法在线补偿,比"精算到极限"更靠谱——产线电网波动、电极磨损、材料批次差都得靠闭环吃掉的模块化接口早规划,后面加AI工艺库、机器视觉才不会推倒重来如果你这边是具体在做某款机型(比如18650/4680电池点焊、或者扁线电机Hair-pin焊接),可以告诉我储能目标和节拍要求,能帮你把"超级电容规格+充电变拓扑+放电变变比"这套组合算到可下单的程度。焊接数据可实时记录存储,品质全程可追溯,便于管理与客户验厂。
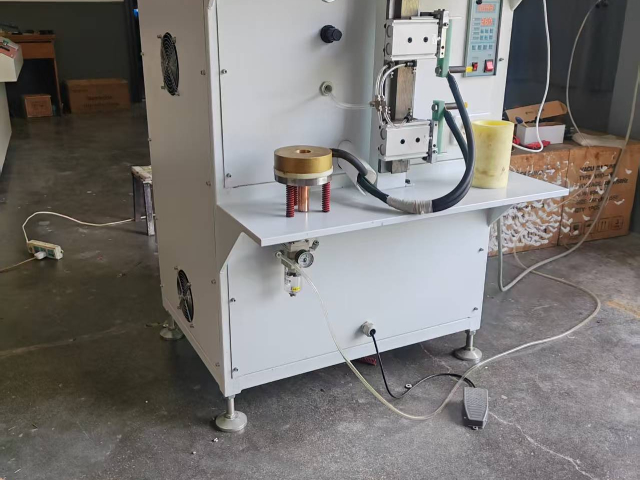
在安全防护方面,操作人员必须穿戴防护眼镜、手套及围裙,防止焊接瞬间产生的高温火星飞溅造成烫伤。同时,设备必须正确接地,并定期检查高压侧与外壳的绝缘电阻。对于气动或机械传动部件,应保持良好的润滑状态,并在每次作业后及时清理工作台面的金属碎屑,为下一次高效焊接创造良好条件。点焊机使用技巧:针对保温杯吸气剂的专属焊接策略在保温杯吸气剂的点焊作业中,由于工件极薄且对真空密封性要求极高,需采用更为精细的专属技巧。首先,吸气剂与滤网的叠放必须***平整,焊接时可采用“逆向送丝”或精细的电容放电模式,利用极短的脉冲时间(毫秒级)将热量瞬间集中在接触点,避免热量传导导致薄壁不锈钢变形或击穿。其次,电极压力的设定需恰到好处,压力过小会导致接触电阻过大引发飞溅,压力过大则会压扁工件或挤出过多熔核金属。在操作手法上,要求焊点呈现规整的四方形或椭圆形,且表面无发黑、无裂纹。焊接完成后,除了常规的外观检查,还应通过轻摇听音的方式确认吸气剂是否牢固。这种“小能量、短时间、准定位”的焊接技巧,是保障保温杯真空寿命的**秘诀。点焊机使用技巧:从参数调试到工艺优化的实战指南针对不同行业整理焊接工艺包,汽配、五金、新能源各有模板。福建国内点焊机厂家直销
脚踏开关配直线轴承,结构坚固耐用,长时间踩也不易疲劳。安徽自动化点焊机设备价格
点焊机的另一大隐性优势,是它对金属材料种类的***包容性。在通用五金场景中,低碳钢是**理想的点焊对象,熔核成型稳定、强度一致性高;镀锌钢板虽然锌层容易在焊接瞬间粘连电极,但通过合理的加压节奏与电极修磨管理,同样能获得密封性良好的焊点,这也是配电箱、电缆桥架优先点焊的原因。不锈钢点焊则更考验热量控制能力——电阻焊的瞬时集中加热恰好规避了不锈钢导热慢、易过热变色的弱点,让厨具、医疗器械外壳既能保证连接强度,又不破坏表面钝化层。延伸到新能源与精密电子领域,纯镍、镍带、钛合金等特种金属同样可通过微点焊实现可靠连接,满足电池极耳、传感器引脚等高洁净度要求。即便是铝合金这类高导电、易氧化的材料,也可通过表面处理配合与加压优化纳入点焊工艺范围。这种“一台设备应对多种材质”的柔性,让五金加工厂在面对多品种、小批量订单时无需频繁更换焊接体系,*通过调整电极形状与工艺节奏即可切换产品,极大降低了产线重构成本。安徽自动化点焊机设备价格
永康市创发真空设备有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为行业的翘楚,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将引领永康市创发真空设备供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


