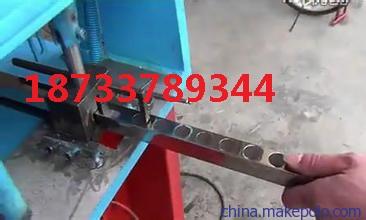
现货供应不锈钢冲孔模具
详询:187-337-89344,韩经理。河北省泊头市开发区

为保证高品质丝材并有效控制模具使用成本,应在以下几方面加以注意:
冲压模具的形式很多,冲模也依工作性质,模具构造,模具材料三方面来分类。
一般可按以下几个主要特征分类:
1.根据工艺性质分类
a.冲裁模:沿封闭或敞开的轮廓线使材料产生分离的模具。如落料模、冲孔模、切断模、切口模、切边模、剖切模等。
b.弯曲模:使板料毛坯或其他坯料沿着直线(弯曲线)产生弯曲变形,从而获得一定角度和形状的工件的模具。
c.拉深模:是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。
d.成形模:是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身仅产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。
延长模具的使用寿命
冲压模具装配时要保证凹凸模之间一定的间隙,并且间隙需要匀称,这样才能延长模具的使用寿命及保证冲压件的质量。下面列举一些方法保证凹凸模之间的间隙匀称。
1. 直接测量,利用度量工具直接测量凹凸模之间的间隙,由于凹凸模之间的结构复杂,测量工具只能使用在单边间隙在0.02mm以上的冲压模具,如果间隙过小,将难以测量。
2. 垫片参考测量,在凹凸模配合部位间隙处插入厚度均匀的纸片或金属片。以垫片的厚度参考标准保证凹凸模配合间隙匀称。
3. 透光法测量,利用灯光照射凹凸模之间的配合间隙,通过透出的光隙大小来判定凹凸模之间的间隙是否均匀。
4. 在凸模上涂上一层涂料,厚度为凹凸模之间的配合间隙,然后插入凹模,此类方法简单实用,对于不能用垫片测试调整的冲压模具比较合适。
5. 镀铜法,在凸模工作端镀上一层铜层,厚度为凹凸模之间的配合间隙,然后插入凹模。此类方法与涂层法类似,冲压模具在使用过程中,铜层能够自动脱落。
。
河北方管冲孔模具报价
[1]冲软或粘性的材料(如铝);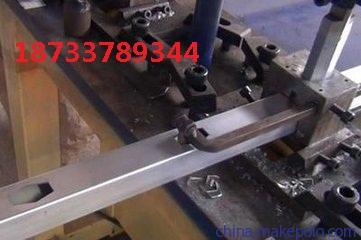
冲薄的研磨性材料(如玻璃环氧片);
冲薄的硬质材料(如不锈钢);
频繁地步冲;
非正常润滑的情况。
表面硬化通常采用镀钛、渗氮等方法,其表面硬化层为厚度12~60μm的分子结构,它是冲头基体的一部份,而并非仅是涂层。
表面硬化的模具可按通常的方式刃磨。通过表面硬化会降低模具在冲不锈钢板时的磨损,但并不能延长其使用寿命,而适当润滑、及时刃磨以及按规程操作等,却是有效的方法。
冲压模具制造技术提升法
冲压件对模具设计与制造密切相关,其质量水平直接影响了装备制造的实力。冲压模具是技术密集型产品。模具设计与制造技术水平的高低,是衡量一个国家产品制造水平高低的重要标志之一,在很大程度上决定着产品的质量、效益和新产品的开发能力。