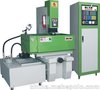
火花机的吊运
火花机床在吊运时必须注意包装箱的重心位置,保证轻吊、轻放、不倾斜、碰撞和颠簸。机床在就位前,必须做好下列准备工作。
(1)松开机床底座两侧的拉紧螺栓。
(2)在底座侧面起吊孔内插入钢棒,再套上管套,并按事先准备好的图示方法结好钢丝绳。
(3)按图纸将垫铁放于地基上的规定位置。
(4)在机床吊运时,为防止机床漆面受损,与绳子接触处应衬垫足够的橡皮垫或棉纱等物。
鑫马机械铣床,磨床,车床,火花机,电脑锣,钻床,机床配件,机床维修,新机、二手都有,品牌齐全,配件种类丰富,性价比高!欢迎需要磨床及其配件的朋友,来电鑫马机械林先生,期待您的来电!
火花机的性能特征
1.自适应放电加工控制
2.定时高速抬刀和抬刀高度控制
3.主轴定点控制、放电间隙检测
4.油位控制
5.防火控制
6.自动报警安全装置
7.防积碳功能
8.CNC系统,触摸屏输入,手控盒操作。
9.工件在机自动测量
10.超精面加工
11.超精边加工
12.X、Y、Z轴进口松下伺服系统。
13.不锈钢材料耐磨包边设计
14.小电极损耗0.10%
15.佳表面粗糙度Ra0.2um
16.高生产效率500 mm3/min(标配)1000 mm3/min(选配)
17.小驱动单位1um
火花成型机加工方法
模具火花机成形加工主要是利用在工具和工件(正、负电极)之间产生脉冲性火花放电时的电腐蚀现象来蚀除多余的金属,以达到零件技术要求所规定的尺寸、形状及表面质量。
1、火花机加工的电极材料要求:损耗小、加工过程稳定、生产率高、机械加工性能好、价格低廉。常用材料:紫铜、石墨、铸铁、钢、黄铜、同钨合金、银钨合金。结构形式:①整体式电极②镶拼式电极③组合电极。
2、影响火花机成形蚀除速率的因素:电规准、极性效应、金属材料的热学常数、工作液、排屑条件。
3、影响模具火花机成形加工精度的因素:机床本身的各种误差、工具电极制造精度、工件和电极的定位及安装误差、放电间隙的大小和一致性、工件电极的损耗及其加工稳定性。
4、模具火花机成形加工方法必须满足三大条件:
①必须使工具电极和工件被加工表面之间保持一定的间隙,因此在电火花加工中必须具有工具电极的自动进给和调节装置;
②火花放电必须是瞬时的脉冲性放电,为此电火花加工必须使用脉冲电源;
③火花放电必须在有一定绝缘性能的液体介质中进行。
5、模具火花机成形加工型腔模的方法:
①单电极平动法;
<p s